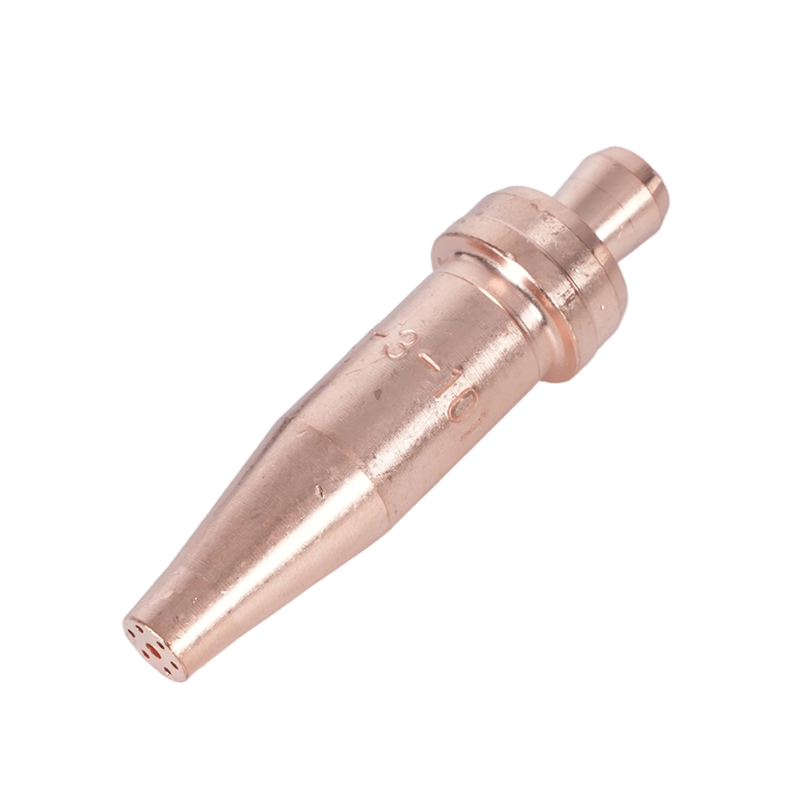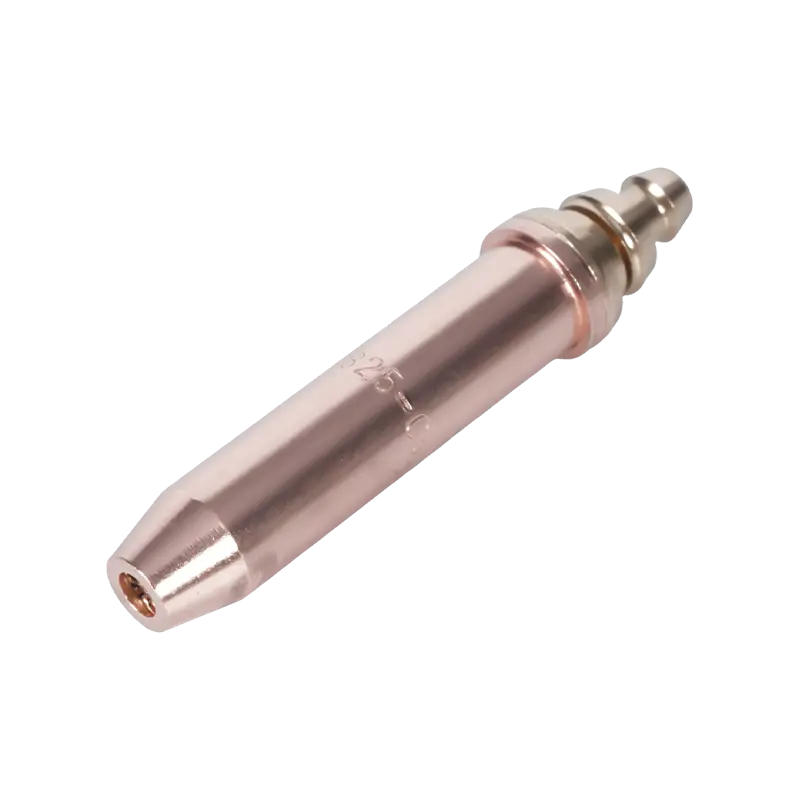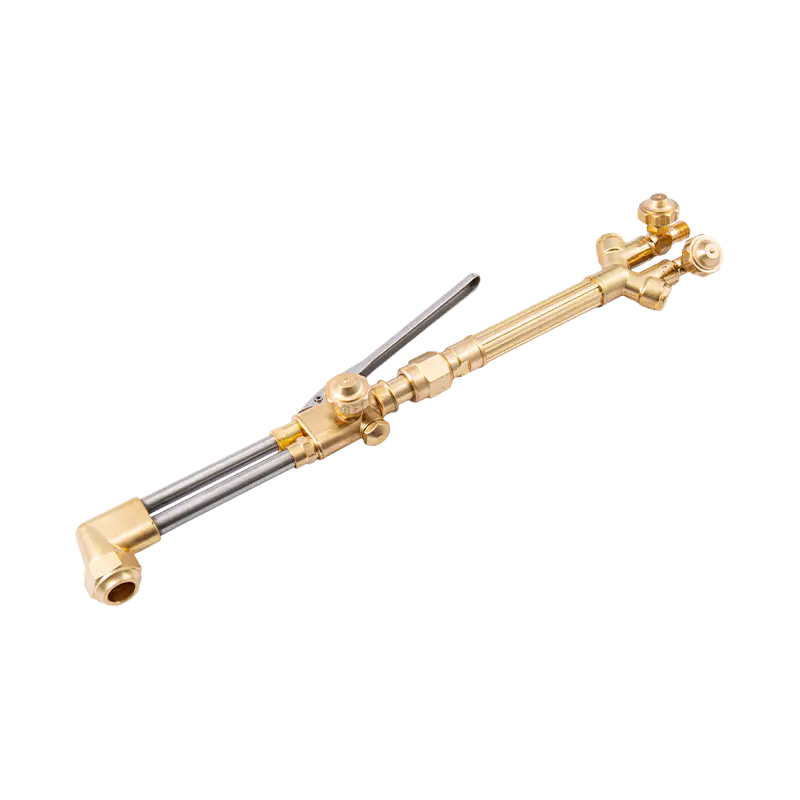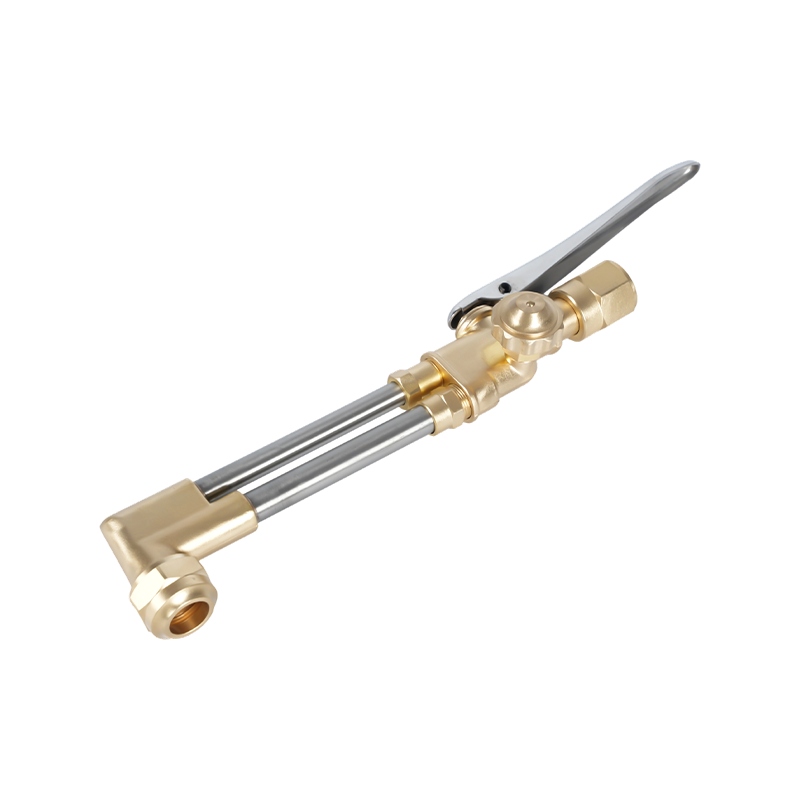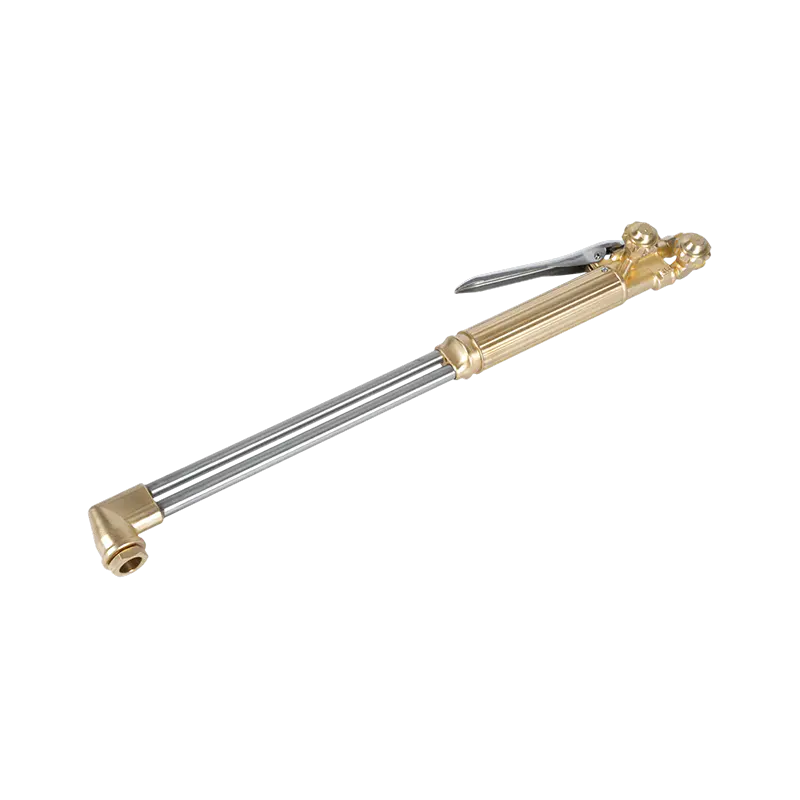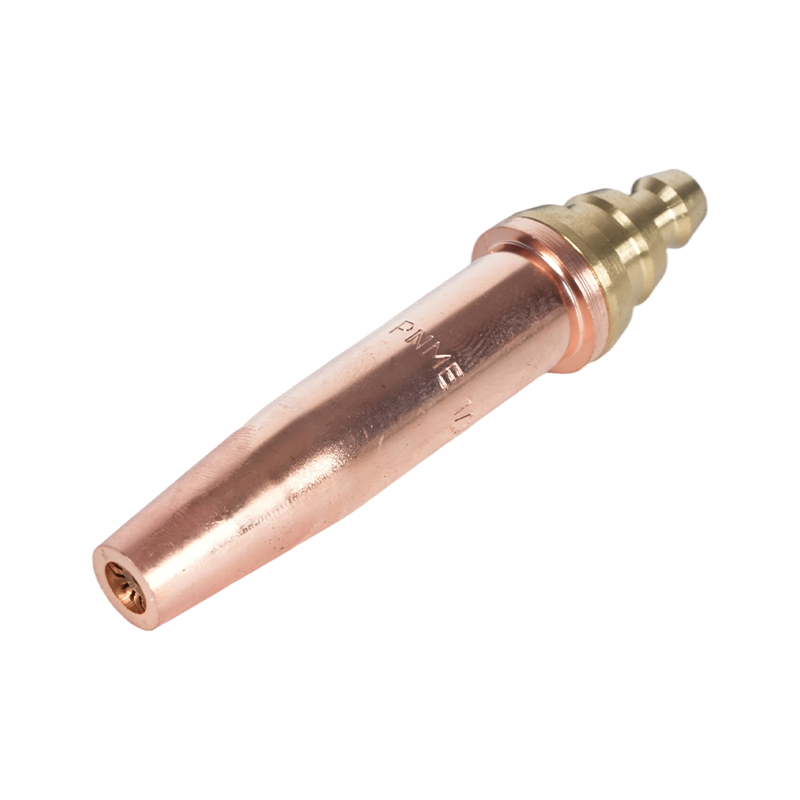
Questo articolo si concentra specificamente sulle punte della torcia da taglio e ugelli per cannelli da taglio utilizzato nel taglio dei metalli con ossitaglio. Copre i tipi di suggerimenti, come selezionare l'ugello corretto per un lavoro, la corretta configurazione e guida alla pressione, la manutenzione e la pulizia, la risoluzione dei problemi di taglio comuni e considerazioni sulla sicurezza. Le informazioni sono pratiche e destinate a saldatori, produttori e tecnici di manutenzione che necessitano di passaggi attuabili e tabelle di riferimento per le attività di taglio quotidiane.
Tipi di punte e ugelli per cannelli da taglio
Le punte e gli ugelli del cannello da taglio sono progettati per compiti specifici. Comprendere il tipo aiuta ad abbinare la punta allo spessore del materiale e alla qualità di taglio desiderata. Le categorie principali sono elencate di seguito con le differenze funzionali e dove ciascuna è appropriata.
Suggerimenti per il taglio manuale (manuale).
Le mance sono comuni per il lavoro mobile e i piccoli negozi. Hanno un singolo orifizio per l'ossigeno di taglio e una disposizione del getto di preriscaldamento. Le dimensioni variano in base allo spessore che taglieranno in modo netto; le punte più piccole vengono utilizzate per la lamiera sottile e le punte grandi per la lamiera pesante. Le punte manuali sono semplici da riparare (sostituire l'inserto dell'ugello) e vengono utilizzate con un corpo torcia portatile.
Ugelli per macchine e tagliafili
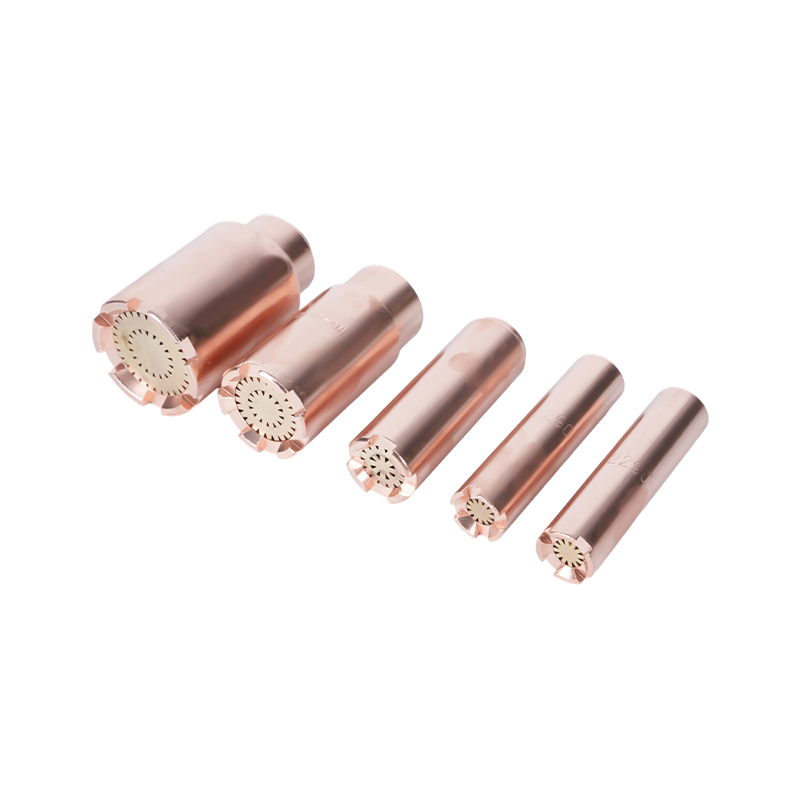
Gli ugelli per macchine sono progettati per sistemi a portale, tavoli da taglio a ossitaglio CNC o trasportatori automatizzati. Sono spesso più robusti, offrono orifizi sostituibili e possono incorporare camere di miscelazione specializzate per migliorare la consistenza del preriscaldamento a velocità di viaggio più elevate. Gli ugelli delle macchine spesso richiedono un controllo della pressione e una pulizia più precisi.
Suggerimenti per trascinamento e scriccatura
Le punte di trascinamento sono sagomate per un contatto continuo o quasi con il pezzo (utilizzate per tagli diritti lunghi o scriccatura). Le punte e gli ugelli per scriccatura hanno getti più ampi, spesso multipli, per rimuovere il metallo anziché eseguire tagli sottili e precisi, utili per la preparazione dei giunti di saldatura o la rimozione dei difetti.
Come scegliere la punta giusta: dimensione, orifizio e forma
La scelta di una punta richiede che la dimensione dell'orifizio dell'ugello, la configurazione del getto e la geometria della punta corrispondano allo spessore della piastra, al tipo di acciaio e al metodo di taglio (a mano o a macchina). Di seguito sono riportati i criteri di selezione più importanti e come applicarli.
Dimensioni della punta rispetto allo spessore della piastra
I produttori valutano le punte in base alla capacità di taglio nominale. Utilizzare un approccio conservativo: scegliere una punta di dimensioni leggermente superiori allo spessore della piastra per un taglio efficiente e una bava ridotta. Per i lavori ripetitivi, mantenere una piccola gamma di dimensioni delle punte per coprire i lavori tipici anziché cambiare continuamente le punte.
| Dimensione tipica della punta | Spessore consigliato dell'acciaio al carbonio | Pressione tipica dell'ossigeno di taglio (psi) |
| Suggerimento 0 (molto piccolo) | 1–6 mm (1/16"–1/4") | 20–40 PSI |
| Suggerimento 1–2 | 6–12 mm (1/4"–1/2") | 30–50 PSI |
| Suggerimento 3–5 | 12–25 mm (1/2"–1") | 40-60 PSI |
| Suggerimento 6 e successivi (grande) | 25–100 mm (1"–4") | 50–90 PSI |
Questi valori sono intervalli tipici: consultare la tabella delle punte del produttore per i diametri esatti dell'orifizio, la pressione dell'ossigeno di taglio e le velocità di spostamento consigliate per il modello di punta specifico e il grado di acciaio.
Considerazioni sui materiali e sul rivestimento
La maggior parte dell'ossitaglio viene eseguita su acciaio dolce. Gli acciai inossidabili e altolegati richiedono approcci diversi (ad esempio, taglio al plasma o tecniche speciali) perché non si ossidano allo stesso modo. Le punte sono generalmente in ottone o lega di rame; scegli un ugello con orifizio sostituibile se prevedi una forte usura o una contaminazione frequente.
Impostazione corretta: pressioni, preriscaldamento e velocità di viaggio
La corretta pressione del gas, la regolazione del getto di preriscaldamento e la velocità di spostamento sono importanti quanto il design dell'ugello. Di seguito sono riportate le fasi pratiche di configurazione e gli intervalli di parametri comunemente utilizzati per l'ossitaglio dell'acciaio al carbonio.
Configurazione passo passo
- Ispezionare l'ugello e l'ugello per individuare eventuali detriti, sedi rigate o orifizio danneggiato.
- Impostare la pressione di preriscaldamento del carburante (acetilene/propano) in base alle raccomandazioni del produttore della torcia.
- Aprire i getti di preriscaldamento e regolare i coni di fiamma interni su una fiamma neutra o leggermente carburante se si taglia metallo sottile.
- Impostare la pressione dell'ossigeno da taglio sul valore consigliato dal produttore per la dimensione della punta e lo spessore della piastra.
- Eseguire un taglio di prova sullo scarto per verificare che lo sfondamento sia pulito, la velocità di spostamento corretta e la formazione di bava accettabile.
Guida tipica di pressione e velocità
Le velocità di spostamento dipendono dalla dimensione della punta e dallo spessore della piastra; una punta ottimizzata per un dato spessore consentirà una velocità di spostamento maggiore e un taglio più stretto con meno bava. Utilizzare sempre le tabelle della velocità di spostamento del produttore dell'ugello come punto di partenza e perfezionarle in base alla particolare condizione della torcia e dell'acciaio.
Manutenzione: pulizia, riparazione della punta e durata
La manutenzione regolare mantiene prevedibili le prestazioni degli ugelli. La manutenzione comune comprende la pulizia delle porte di preriscaldamento, la rimozione delle scorie dall'area dell'orifizio e la sostituzione degli orifizi o degli inserti usurati. Seguire un programma: ispezionare quotidianamente gli ugelli sulle linee ad uso intensivo e pulire dopo eventuali scriccature o lunghi cicli.
Metodi e strumenti di pulizia
- Utilizzare gli alesatori a punta consigliati e le spazzole a getto preriscaldate: non utilizzare mai chiodi metallici che possono allargare o distorcere gli orifizi.
- Immergere brevemente le punte molto contaminate in un solvente progettato per attrezzature da taglio per sciogliere grasso e scorie (seguire le indicazioni del produttore).
- Sostituire gli inserti della punta quando l'orifizio mostra erosione (diametro irregolare) o la sede è rigata: le prestazioni diminuiscono prima che appaiano danni visibili di grandi dimensioni.
Durata prevista
La durata varia in base al taglio del materiale, al materiale della punta e al livello di contaminazione. Una punta ben mantenuta e utilizzata su acciaio dolce pulito può durare molti mesi con un uso intermittente; gli ambienti di produzione potrebbero richiedere sostituzioni ogni poche settimane. Tieni traccia delle ore di utilizzo e tieni gli inserti di ricambio a portata di mano per evitare tempi di inattività.
Risoluzione dei problemi comuni di ugelli e punte
Quando i tagli sono scadenti, diagnosticare se la punta/ugello è difettoso consente di risparmiare tempo. Le seguenti coppie problema-soluzione sono comuni nei workshop.
- Problema: Bava eccessiva e taglio lento. Correzione: Ridurre leggermente la velocità di spostamento, verificare la pressione dell'ossigeno di taglio, ispezionare l'orifizio per eventuali intasamenti o erosioni parziali e verificare la presenza di una fiamma di preriscaldamento smussata.
- Problema: Sfondamento difficile da avviare o sfondamento incoerente. Correzione: Aumentare il preriscaldamento per garantire la rimozione dell'ossidazione superficiale; verificare che la dimensione della punta sia adeguata allo spessore della piastra; verificare la presenza di eventuali ostruzioni dell'orifizio danneggiato o della camera di miscelazione interna.
- Problema: Fiamma irregolare o flashback. Correzione: Arrestare immediatamente, controllare le valvole di ritegno e i dispositivi di arresto del ritorno di fiamma e sostituire i tubi flessibili o i raccordi danneggiati. Non utilizzare la punta finché il sistema non supera i test di tenuta e riflusso.
- Problema: Taglio molto ampio o fusione eccessiva del metallo. Correzione: L'ugello potrebbe essere sovradimensionato per il lavoro svolto o l'orifizio danneggiato: passare a un ugello più piccolo e ridurre la pressione dell'ossigeno di taglio e la velocità di spostamento secondo necessità.
Sicurezza e migliori pratiche quando si lavora con ugelli da taglio
Lavorare in sicurezza attorno ai sistemi di ossitaglio non è negoziabile. La corretta gestione della punta e la scelta dell'attrezzatura riducono il rischio di ritorno di fiamma e proteggono il personale e la proprietà.
- Utilizzare sempre dispositivi antiritorno di fiamma e valvole di ritegno su regolatori e torce; sostituirli al primo segno di danno.
- Indossare DPI adeguati: guanti di pelle, protezione per gli occhi con un'adeguata tonalità del filtro per il taglio, protezione per l'udito in ambienti rumorosi e indumenti ignifughi.
- Conservare le bombole in posizione verticale e incatenate; fissare torce e tubi flessibili per evitare danni accidentali alla valvola. Chiudere le valvole della bombola quando non in uso e spurgare le linee prima dello stoccaggio.
Consigli per l'acquisto e la compatibilità
Non tutte le punte sono compatibili tra i diversi produttori: l'adattamento della sede, il passo della filettatura e la geometria dell'orifizio variano. Considera questi punti quando acquisti punte o ugelli di ricambio.
OEM o aftermarket
Gli inserti OEM corrispondono alle tolleranze dell'attrezzatura originale e spesso includono dimensioni precise dell'orifizio e inserti sostitutivi. I suggerimenti aftermarket di qualità possono essere convenienti, ma verifica le specifiche di idoneità e materiale. Per le applicazioni critiche per la produzione, privilegiare OEM o parti qualificate di terze parti con tolleranze documentate.
Cosa tenere in magazzino
- Una selezione delle 2–3 dimensioni di punta più utilizzate per il tuo flusso di lavoro.
- Inserti/orifizi della punta di ricambio, inserti del getto di preriscaldamento e strumenti per la pulizia della punta (alesatori, spazzole).
- Almeno un dispositivo antiritorno di fiamma e un regolatore di riserva per ciascun servizio del gas.
Tenere un registro di punta del cannello da taglio prestazioni (ore/servizi) e l'etichettatura delle punte di ricambio con il relativo spessore di taglio nominale accelera l'impostazione del lavoro e riduce gli scarti dovuti a punte non corrispondenti.
Riepilogo: lista di controllo pratica prima di ogni taglio
- Verificare la dimensione corretta della punta per lo spessore della piastra.
- Ispezionare e pulire l'ugello e i getti di preriscaldamento; sostituire gli inserti usurati.
- Impostare le pressioni di preriscaldamento e taglio dell'ossigeno in base alla tabella delle punte; eseguire un taglio di prova dello scarto e regolare la velocità di spostamento.
- Confermare che i dispositivi di sicurezza (dispositivi di arresto del ritorno di fiamma, valvole di ritegno) siano installati e funzionanti.
L'applicazione di queste pratiche fasi di selezione, impostazione e manutenzione prolungherà la durata della punta, migliorerà la qualità di taglio e ridurrà i tempi di fermo. Per le dimensioni esatte dell'orifizio, i grafici della pressione e le raccomandazioni sulla velocità di spostamento, consultare sempre la scheda tecnica del produttore dell'ugello per il modello di punta specifico che si sta utilizzando.