Perché l’acciaio inossidabile richiede un approccio diverso
L'acciaio inossidabile resiste alla corrosione grazie al suo contenuto di cromo, in genere pari o superiore al 10%, che forma uno strato di ossido passivo sulla superficie. Quello stesso strato è ciò che lo rende spietato nell'officina di saldatura. Il calore è il problema centrale: l’acciaio inossidabile conduce il calore circa un terzo in modo più efficiente dell’acciaio dolce, il che significa che l’energia dell’arco rimane concentrata vicino alla zona di saldatura invece di disperdersi. Il risultato è un rapido accumulo di calore, un aumento del rischio di deformazione e, se le temperature vengono spinte troppo in alto, un fenomeno chiamato sensibilizzazione, in cui i carburi di cromo precipitano ai bordi dei grani e il metallo perde la sua resistenza alla corrosione proprio dove ne hai più bisogno.
La contaminazione è la seconda variabile principale. Una spazzola metallica in acciaio al carbonio, un disco abrasivo che in precedenza ha toccato l'acciaio dolce o l'olio delle mani nude sul metallo di base possono introdurre materiale estraneo nella zona di saldatura, seminando porosità o eventuale ruggine. La saldatura dell'acciaio inossidabile è un processo in cui la preparazione rappresenta la maggior parte della qualità della saldatura finale: tenere sotto controllo le variabili di calore e contaminazione prima dell'inizio dell'arco è ciò che separa le saldature pulite e resistenti alla corrosione da quelle che si guastano durante il servizio.
La buona notizia è che il processo è apprendibile. La saldatura TIG, MIG e a elettrodo funziona tutte su acciaio inossidabile, ciascuna adatta a diversi spessori di materiale e contesti applicativi. Capire quale processo utilizzare – e perché – è la prima decisione da prendere nel modo giusto.
Scegliere il giusto processo di saldatura
Nella pratica, tre processi dominano la saldatura dell'acciaio inossidabile. Ognuno ha un punto debole definito.
Saldatura TIG (GTAW) è la scelta della precisione. Un elettrodo di tungsteno non consumabile produce l'arco mentre l'asta di riempimento viene alimentata manualmente, offrendo al saldatore un controllo completamente indipendente sull'apporto di calore e sulla velocità di deposizione del materiale di riempimento. Funzionando su DCEN (elettrodo negativo a corrente continua) con schermatura al 100% di argon, TIG produce le saldature più pulite su acciaio inossidabile: praticamente prive di spruzzi, aspetto eccellente del cordone e zona minima influenzata dal calore quando la tecnica è buona. È lo standard per lamiere sottili (sotto i 3 mm), tubazioni, apparecchiature per uso alimentare e qualsiasi applicazione in cui la saldatura finita sarà visibile. Il compromesso è la velocità: il TIG è lento e la destrezza manuale richiesta richiede pratica per essere sviluppata.
Saldatura MIG (GMAW) si adatta a sezioni più pesanti e volumi di produzione più elevati. Il filo avanza in modo continuo, il che aumenta significativamente il tasso di deposito rispetto al TIG. Sull'acciaio inossidabile, la tecnica di spinta è standard: tenere la pistola a circa 90 gradi con un angolo di corsa di 5-15 gradi, che mantiene una migliore copertura del gas sulla pozzanghera. La selezione del gas di protezione è più complessa rispetto a quella dell'acciaio al carbonio: la CO₂ pura è dannosa per l'acciaio inossidabile e l'argon puro produce un arco freddo e lento. I gas di lavoro più comuni sono una miscela tri-mix di 90% elio / 7,5% argon / 2,5% CO₂ per il trasferimento in corto circuito o una miscela di 98% argon / 2% ossigeno per il trasferimento con arco spray. Sbagliare la miscelazione del gas è una delle cause più comuni di risultati MIG scadenti.
Saldatura ad elettrodo (SMAW) è il più tollerante dei tre in termini di preparazione della superficie ed è utilizzabile per il lavoro sul campo o per sezioni più spesse dove l'attrezzatura TIG o MIG non è pratica. Gli elettrodi (E308, E316 o E309 per giunti metallici diversi) contengono un flusso che genera la propria schermatura, eliminando la necessità di gas esterno. L'apporto termico è maggiore e meno controllabile rispetto al TIG, il che rende concreto il rischio di deformazioni su sezioni sottili. Per le riparazioni strutturali e le lavorazioni pesanti, il bastone è un'opzione pratica ed efficace.
| Processo | La migliore gamma di spessori | Gas di protezione | Controllo del calore | Livello di abilità |
|---|---|---|---|---|
| TIG (GTAW) | Da sottile a medio (<3 mm ideale) | 100% Argon | Eccellente (pedale/impulso) | Alto |
| MIG (GMAW) | Da medio a spesso (3 mm) | Miscela Tri-mix o Ar/O₂ | Buono (velocità del filo/tensione) | Moderato |
| Bastone (SMAW) | Sezioni spesse/riparazione sul campo | Nessuno (schermato contro il flusso) | Limitato | Moderato |
Preparazione della superficie e controllo della contaminazione
La preparazione per la saldatura dell'acciaio inossidabile è più rigorosa rispetto a quella dell'acciaio al carbonio e le regole meritano di essere trattate come non negoziabili. Il primo è la separazione degli utensili: mantenere un set dedicato di spazzole, smerigliatrici e morsetti solo per l'acciaio inossidabile. Quando una spazzola metallica o un disco abrasivo entra in contatto con l'acciaio al carbonio, trasporta una contaminazione di ferro che si trasferirà all'acciaio inossidabile al contatto, incorporando particelle che corrodono e minano lo strato passivo. Etichettare gli strumenti e applicare la separazione in modo coerente.
La superficie stessa deve essere pulita da olio, grasso, vernice, segni di inchiostro e ossidazione prima della saldatura. L'acetone o uno sgrassatore inossidabile dedicato su un panno pulito gestisce la contaminazione organica. Per l'ossidazione o le incrostazioni sui bordi tagliati, utilizzare un abrasivo privo di ferro o un disco lamellare classificato per l'acciaio inossidabile, mai un disco che abbia toccato l'acciaio al carbonio. Anche il metodo di taglio è importante: il taglio al plasma e il taglio laser sono preferiti rispetto al taglio ossiacetilenico per l'acciaio inossidabile perché evitano la contaminazione da carbonio sul bordo tagliato. Se il taglio ossiacetilenico è inevitabile, il bordo deve essere rettificato prima della saldatura.
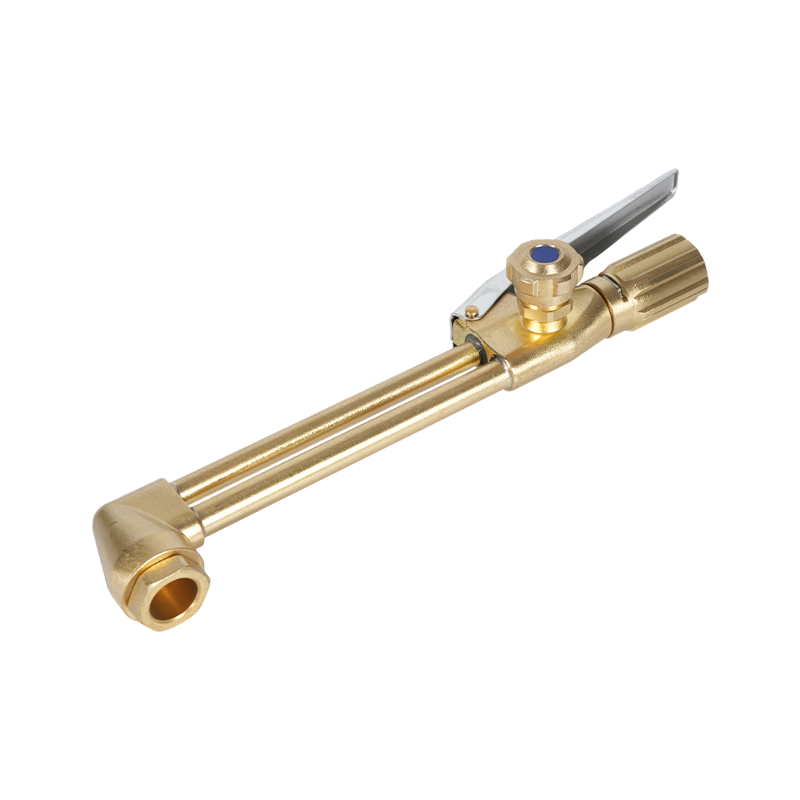
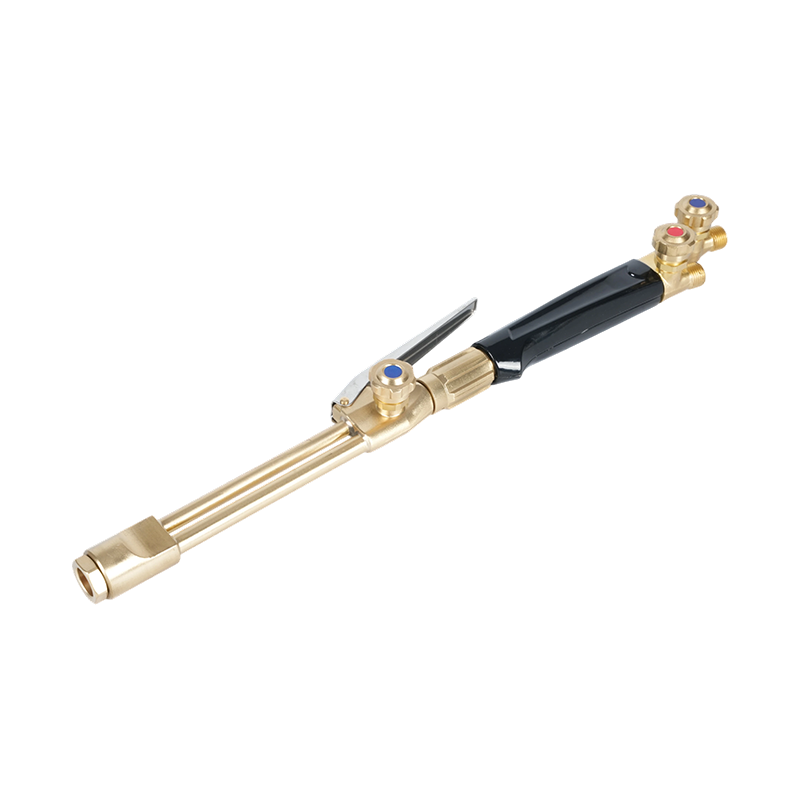
L'adattamento congiunto dovrebbe essere stretto. Gli spazi tra le radici superiori a 1,5 mm aumentano il rischio di bruciatura e di penetrazione incoerente delle radici, in particolare su materiale sottile. Le puntature a intervalli di 50 mm o meno mantengono il giunto in posizione e riducono la distorsione durante il ciclo di saldatura principale. A accessorio da taglio e sistema di impugnatura della torcia progettati per il controllo di precisione del gas è lo strumento appropriato per qualsiasi lavoro di ossitaglio o preriscaldamento che precede la saldatura dell'acciaio inossidabile, garantendo un'erogazione di fiamma costante senza contaminare la zona di taglio.
Controllo del calore: la sfida tecnica fondamentale
La gestione del calore nella saldatura dell'acciaio inossidabile si riduce a due obiettivi: ottenere una fusione completa senza surriscaldare il metallo di base e distribuire il calore in modo uniforme per evitare distorsioni. Entrambi richiedono una tecnica deliberata piuttosto che fare affidamento sulla macchina per compensare.
La temperatura di interpass è la variabile di controllo chiave nelle saldature a passaggi multipli. La temperatura massima di interpass per gli acciai inossidabili austenitici (i gradi 304 e 316 più comunemente incontrati) è generalmente mantenuta a 150°C (300°F). Se si supera questo limite si rischia la precipitazione e la sensibilizzazione del carburo. In TIG, un'impostazione a impulsi riduce l'apporto termico medio senza sacrificare la penetrazione: la corrente di picco realizza la fusione mentre la corrente di fondo consente al metallo di raffreddarsi leggermente tra gli impulsi. In MIG, le regolazioni della velocità di avanzamento del filo e della tensione ottengono un effetto simile; un diametro del filo più stretto riduce anche la corrente richiesta per una data profondità di penetrazione.
Per cicli di saldatura più lunghi, saltare la saldatura (spostarsi periodicamente in una sezione diversa del giunto anziché saldare continuamente in una direzione) distribuisce il calore in modo più uniforme e riduce il gradiente termico che causa la deformazione. La saldatura backstep, ovvero la saldatura di brevi incrementi nella direzione opposta alla progressione complessiva della saldatura, è un'altra tecnica efficace per gestire l'accumulo di calore in sezioni confinate. Anche le barre di raffreddamento, le piastre di supporto in rame e i dissipatori di calore posizionati adiacenti alla zona di saldatura assorbono l'energia in eccesso e mantengono le temperature di interpass nell'intervallo previsto.
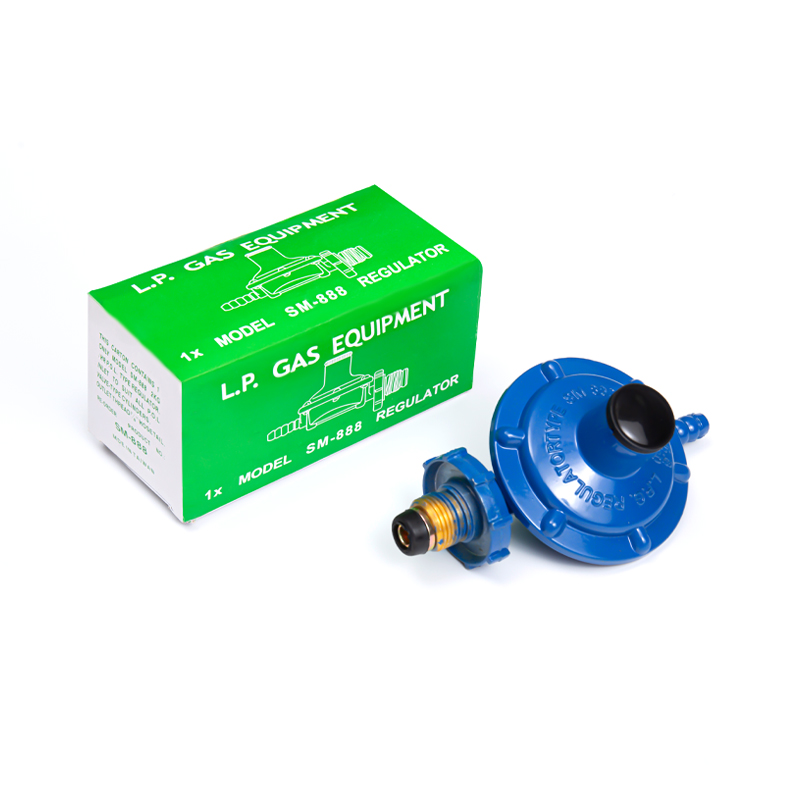
La pressione precisa del gas sul regolatore è importante quanto la tecnica di saldatura stessa. Un flusso insufficiente di gas di protezione lascia il bagno di saldatura non protetto, causando ossidazione e porosità. Un flusso eccessivo crea turbolenza che attira l'aria atmosferica nello scudo. Un calibrato regolatore di pressione del gas adattato al processo di saldatura e ai requisiti di portata è il controllo di base per mantenere una copertura di gas costante durante tutta la saldatura.
Attrezzatura essenziale: torce, punte e sicurezza
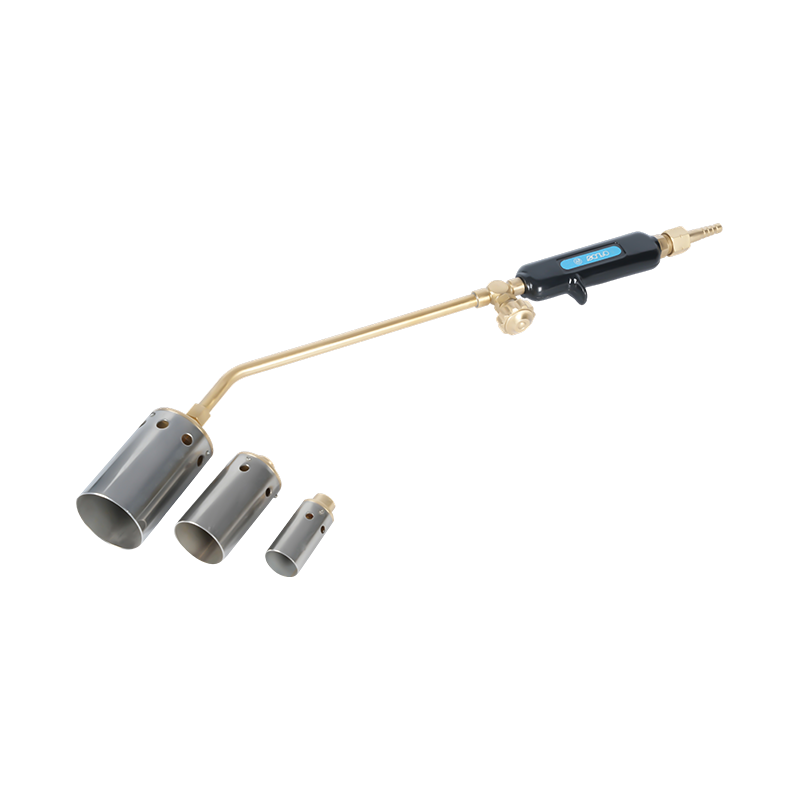
La torcia e i suoi materiali di consumo sono il punto in cui tecnica e attrezzatura si intersecano. Per i lavori con ossitaglio adiacenti alla fabbricazione dell'acciaio inossidabile (preriscaldamento dei gradi ferritici o martensitici, distensione post-saldatura o operazioni di taglio sul pezzo prima della saldatura), la qualità e la manutenzione della torcia influiscono direttamente sul risultato. Un ben mantenuto Torcia riscaldante progettata per un controllo preciso della fiamma nelle applicazioni di lavorazione dei metalli fornisce l'apporto di calore controllato e costante richiesto dall'acciaio inossidabile, senza picchi o ritorni di fiamma che contaminano l'area di lavoro o danneggiano il metallo di base.
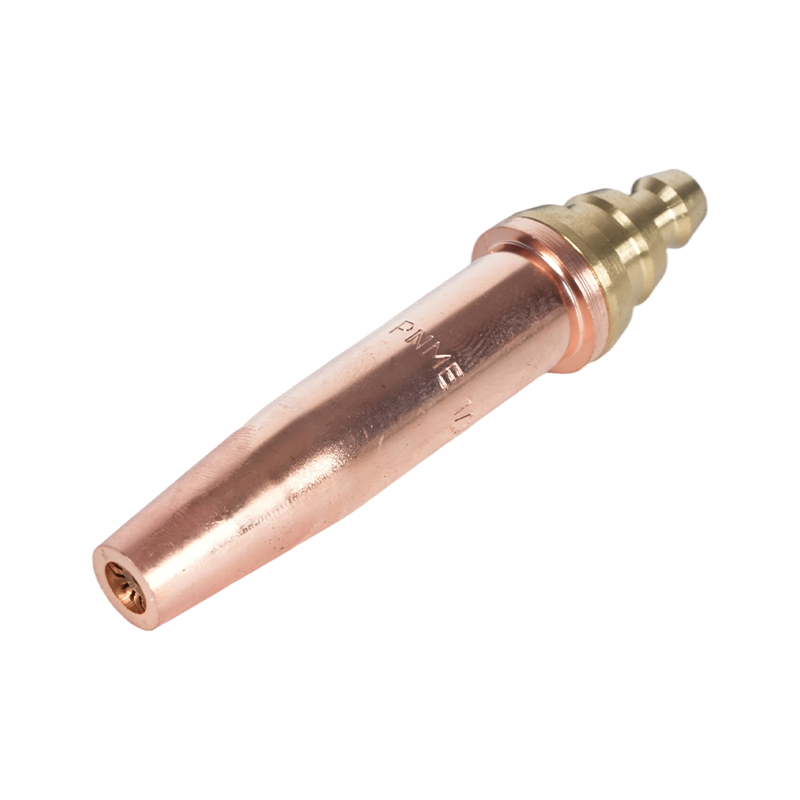
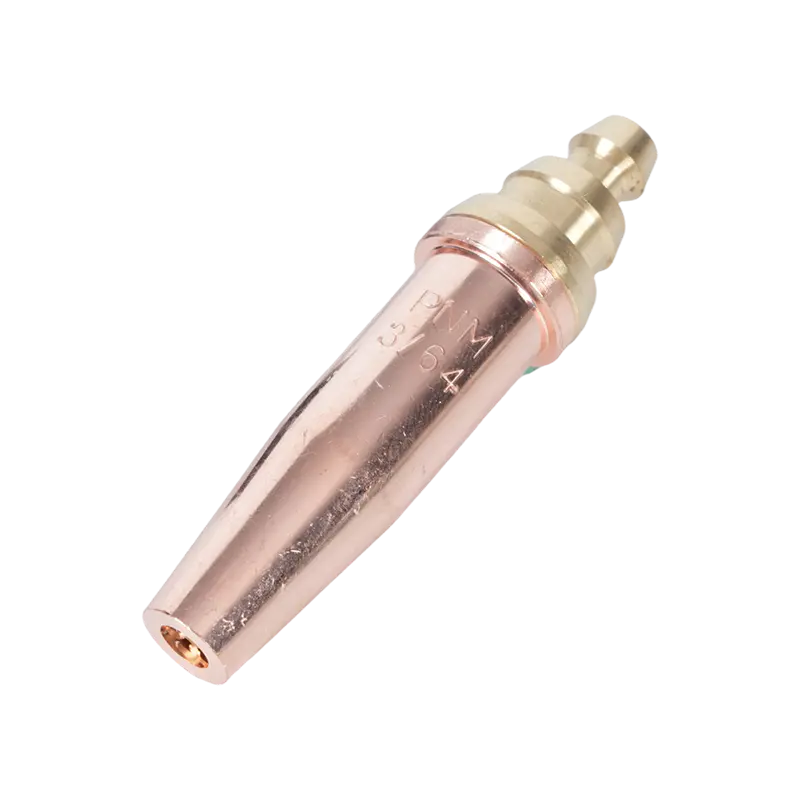
Le punte della torcia determinano le caratteristiche della fiamma. La dimensione corretta della punta in base allo spessore del materiale e al tipo di gas influisce sia sull'efficienza del riscaldamento che sulla qualità del bordo tagliato, se è coinvolto il taglio. Punte e ugelli per cannelli da taglio selezionati per la specifica combinazione di gas e materiale garantiscono un bordo pulito e privo di ossidazione che richiede una rilavorazione minima prima della saldatura. L'utilizzo di una punta sottodimensionata per supporti spessi provoca un taglio incompleto; una punta sovradimensionata introduce calore eccessivo che distorce il materiale circostante.
Il ritorno di fiamma, la condizione in cui la fiamma si propaga nuovamente nel corpo della torcia o nel tubo, rappresenta un serio rischio per la sicurezza in qualsiasi configurazione di ossitaglio e gli ambienti di fabbricazione dell'acciaio inossidabile non fanno eccezione. Antiritorno di fiamma installati sui collegamenti della torcia e del regolatore interrompere la corsa inversa della fiamma prima che raggiunga il tubo o l'alimentazione del gas. Questi dispositivi sono un componente di sicurezza obbligatorio negli ambienti di saldatura professionali e non un aggiornamento opzionale. Le linee guida normative di enti tra cui l'American Welding Society ne rafforzano l'uso come pratica standard su qualsiasi sistema di torcia a ossitaglio. Per una panoramica completa sulla selezione del processo di saldatura e sulla compatibilità del metallo d'apporto per le applicazioni inossidabili, La guida completa alla saldatura di NS ARC che copre il gas di protezione, la selezione dei fili e le migliori pratiche per l'acciaio inossidabile è un utile punto di riferimento per progettisti e produttori.