Quando ti trovi di fronte a un programma di produzione e un saldatore sta aspettando la torcia giusta, la prima domanda non è quale processo sembra migliore sulla carta. È quello che i tuoi operatori possono eseguire in modo coerente e quanto ti costa questa scelta in termini di rilavorazione. La risposta breve è: nella MIG, un filo alimentato continuamente si fonde nella giunzione, il che rende l'apprendimento più veloce e più facile. In TIG, un elettrodo di tungsteno rimane solido e un'asta di riempimento viene aggiunta separatamente, il che offre maggiore controllo ma richiede più abilità. Quella singola differenza guida ogni altro confronto tra loro.
Cosa succede realmente nell'Arco
MIG sta per Metal Inert Gas ed è anche chiamato GMAW. Una bobina di filo pieno viene alimentata attraverso una pistola, si forma un arco tra il filo e il pezzo in lavorazione e il filo stesso si fonde nella saldatura. Si imposta la velocità e la tensione di avanzamento del filo; il gas di protezione, argon, CO2 o una miscela, protegge il bagno di fusione dall'aria. Ciò crea un processo pulito e ad alta deposizione.
TIG sta per Tungsten Inert Gas ed è anche chiamato GTAW. Tra l'elettrodo di tungsteno e il pezzo da lavorare si innesca un arco, ma il tungsteno non si scioglie. Il bagno di saldatura viene realizzato fondendo il metallo di base e aggiungendo materiale di riempimento da un'asta separata con la mano libera. L'argon puro è il gas di protezione abituale e un pedale o un grilletto controlla l'amperaggio man mano che la saldatura procede.
Poiché in TIG il riempitivo è separato, l'apporto di calore è più gestibile. Poiché in MIG il filo è autoalimentato, l'arco viene mantenuto dall'avanzamento del filo e l'operatore ha meno pensieri a cui pensare. Ciò spiega perché il MIG è naturalmente adatto a lavori più lunghi, più spessi e di volume maggiore, mentre il TIG trova la sua nicchia in metalli sottili o difficili da saldare con precisione.
| Aspetto | Saldatura MIG | Saldatura TIG |
|---|---|---|
| Elettrodo | Filo consumabile, alimentato in continuo | Elettrodo di tungsteno non consumabile |
| Materiale di riempimento | Il filo di fusione è il riempitivo | Bacchetta di riempimento aggiunta a mano separatamente |
| Gas di protezione | Argon, CO2 o gas misto | Argon o argon-elio |
| Controllo dell'amperaggio | Impostazioni di tensione e alimentazione del filo | Comando a pedale o con la punta delle dita |
| Requisito di abilità | Più basso, più indulgente | Più in alto, necessita di coordinazione mano-occhio-piede |
Come la differenza influisce sul tuo negozio
Velocità di saldatura e tasso di deposito
La MIG riempie rapidamente una giunzione perché il filo fornisce metallo ininterrottamente. Nell'acciaio al carbonio da 5 mm, un operatore MIG capace può spesso eseguire una passata solida, mentre il TIG richiederebbe più passate e più tempo. La MIG funziona bene anche a velocità di marcia più elevate, motivo per cui è la scelta abituale per la fabbricazione strutturale e i pannelli della carrozzeria.
Qualità, rilavorazione e curva di apprendimento dell'operatore
La tecnica TIG non produce spruzzi, il che significa che non è necessaria alcuna molatura o spazzolatura metallica tra le passate, e lascia una superficie pulita adatta alla verniciatura e all'acciaio inossidabile lucidato. A volte il MIG produce spruzzi e gli schizzi diventano un costo quando il prodotto richiede una finitura cosmetica. Il TIG è più facile da controllare sulle passate di radice e su metalli sensibili al calore, ma è più difficile da imparare perché utilizza entrambe le mani e un piede.
Dove ogni processo ha più senso
- Lamiere sottili da circa 0,5 a 3 mm di solito favoriscono il TIG, poiché il minore apporto di calore riduce la combustione.
- Lamiere da circa 3 mm e più spesse comunemente preferiscono il MIG, perché la produttività conta di più e il materiale può assorbire il calore più velocemente.
- L'alluminio negli spessori più spessi è spesso MIG con una pistola a bobina; le parti in alluminio più sottili sono spesso TIG per un migliore controllo del bagno di saldatura.
- L'acciaio inossidabile che deve apparire uniforme all'interno di un tubo o di un recipiente è un'applicazione TIG.
Attrezzature e materiali di consumo: i costi fianco a fianco
Il prezzo di acquisto della macchina è solo una parte del quadro. Nella produzione, i materiali di consumo, il gas e le ore di manodopera solitamente determinano quale processo è più economico per la tua officina.
| Fattore di costo | MIG | TIG |
|---|---|---|
| Tipo di fonte di alimentazione | Tensione costante/trainafilo | Corrente costante |
| Macchina aggiuntiva | Trainafilo e pistola | Torcia; raffreddamento ad acqua per cicli di lavoro elevati |
| Materiali di consumo | Bobine di filo, punte di contatto, rivestimenti | Elettrodo di tungsteno, bacchette di riempimento, tazze di gas |
| Consumo di gas | Da 15 a 25 CFH di argon/CO2 | Da 10 a 20 CFH di argon puro |
| Costo dell'operatore | Inferiore con operatori meno esperti | Maggiore quando sono richiesti saldatori esperti |
Se la manodopera è costosa e la produttività è critica, la MIG risulta vincente sulla maggior parte dei lavori su acciaio e su alcuni lavori su acciaio inossidabile. Se la rilavorazione e l'aspetto sono ciò che determina il budget, il TIG spesso risulta essere più economico per saldatura accettabile, anche se costa di più all'ora.
Preriscaldamento, controllo del gas e attrezzature attorno alla saldatura
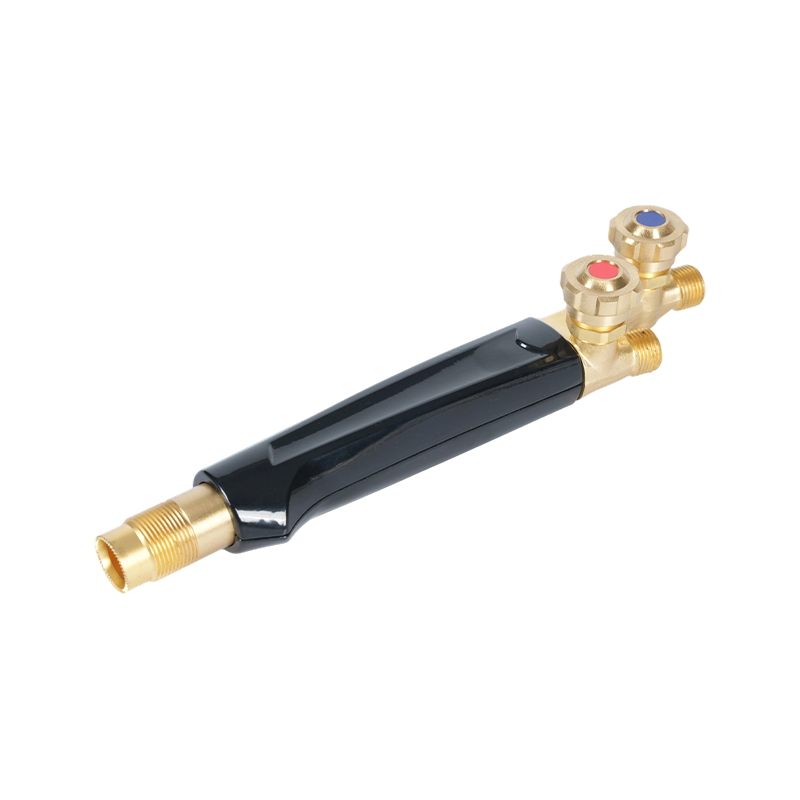
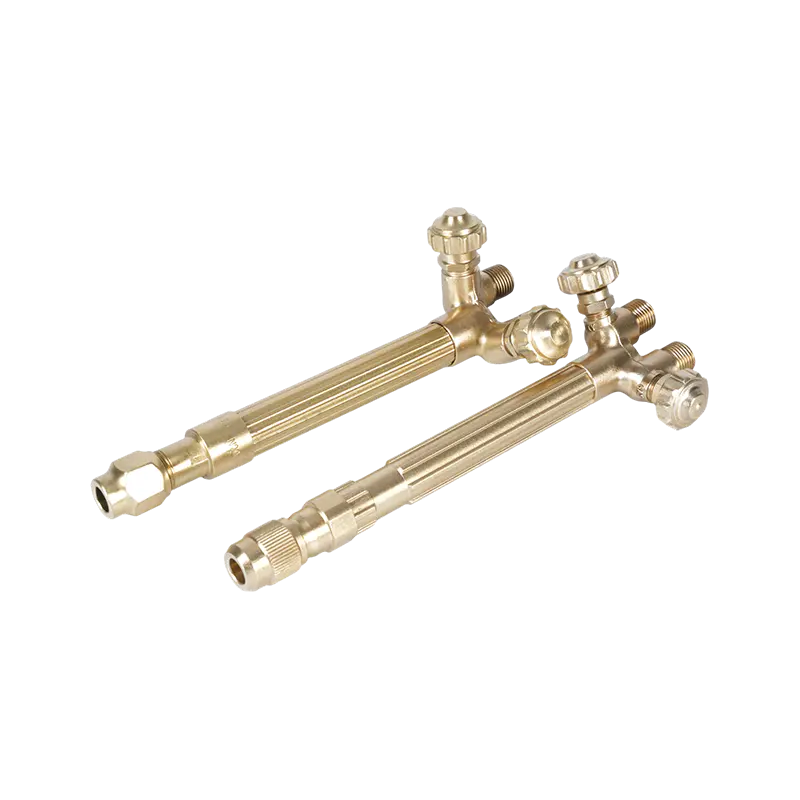
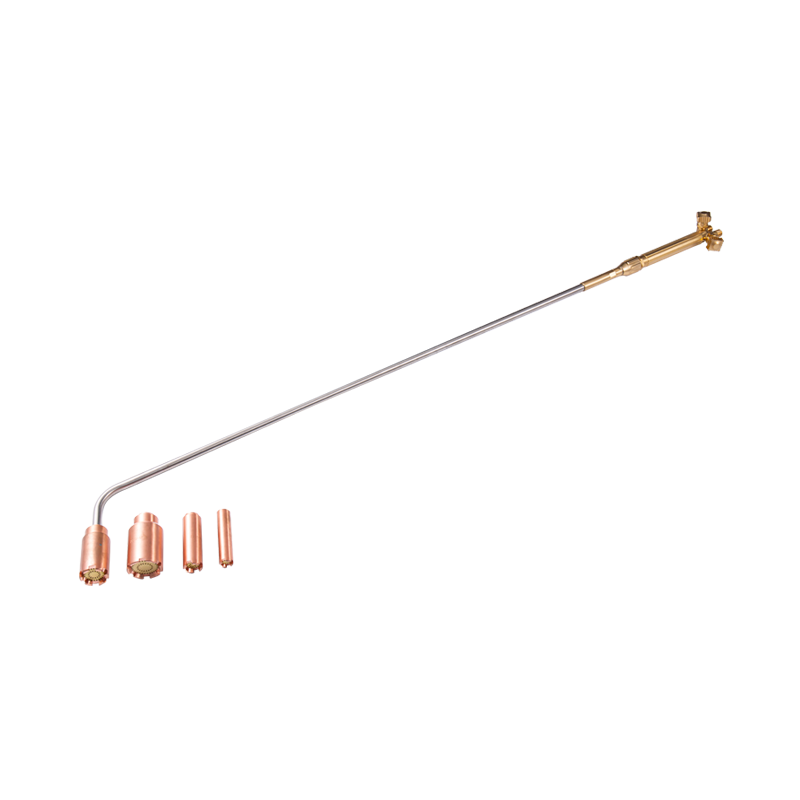
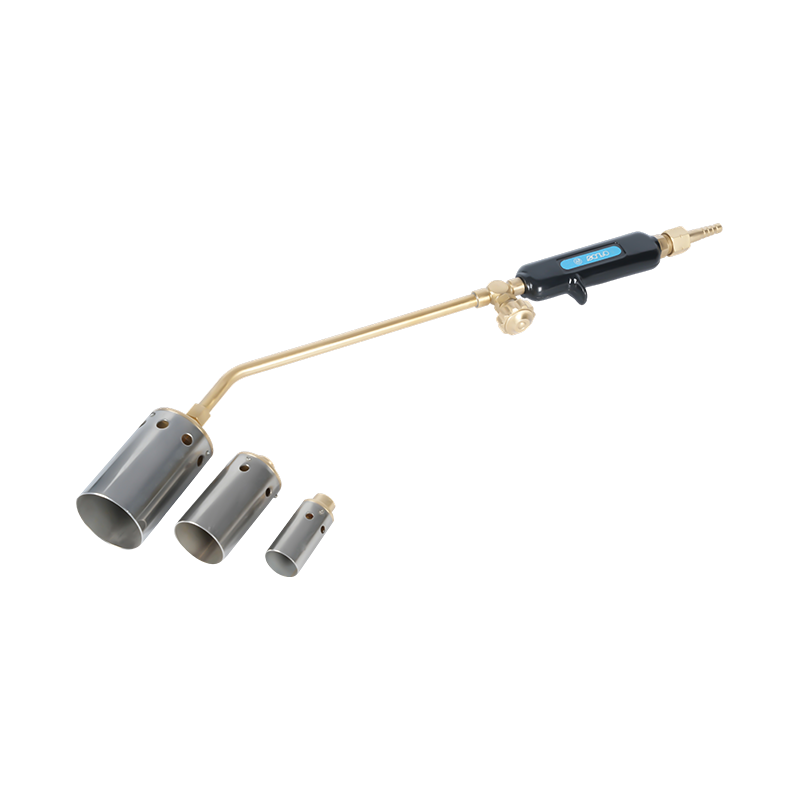
Anche quando la fusione vera e propria è MIG o TIG, la cella di lavoro non è mai solo la saldatrice. Un tipico esempio è una parte pesante in alluminio o inossidabile spessa che necessita di preriscaldamento prima della passata di radice, per ridurre il rischio di rotture della saldatura e per far sì che la piscina sia posizionata correttamente. Una torcia di riscaldamento ossiacetilenica compatta è un modo comune per portare la sezione alla temperatura sul pavimento senza complicare la configurazione della saldatura.
 Cannello riscaldante ossiacetilenico HE-505 per impieghi gravosi per preriscaldamento e saldatura Questa torcia compatta fornisce una fiamma controllata per preriscaldare metalli spessi prima della saldatura, riducendo il rischio di crepe. Gestisce anche la brasatura, la ricottura, la raddrizzatura e lo scongelamento, rendendolo un'aggiunta versatile alla tua cella di lavoro. Visualizza il prodotto →
Le torce di riscaldamento e le apparecchiature di controllo del gas sono spesso fornite dallo stesso produttore che produce accessori da taglio, impugnature delle torce e regolatori di pressione. Il processo scelto non è l'unica decisione: gli strumenti di supporto devono essere affidabili quando i tempi sono serrati.
Prendere la decisione: cosa dire al team degli acquisti
Scegli MIG quando il volume di produzione è elevato, lo spessore del materiale è superiore a circa 3 mm, gli spruzzi sono accettabili e disponi di un numero limitato di operatori altamente qualificati. Scegli TIG quando l'aspetto della saldatura è un requisito, lo spessore della parete è basso, il materiale è sensibile al calore o il giunto finito deve resistere a un servizio corrosivo o meccanicamente impegnativo.
In un negozio misto, molti team mantengono disponibili entrambi i processi. TIG è in grado di gestire la passata di radice sui tubi e il lavoro sull'acciaio inossidabile che deve apparire liscio, mentre MIG esegue le saldature d'angolo pesanti. Il compromesso non consiste nel trovare l’unico processo perfetto; si tratta di adattare il processo alla parte, al volume e all'operatore disponibile.
Quando si valuta un fornitore di apparecchiature di saldatura o taglio per una linea di produzione OEM, il valore sta nel trovare un produttore che controlli l'intero processo di lavorazione e forgiatura. La capacità di costruire internamente impugnature di torce personalizzate, torce di riscaldamento e componenti per il taglio del gas è ciò che rende l'approvvigionamento più prevedibile. Se stai discutendo un accordo di fornitura personalizzato, parla con il nostro team di ingegneri dei tuoi disegni e dei requisiti di produzione.