Cosa fa realmente un cannello per saldatura ossiacetilenica
La fiamma di una torcia che brucia l'acetilene in ossigeno puro raggiunge approssimativamente la temperatura 6.000 ° F , abbastanza caldo da fondere acciaio, ghisa e la maggior parte delle leghe non ferrose in pochi secondi. Il calore proviene da un processo di combustione in due fasi: il cono interno brucia più caldo dove l'ossigeno e il carburante si mescolano sulla punta, mentre l'involucro esterno termina la combustione nell'aria ambiente. Quel cono interno è il luogo in cui avviene la saldatura vera e propria: l'asta di riempimento si scioglie in una pozza fusa condivisa mentre l'operatore sposta la torcia lungo il giunto.
A differenza dei processi ad arco, non è coinvolto alcun circuito elettrico. Questo è esattamente il motivo per cui l'attrezzatura rimane utile nei cantieri senza accesso elettrico, nei camion di riparazione mobili e nelle officine che eseguono brasatura o formatura dei metalli dove il controllo della fiamma è più importante della velocità di deposizione. Il compromesso è la dimensione della zona influenzata dal calore: l’ossiacetilene funziona a temperature più elevate e più lente di un arco MIG o TIG, quindi si adatta meglio a sezioni più sottili e lavori di riparazione rispetto alla saldatura di produzione ad alto volume.
Anatomia della torcia: impugnatura, punte e accessori
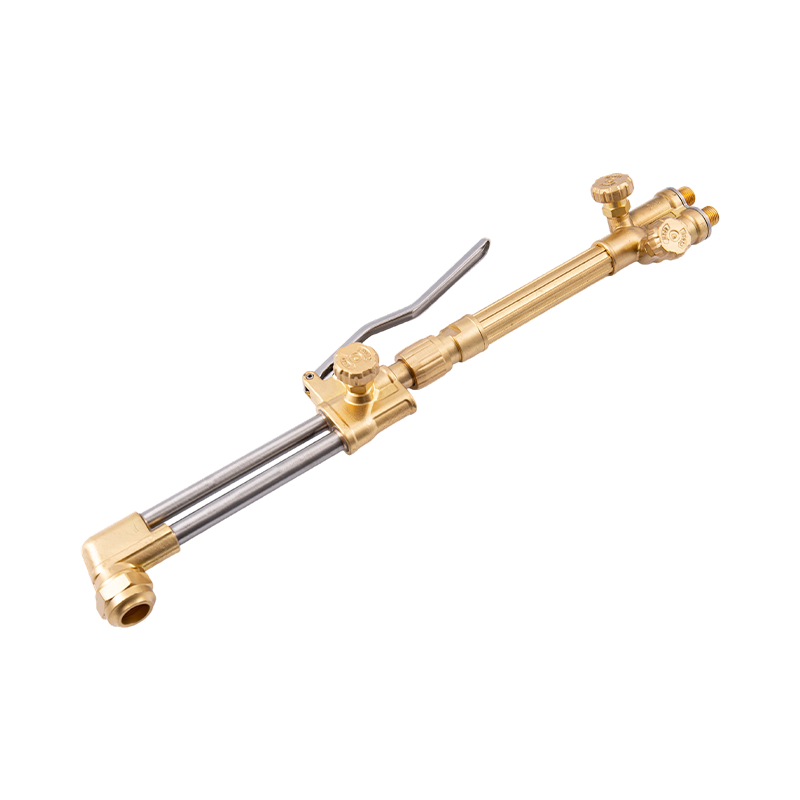
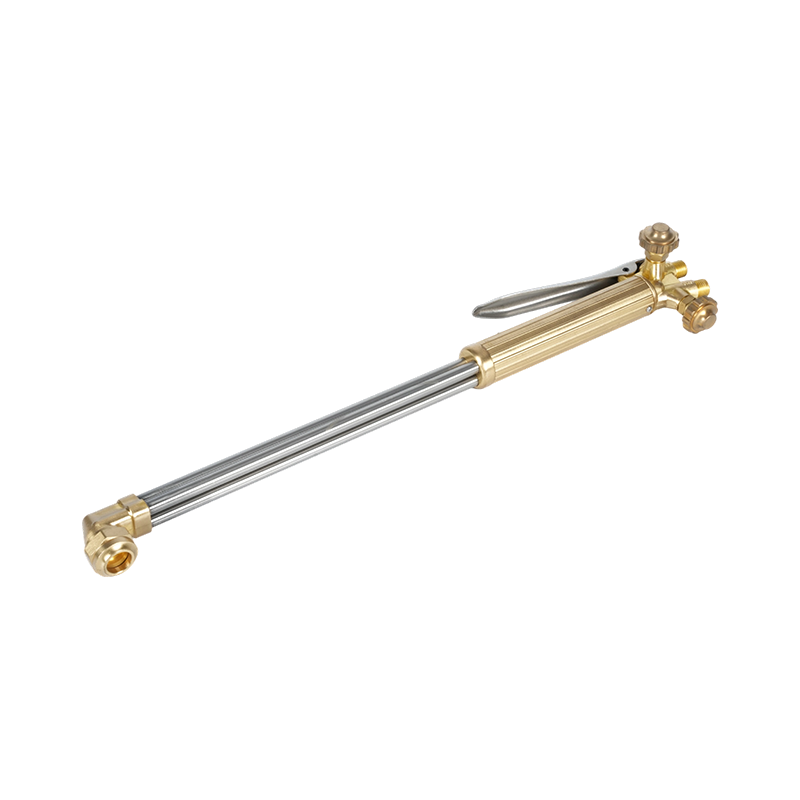
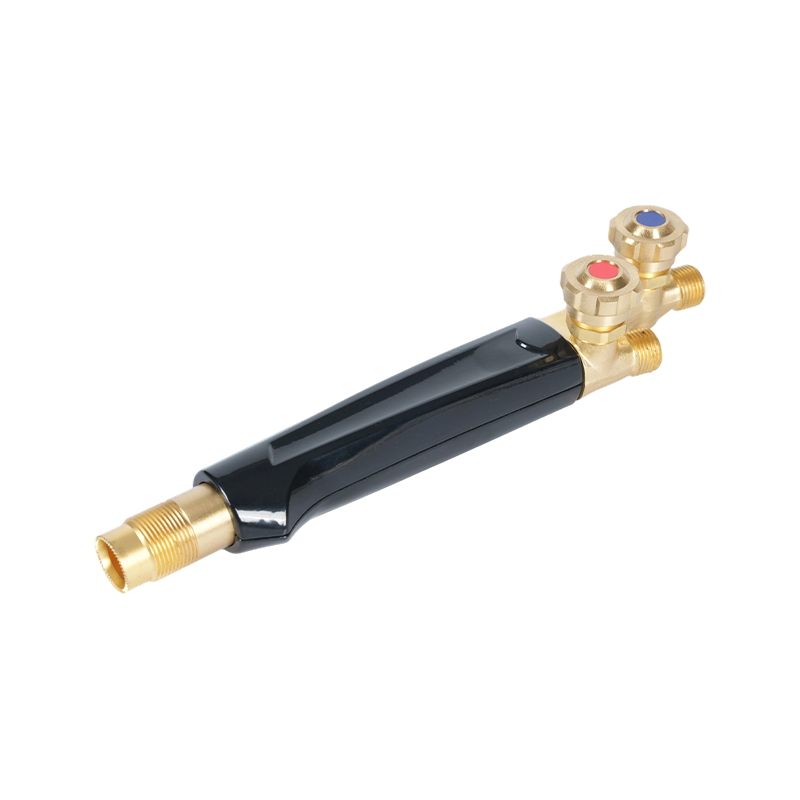
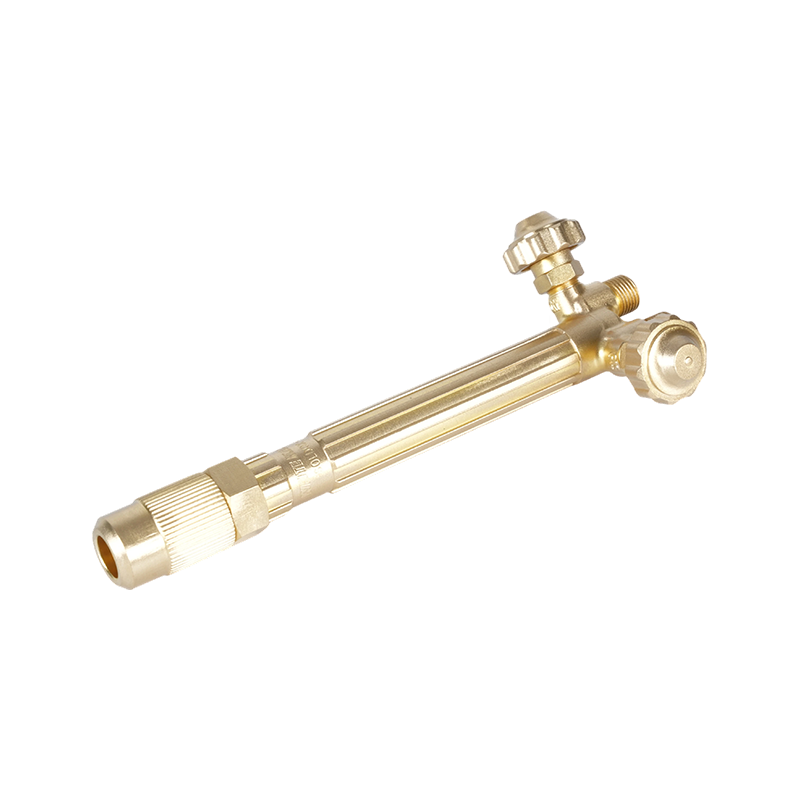
Ogni configurazione inizia con l'impugnatura della torcia, il corpo che mescola ossigeno e acetilene prima che raggiungano la punta. Le maniglie sono disponibili nelle versioni leggera, media e pesante e la classificazione dovrebbe corrispondere all'intervallo di spessore effettivamente tagliato o saldato: una maniglia sottodimensionata soffoca il flusso di gas su materiale spesso, mentre una sovradimensionata spreca carburante per lavori fini. La struttura in ottone è standard perché resiste all'effetto corrosivo dell'acetilene meglio della maggior parte delle alternative e dissipa il calore lontano dalla mano dell'operatore durante l'uso prolungato.
Per i negozi che utilizzano più dimensioni di giunti attraverso la stessa configurazione, maniglie per torce di saldatura in ottone costruite per l'uso continuo di acetilene resistono meglio a cicli di accensione ripetuti rispetto alle alternative più leggere, poiché le sedi delle valvole subiscono meno usura nel tempo.
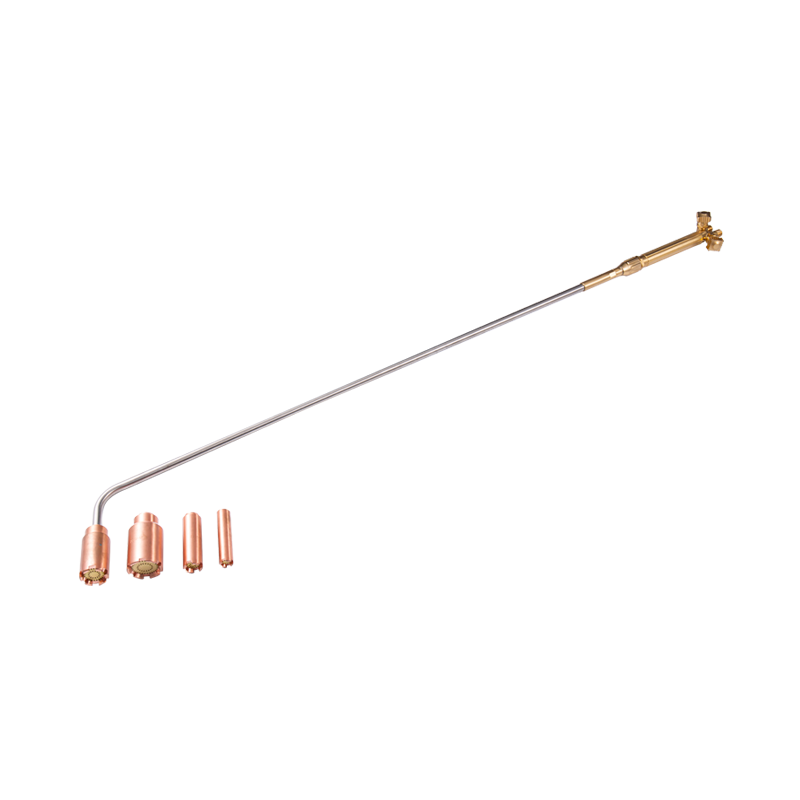
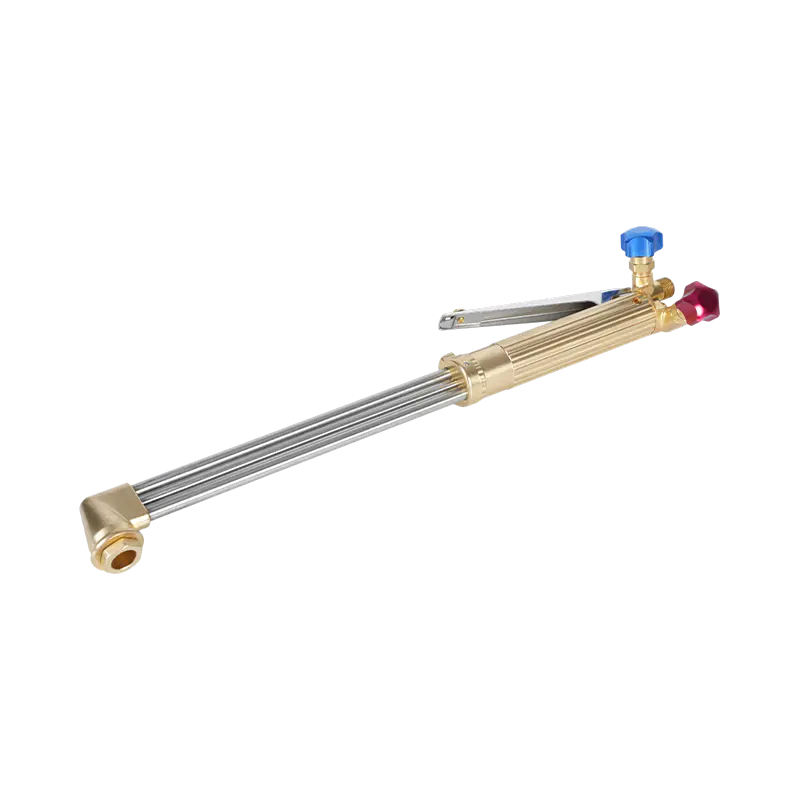
Gli accessori si scambiano sull'impugnatura per cambiare funzione: una punta di saldatura per lavori di fusione, un accessorio da taglio con un grilletto per l'ossigeno o una punta a bocciolo di rosa per riscaldare un'ampia area. Ciascun accessorio si avvita sullo stesso corpo dell'impugnatura, quindi un'impugnatura può coprire lavori di saldatura, taglio e riscaldamento con un cambio di parti anziché un cambio di attrezzatura.
Scegliere la punta della torcia giusta per il lavoro
La dimensione della punta determina la portata del gas e la portata del gas determina la quantità di calore che raggiunge il pezzo. Non esiste un unico sistema di numerazione a livello di settore tra i produttori, quindi le dimensioni della punta sono generalmente abbinate allo spessore del metallo piuttosto che a un numero universale: la tabella del fornitore converte lo spessore nella dimensione corretta dell'orifizio per quella specifica famiglia di punte. L'esecuzione di una punta troppo piccola per il materiale priva la saldatura di calore e produce una scarsa fusione; eseguirne uno troppo grande surriscalda il brodo sottile e brucia.
- Lastra sottile (sotto 1/16"): punta più piccola disponibile, pressione di esercizio inferiore
- Piastra media (da 1/16" a 1/4"): punta di fascia media, pressione moderata su entrambi i gas
- Piastra pesante (oltre 1/4"): punta più grande adatta al manico, flusso di ossigeno più elevato
Anche il materiale della punta e il design dell'orifizio influiscono sulla stabilità della fiamma. Punte per torce di saldatura per impieghi gravosi progettate per un controllo stabile della fiamma resistere allo scoppio e al ritorno di fiamma a cui sono soggette le punte sottodimensionate o usurate, in particolare su cicli di saldatura più lunghi dove la consistenza della fiamma è più importante.
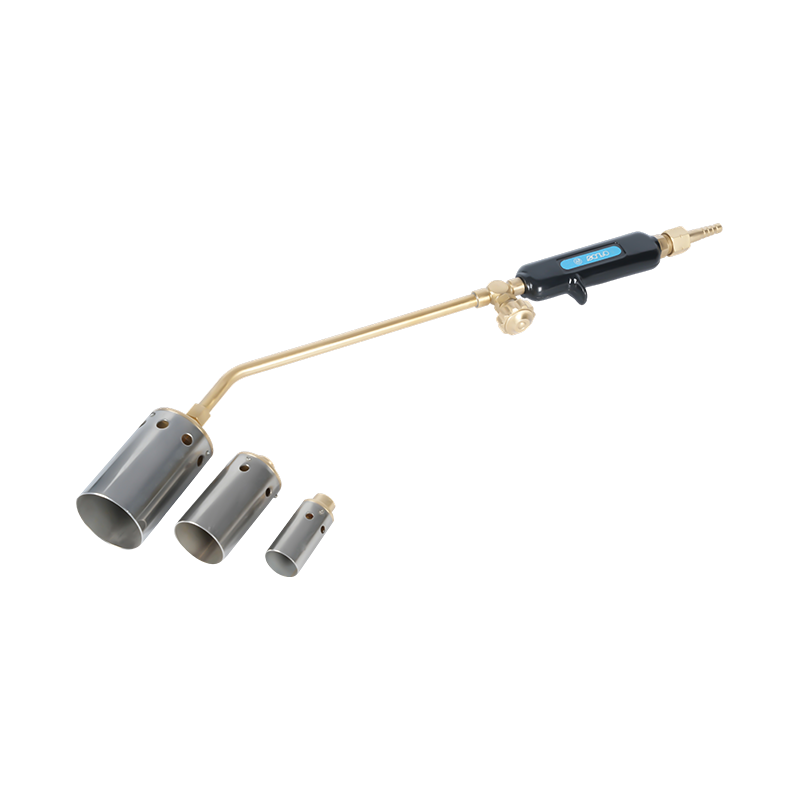
Per la brasatura, il preriscaldamento di elementi di fissaggio arrugginiti o la piegatura di materiale, una torcia di riscaldamento dedicata supera le prestazioni di una punta di saldatura standard perché è costruita per una fiamma più ampia e a velocità inferiore anziché per un taglio concentrato o un getto di fusione. A Torcia riscaldante compatta adatta per operazioni di brasatura e preriscaldamento offre una distribuzione del calore più uniforme su un'area più ampia rispetto al riutilizzo di una punta di saldatura per lo stesso lavoro.
Impostazione e accensione della torcia in sicurezza
Prima che qualcosa si colleghi alla torcia, aprire brevemente ciascuna valvola della bombola per soffiare via la polvere dall'uscita. Collega i regolatori con una chiave inglese, mai con delle pinze, e controlla che i collegamenti dei tubi siano ben posizionati: i raccordi dell'ossigeno e quelli dell'acetilene utilizzano direzioni di filettatura diverse appositamente per evitare collegamenti incrociati.
La pressione del regolatore dovrebbe essere impostata in base alla tabella del produttore della punta, non indovinata. La pressione di esercizio per l'ossiacetilene è inferiore a quella prevista dalla maggior parte degli operatori e l'acetilene non dovrebbe mai superare i 15 psig in nessuna circostanza: spingendolo più in alto si rischia la decomposizione all'interno del cilindro stesso. Uno stabile regolatore a doppio stadio mantiene l'impostazione attraverso le cadute di pressione quando la bombola si svuota, il che è più importante per i lavori lunghi di quanto la maggior parte degli operatori si renda conto. regolatori a doppio stadio costruiti per un controllo stabile della pressione ossiacetilenica ridurre lo scorrimento della pressione che causa la deriva della fiamma a metà saldatura.
Per accendere la torcia: aprire leggermente la valvola dell'acetilene, accendere con un percussore (mai un accendino o fiammiferi tenuti vicino alla punta), quindi aprire lentamente la valvola dell'ossigeno regolando il flusso di acetilene finché la fiamma non smette di lasciare una scia di fumo nero. Una fiamma neutra adeguatamente sintonizzata mostra un cono interno affilato e ben definito senza alcuna sfumatura sul bordo: questa è la fiamma con cui si salda per la maggior parte dei lavori in acciaio.
Ritorno di fiamma vs Flashback: conosci la differenza
Questi due termini vengono utilizzati in modo intercambiabile nei cantieri, ma descrivono guasti diversi con conseguenze diverse. A ritorno di fiamma è uno schiocco o uno schiocco momentaneo della punta: la fiamma si spegne o si riaccende istantaneamente, solitamente causato dal contatto della punta con il pezzo da lavorare, da un orifizio parzialmente ostruito o da una pressione errata. È sorprendente ma generalmente non pericoloso se la fiamma si ristabilisce normalmente.
A flashback è molto più grave: la fiamma viaggia all'indietro nel corpo della torcia, nel tubo o nel regolatore, producendo spesso un fischio acuto o un sibilo. Ciò accade quando la velocità interna del gas scende al di sotto della velocità di combustione della fiamma, lasciando che la combustione si propaghi a monte. Se non controllato, un flashback può accendere il tubo o raggiungere il cilindro stesso. I dispositivi antiritorno di fiamma rappresentano la difesa primaria: le sole valvole di ritegno fermano il flusso inverso del gas ma non fermano il fronte di fiamma, quindi entrambi i dispositivi servono a scopi distinti in una configurazione conforme.
dispositivi di arresto del ritorno di fiamma che bloccano il passaggio della fiamma inversa nel tubo dovrebbe trovarsi all'estremità del regolatore sia delle linee dell'ossigeno che del gas combustibile, non solo sull'impugnatura della torcia, per una protezione completa lungo l'intera lunghezza del tubo.
I limiti di pressione dell'acetilene e i requisiti dei dispositivi di protezione per i sistemi a ossitaglio sono stabiliti nel regolamenti federali sulla saldatura e sul taglio del gas ossigeno-combustibile , che i negozi dovrebbero considerare come base per la configurazione e la formazione, non come riferimento facoltativo.
Manutenzione che prolunga la vita della torcia
La maggior parte dei problemi della torcia sono dovuti a una punta sporca o danneggiata. Gli spruzzi e l'accumulo di carbonio restringono l'orifizio e distorcono la forma della fiamma molto prima che la punta si rompa completamente, quindi pulirla con un detergente per punte di dimensioni adeguate - non una punta da trapano, che allarga e arrotonda l'orifizio - dovrebbe avvenire regolarmente, non solo quando la fiamma sembra ovviamente sbagliata.
Al di là della punta stessa, tre abitudini mantengono la torcia accesa in modo affidabile per anni:
- Spurgare i tubi dal gas residuo prima e dopo ogni utilizzo per prevenire l'accumulo di contaminazione
- Ispezionare i tubi per individuare eventuali crepe o punti deboli, soprattutto vicino ai raccordi dove si usurano i concentrati di flessione
- Conservare la torcia e i regolatori in uno spazio asciutto con le valvole chiuse e la pressione rilasciata, non semplicemente spenta
Una torcia che è stata curata in questo modo mantiene la sua calibrazione molto più a lungo, il che è importante perché una fiamma fluttuante viene spesso scambiata per un problema di pressione quando in realtà è una sede usurata o una punta parzialmente intasata.
Ossiacetilene vs altri metodi di saldatura
L'ossiacetilene si guadagna la sua posizione laddove la portabilità e il controllo della fiamma contano più della velocità. Non richiede energia elettrica, gestisce lavori di riparazione di spessore sottile con maggiore tolleranza rispetto ai processi ad arco e funge anche da strumento di riscaldamento e brasatura senza sostituire l'attrezzatura. Per le riparazioni agricole, la fabbricazione mobile e il lavoro generale in officina, questa versatilità è difficile da eguagliare.
Dove non è all’altezza è la velocità di produzione e il tipo di metallo. L'alluminio e l'acciaio inossidabile non rispondono bene alla fiamma ossitaglio come fanno al TIG o al plasma, poiché entrambi si ossidano prima che la fiamma possa fondere adeguatamente il giunto. Su lamiere di circa due pollici, il taglio al plasma e al laser produce bordi più puliti a velocità più elevate, e la saldatura MIG supera quella ossiacetilenica in qualsiasi lavoro in cui il volume conta più della precisione della fiamma.
La regola pratica su cui si basa la maggior parte dei negozi: mantenere una configurazione ossiacetilenica per le attività di riparazione, brasatura e riscaldamento dell'acciaio e utilizzare apparecchiature ad arco o plasma quando il lavoro richiede alluminio, acciaio inossidabile, lamiera spessa o produzione di volumi elevati.