Come funzionano le punte del cannello da taglio per acetilene
La punta di un cannello da taglio in acetilene è il componente terminale di un sistema di ossitaglio: il punto in cui la chimica dei gas, l'ingegneria della pressione e la reazione metallurgica convergono per produrre un taglio. Comprendere il funzionamento meccanico di una punta da taglio è la base per selezionare la punta giusta, impostare le pressioni corrette e diagnosticare i problemi quando la qualità del taglio si deteriora.
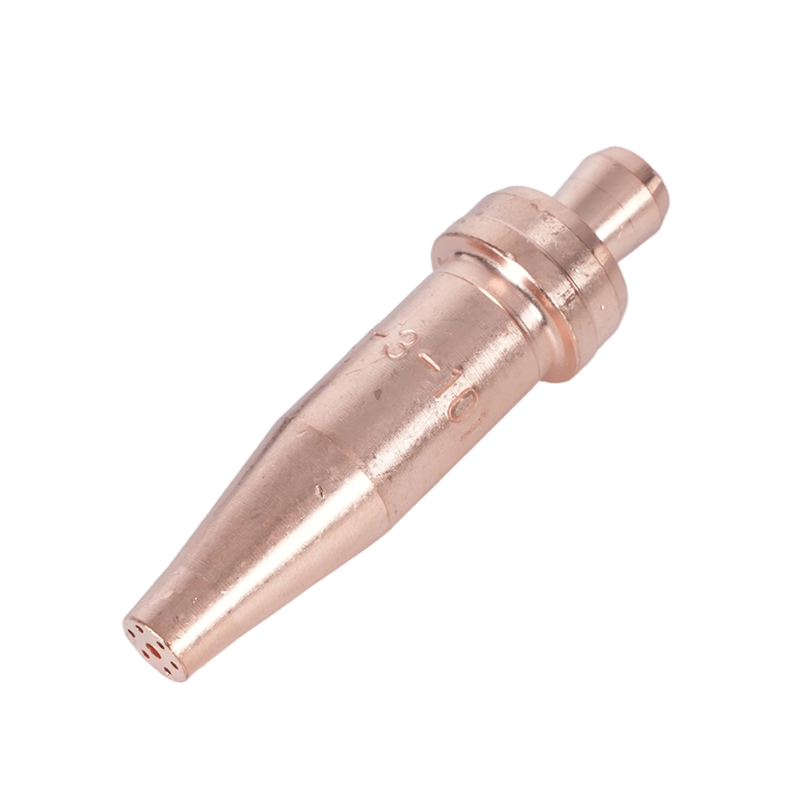
Il processo di taglio avviene in due fasi distinte, entrambe controllate dalla geometria della punta. Innanzitutto, il preriscaldare le fiamme —fornito attraverso un anello di orifizi più piccoli che circondano il foro centrale—porta il metallo di base alla temperatura di accensione di circa 982°C (1.800°F). L'acetilene è il combustibile preferito per questa fase perché la sua combustione con l'ossigeno produce una temperatura della fiamma di circa 5.720°F (3.160°C), con la maggior parte del suo calore concentrato nel cono di fiamma interno. Questa concentrazione del cono interno consente un preriscaldamento rapido e preciso con una zona minima influenzata dal calore sul metallo circostante, un vantaggio che i combustibili alternativi come propano e propilene non possono replicare completamente.
Una volta che l'acciaio raggiunge la temperatura di accensione e diventa rosso ciliegia, l'operatore apre la leva dell'ossigeno di taglio. Un flusso ad alta pressione di ossigeno puro (purezza del 99,5% o superiore) viene rilasciato attraverso il foro centrale della punta. Questo getto di ossigeno non scioglie l'acciaio: provoca una reazione di ossidazione esotermica che brucia direttamente il ferro, convertendolo in scorie di ossido di ferro che vengono contemporaneamente espulse dal taglio dalla velocità del flusso di gas. Il risultato è un taglio termochimico anziché una fusione termica, motivo per cui l’ossiacetilene può tagliare piastre di acciaio spesse diversi centimetri che nessun processo al plasma o laser può eguagliare economicamente su larga scala.
Due vincoli critici specifici dell'acetilene determinano il modo in cui devono essere utilizzate le punte da taglio: la pressione di esercizio dell'acetilene non deve mai superare i 15 PSI (1 bar) , poiché al di sopra di questa soglia il gas diventa chimicamente instabile e sensibile agli urti. Inoltre, l'acetilene non deve essere prelevato da una bombola a una velocità superiore a un settimo della capacità totale della bombola all'ora: un prelievo più rapido attira acetone liquido nei tubi flessibili e nella torcia, danneggiando l'attrezzatura e creando un comportamento di fiamma pericoloso.
Punte di taglio a pezzo unico o a due pezzi
Le punte per cannelli da taglio in acetilene sono prodotte in due formati strutturali e la distinzione tra loro non è puramente estetica: determina la compatibilità del gas, la geometria della fiamma, le prestazioni termiche e il tipo di lavoro di taglio per cui ciascuna punta è progettata.
Punte da taglio in acetilene monopezzo
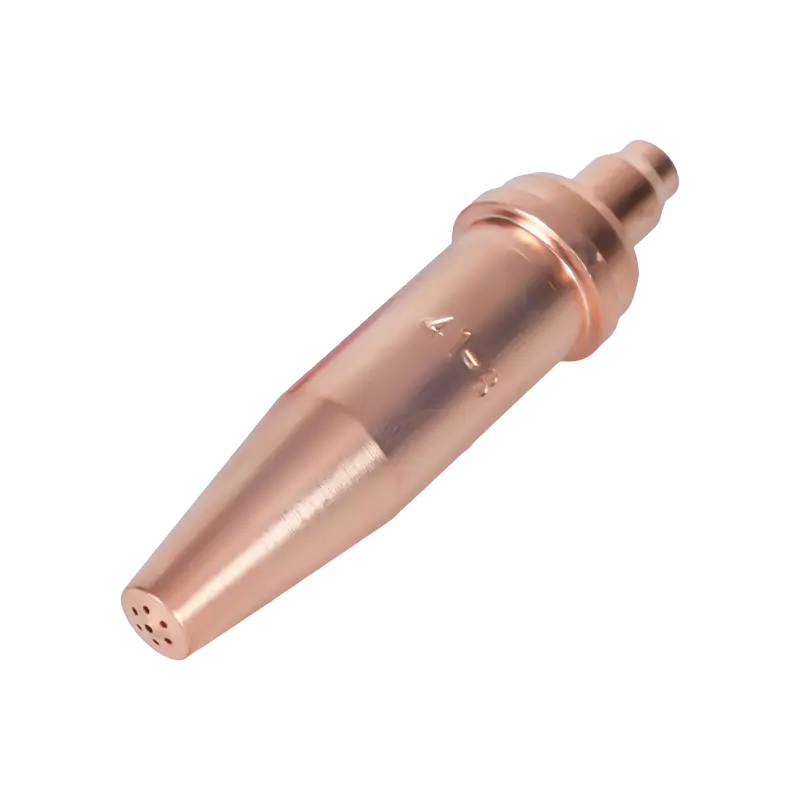
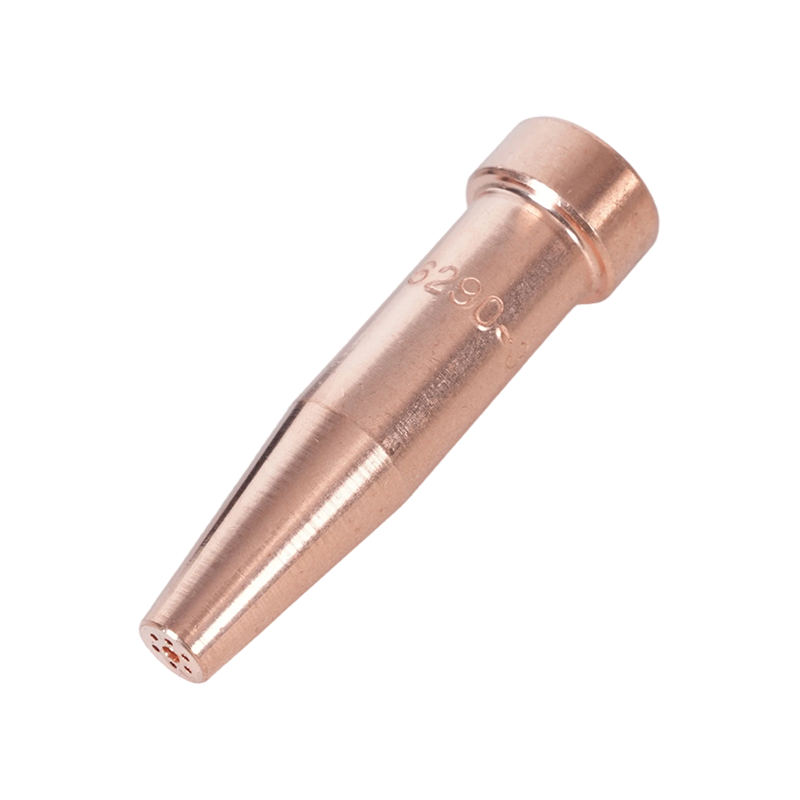
Le punte monopezzo sono ricavate da una billetta solida in lega di rame, più comunemente rame tellurio, scelto per la sua combinazione di elevata conduttività termica, lavorabilità e resistenza al calore estremo generato sulla faccia della punta. La punta è prodotta mediante perforazione e pressatura di precisione su fili calibrati per creare esatti orifizi di preriscaldamento e un foro centrale per l'ossigeno da taglio di diametro controllato con precisione. Il risultato è un unico componente integrato senza giunzioni tra i passaggi del gas. I suggerimenti in un unico pezzo sono progettato esclusivamente per acetilene e sono il formato standard per il taglio manuale nei settori dell'industria manifatturiera, edile, automobilistica e strutturale in acciaio. Tipicamente presentano quattro o sei fori di preriscaldamento disposti concentricamente attorno al foro centrale.

Punte da taglio in due pezzi
Le punte in due pezzi sono costituite da un guscio esterno in rame e un elemento interno in ottone. Questa costruzione crea scanalature di preriscaldamento della fiamma tra i due componenti anziché passaggi forati attraverso un unico pezzo. Gli ugelli in due pezzi sono progettati per l'uso con gas combustibili alternativi (propilene, propano, gas naturale e MAPP) dove il tempo di preriscaldamento più lungo e la diversa geometria della fiamma di questi gas richiedono uno schema di preriscaldamento più ampio e distribuito. Le punte in due pezzi sono non intercambiabile con le configurazioni in acetilene : le caratteristiche della fiamma e i requisiti di pressione del gas differiscono sostanzialmente e l'utilizzo del tipo di punta sbagliato compromette sia la qualità del taglio che la sicurezza.
| Caratteristico | Punta in un unico pezzo | Punta in due pezzi |
|---|---|---|
| Materiale da costruzione | Lega di rame solida (rame tellurio) | Elemento interno in ottone con guscio esterno in rame |
| Gas combustibile compatibile | Solo acetilene | Propano, propilene, MAPP, gas naturale |
| Design dell'orifizio di preriscaldamento | Fori praticati (4 o 6) | Scanalature tra guscio e membro interno |
| Concentrazione della fiamma | Alto: fuoco del cono interno | Più ampio: schema di preriscaldamento distribuito |
| Applicazione tipica | Taglio manuale, lavoro di precisione, lamiera medio-sottile | Taglio di produzione, lamiera pesante, riscaldamento |
Spiegazione della numerazione delle punte e del dimensionamento degli orifizi
Una delle fonti di confusione più persistenti nella scelta della punta da taglio è il sistema di numerazione. A differenza degli elementi di fissaggio o delle punte da trapano, i numeri delle punte dei cannelli da taglio non seguono uno standard universale: diversi produttori assegnano numeri diversi a punte con diametri di orifizio identici . Un ugello di misura n. 2 di un produttore può avere lo stesso foro per l'ossigeno da taglio di un ugello di misura n. 3 di un altro. Questa incoerenza non è un difetto; riflette le convenzioni storiche specifiche del marchio stabilite in modo indipendente in tutto il settore.
L'approccio tecnicamente corretto alla selezione della punta è specificare entro taglio del diametro dell'orifizio dell'ossigeno , espresso come dimensione dell'indice della punta da trapano, anziché solo dal numero della punta. Il foro centrale, ovvero l'unico foro attraverso il quale viene erogato l'ossigeno da taglio ad alta pressione, è la dimensione che determina il volume di ossigeno che raggiunge il taglio e quindi lo spessore massimo dell'acciaio che la punta può tagliare in modo netto. I diametri dell'orifizio di preriscaldamento sono specifiche secondarie che influiscono sulla velocità di preriscaldamento e sono progettati dal produttore per adattarsi al foro centrale.
I numeri delle punte generalmente aumentano con la dimensione dell'orifizio: numeri più piccoli (000, 00, 0, 1) corrispondono a orifizi più piccoli adatti al materiale sottile, mentre numeri più grandi (4, 5, 6 e superiori) corrispondono a orifizi più grandi per il taglio di lamiere pesanti. La nostra gamma di punte del cannello da taglio è prodotto con tolleranze dell'orifizio pressate di precisione, con dimensioni dell'indice di foratura pubblicate per ciascun modello per consentire la verifica dimensionale diretta indipendentemente dalla convenzione di numerazione utilizzata sull'attrezzatura esistente.
Tabella di selezione della punta da taglio per acetilene
La tabella seguente fornisce la selezione standard della punta e i parametri di pressione per il taglio con acetilene su acciaio dolce in buone condizioni. Tutte le pressioni vengono misurate sul regolatore con un tubo da 25 piedi. Per tubi molto più corti o più lunghi di 25 piedi, regolare di conseguenza la pressione di esercizio per mantenere la corretta pressione di uscita della punta.
| Spessore del metallo | Dimensione tipica della punta | Pressione O₂ (PSI) | Pressione C₂H₂ (PSI) | Fori di preriscaldamento |
|---|---|---|---|---|
| Fino a 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70-100 | 8–15 | 6 |
Due regole operative si applicano senza eccezioni a tutte le voci di questa tabella. In primo luogo, non utilizzare mai una punta dimensionata per materiale più spesso di quello che stai effettivamente tagliando —una punta sovradimensionata eroga più ossigeno di quanto la fiamma di preriscaldamento può consumare correttamente, causando surriscaldamento, danni alla punta, ritorni di fiamma e tagli irregolari. In secondo luogo, non superare mai la pressione di esercizio dell'acetilene di 15 PSI, indipendentemente dalla dimensione della punta o dallo spessore della piastra; se un taglio specifico richiede un flusso di ossigeno maggiore di quello che una punta di dimensioni corrette può fornire a una pressione di acetilene sicura, la soluzione è passare a una bombola di ossigeno o a una configurazione con collettore più grandi, non per aumentare la pressione dell'acetilene.
Punte di taglio con foro dritto e con foro divergente
Oltre alla distinzione tra pezzo unico e due pezzi, le punte da taglio per acetilene sono ulteriormente differenziate dalla geometria del foro centrale dell'ossigeno da taglio. Questa specifica è fondamentale per gli operatori che lavorano con apparecchiature di taglio sia manuali che montate su macchina.
Punte con foro dritto
Un foro diritto mantiene un diametro cilindrico costante dal passaggio del gas fino all'uscita della punta. Le punte con foro dritto funzionano riducendo la pressione dell'ossigeno Da 40 a 60 PSI e sono il design standard per le operazioni di taglio manuale. Il flusso di gas cilindrico prodotto è stabile a velocità moderate, offrendo all'operatore un controllo adeguato della linea di taglio, dell'espulsione della scoria e della copertura del preriscaldamento durante il movimento manuale della torcia.
Punte di foro divergenti
Un foro divergente, chiamato anche uscita svasata o rastremata, si allarga leggermente all'uscita della punta, consentendo al flusso di ossigeno da taglio di espandersi e accelerare mentre esce. Questa geometria è progettata per applicazioni di taglio a macchina e funziona a Da 70 a 100 PSI tagliando la pressione dell'ossigeno . Il flusso di ossigeno divergente e ad alta velocità consente velocità di taglio più veloci di circa il 25% rispetto alle punte con foro dritto di dimensioni equivalenti dell'orifizio, pur mantenendo una qualità di taglio accettabile su lamiere di acciaio dolce agli spessori in cui il taglio a macchina è economicamente giustificato. Le punte divergenti non sono consigliate per il taglio manuale: le pressioni più elevate coinvolte e il ridotto feedback dell'operatore dal flusso accelerato rendono il controllo manuale preciso molto più difficile.
Suggerimento Manutenzione, Pulizia e Sicurezza
Le condizioni della punta di taglio determinano direttamente la qualità del taglio e la sicurezza operativa. Una punta con orifizi di preriscaldamento parzialmente ostruiti, un foro centrale deformato o una superficie di appoggio contaminata produrranno una fiamma irregolare, un flusso di ossigeno di taglio instabile e un elevato rischio di ritorno di fiamma o ritorno di fiamma. La manutenzione della punta non è facoltativa: è un requisito operativo di routine.
Procedura di pulizia
Gli orifizi della punta accumulano spruzzi, scorie e depositi di ossidazione durante il normale utilizzo. Questi depositi restringono il flusso del gas e distorcono il disegno della fiamma. La pulizia deve essere eseguita con detergenti per punte appositamente progettati per il diametro dell'orifizio in uso —mai con chiodi, fili, punte da trapano o strumenti improvvisati. I pulitori per punte sono lime cilindriche dimensionate per adattarsi ai diametri degli orifizi standard; usati correttamente rimuovono i depositi senza allargare o deformare il foro. L'allargamento di un orifizio di preriscaldamento o di taglio anche di pochi millesimi di pollice modifica le caratteristiche del flusso di gas abbastanza da influenzare l'equilibrio della fiamma e la qualità del taglio, e un foro deformato non può essere corretto: la punta deve essere sostituita. Pulire tutti gli orifizi singolarmente con una leggera passata di limatura, quindi soffiare attraverso la punta con aria compressa a bassa pressione per eliminare eventuali detriti prima di reinstallare.
Ispezione del viso dei sedili
La superficie di appoggio della punta, ovvero la superficie lavorata che si accoppia con la testa della torcia, deve essere piatta, liscia e priva di bave. Una superficie di appoggio danneggiata consente al gas di bypassare la guarnizione tra la punta e la torcia, creando una perdita che produce una fiamma irregolare e introduce il rischio di ritorno di fiamma. Ispezionare la superficie di appoggio dopo ogni rimozione della punta. I segni superficiali leggeri possono essere lucidati con carta abrasiva fine su una superficie piana; qualsiasi punta che presenti solchi profondi, crepe o irregolarità superficiali significative deve essere sostituita immediatamente.
Prevenzione di ritorni di fiamma e flashback
Un ritorno di fiamma, in cui la fiamma rientra nella punta e si riaccende sulla superficie della punta, è più comunemente causato dal funzionamento a pressioni inferiori al minimo per la dimensione della punta, dal mantenimento della punta troppo vicino alla superficie di lavoro o da orifizi parzialmente bloccati che limitano il flusso di gas. Se si verifica un ritorno di fiamma, chiudere prima la valvola dell'acetilene, poi quella dell'ossigeno, lasciare raffreddare la punta, ispezionare e pulire gli orifizi e verificare le impostazioni della pressione prima di riaccendere. Un ritorno di fiamma, ovvero il passaggio della fiamma nei tubi e nei regolatori, è un evento più grave che richiede l'installazione di dispositivi di arresto del ritorno di fiamma sulle linee del carburante e dell'ossigeno sul corpo della torcia o sulle uscite del regolatore. I dispositivi antiritorno di fiamma sono obbligatori per i sistemi ad acetilene nella maggior parte delle giurisdizioni e sono fortemente consigliati indipendentemente dai requisiti locali.
Scegliere la punta giusta per la tua configurazione
La selezione corretta di una punta per cannello da taglio per acetilene richiede l'esecuzione di quattro decisioni sequenziali. Applicandoli in ordine si elimina la maggior parte degli errori di selezione prima che si verifichino.
- Passaggio 1: verificare la compatibilità del gas combustibile. Verifica che la tua configurazione utilizzi acetilene, non propano, propilene o MAPP. Sui sistemi con acetilene devono essere utilizzati solo ugelli monopezzo prodotti specificatamente per l'acetilene. L'utilizzo di una punta per combustibile alternativo in due pezzi su una torcia per acetilene produce una geometria della fiamma errata e un comportamento del gas imprevedibile.
- Passaggio 2: determinare lo spessore massimo del metallo. Seleziona una punta adatta a tagliare la sezione più spessa che incontrerai durante il lavoro, non lo spessore medio. Il taglio di una sezione più spessa del 10% rispetto alla capacità nominale della punta produce un taglio incompleto o irregolare; l'utilizzo di una punta sottodimensionata per la sezione più spessa e il tentativo di compensare con una pressione più elevata rischia di ritorcersi contro e danneggiare la punta.
- Passaggio 3: scegliere il tipo di foro in base all'applicazione. Le operazioni di taglio manuale richiedono punte diritte con ossigeno di taglio di 40–60 PSI. Le operazioni di taglio a macchina o automatizzate traggono vantaggio dalle punte del foro divergenti a 70–100 PSI per il vantaggio del 25% in termini di velocità che offrono sui tagli diritti nella lamiera.
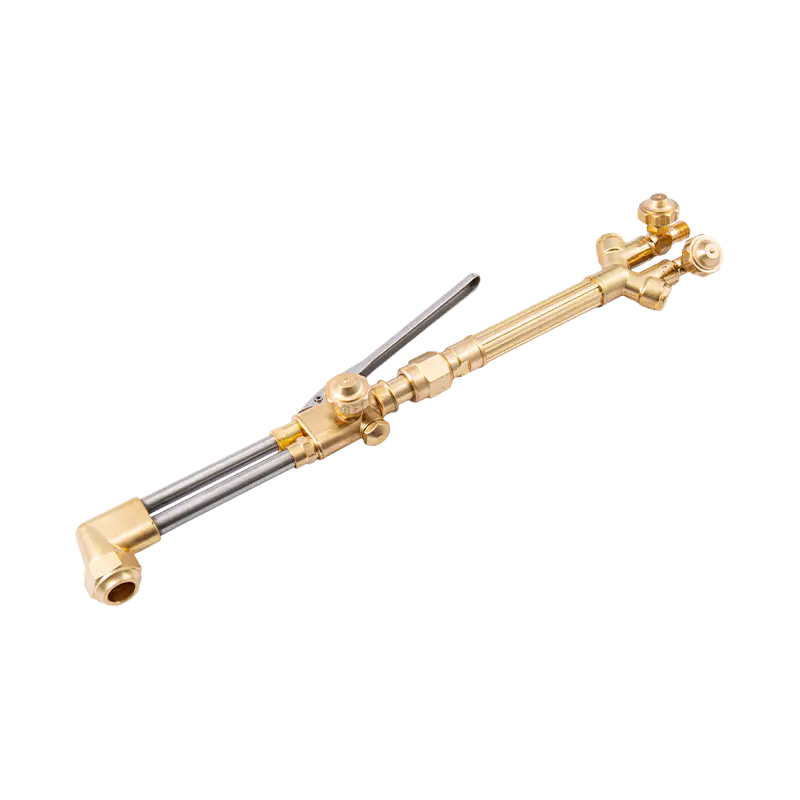
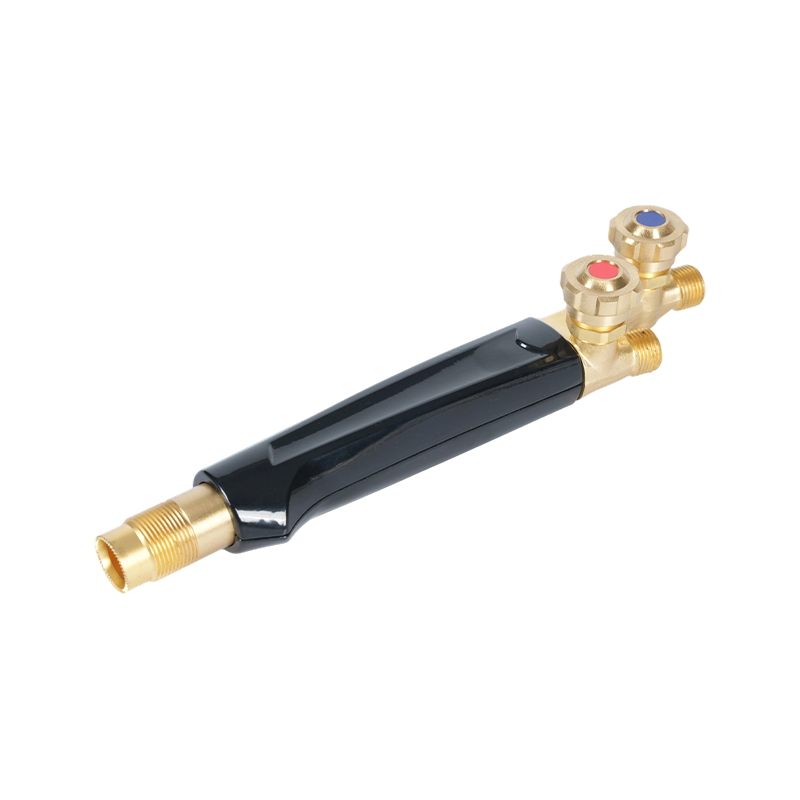
- Passaggio 4: verificare la compatibilità dell'impugnatura della torcia e della testa. Le punte da taglio devono essere posizionate correttamente contro la testa della torcia su cui sono montate. La filettatura della punta, la geometria della sede e la filettatura della testa devono corrispondere. Il nostro maniglie della torcia da taglio sono prodotti con filettatura della punta e specifiche di sede standardizzate; accoppiandoli con punte abbinate dello stesso sistema si eliminano le perdite e l'instabilità della fiamma che risultano dalla miscelazione di componenti incompatibili di diversi produttori.
Per gli operatori che attrezzano una nuova stazione o sostituiscono un'intera configurazione di ossitaglio, un approccio di sistema completo (impugnatura della torcia, accessorio di taglio, regolatori, tubi flessibili e punte abbinate acquistati insieme) elimina l'incertezza sulla compatibilità all'inizio. Il nostro kit di cannelli da taglio sono assemblati come sistemi abbinati con compatibilità documentata della punta, specifiche di pressione e componenti classificati con acetilene, fornendo un punto di partenza affidabile sia per le applicazioni di taglio in officina che sul campo.