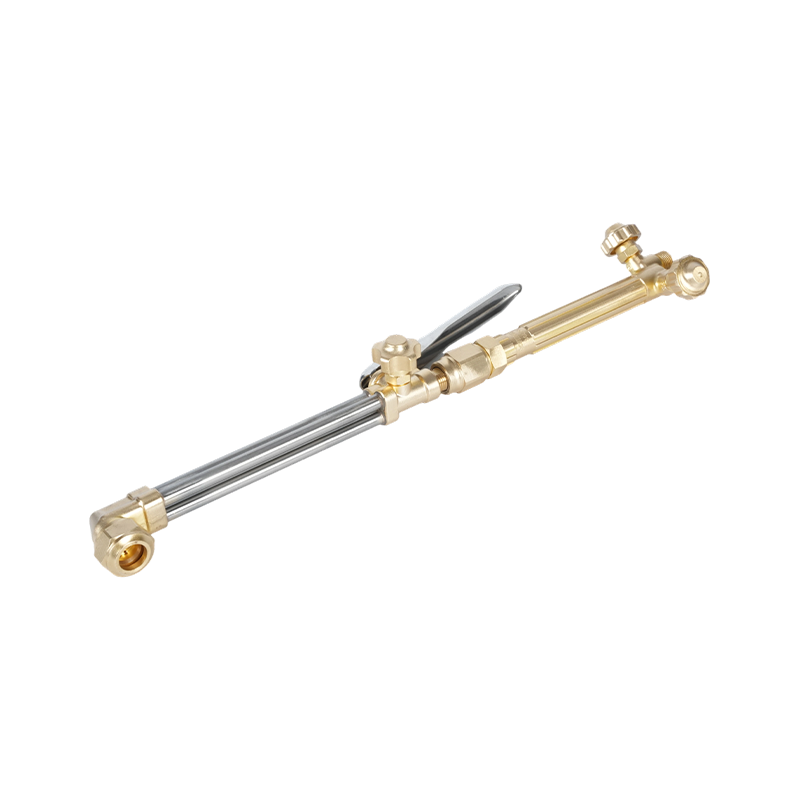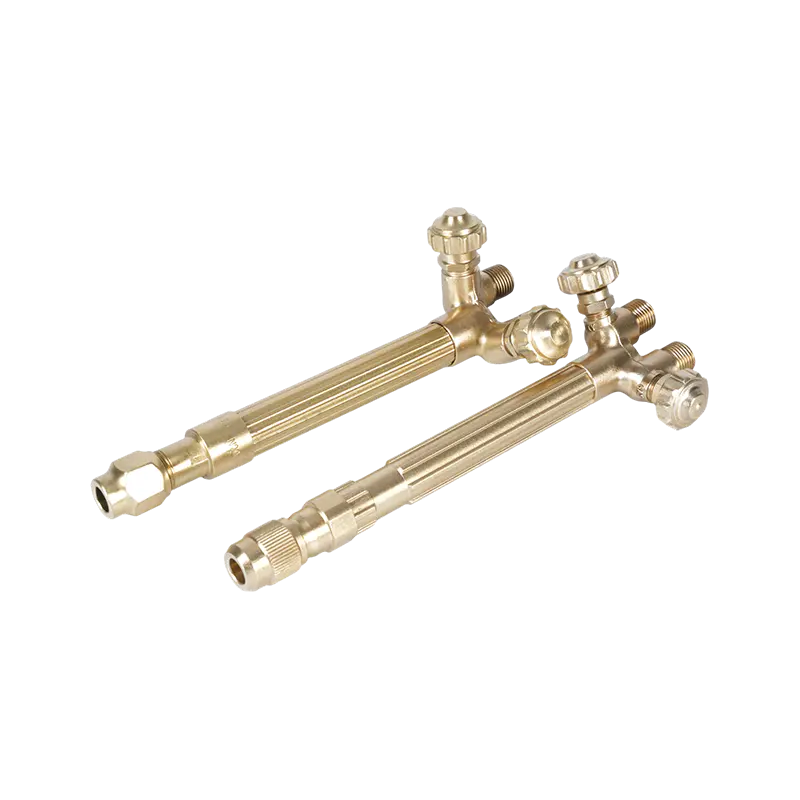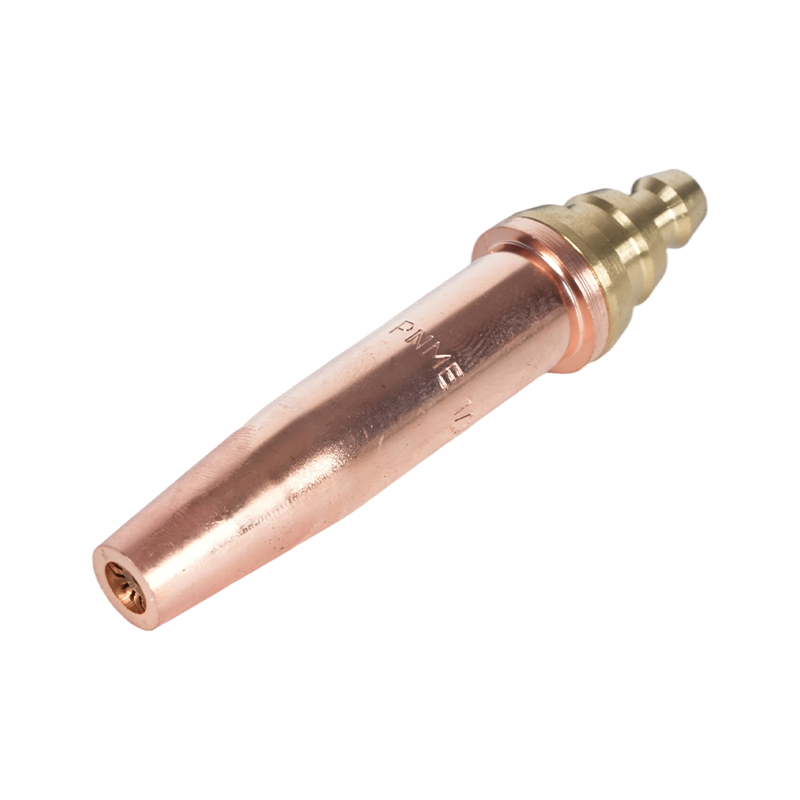
La punta tagliente è il componente più importante in qualsiasi sistema di ossitaglio. I regolatori controllano la pressione, i tubi erogano il gas e il corpo della torcia funge da impugnatura, ma è la punta a determinare se il taglio è netto o irregolare, veloce o lento, sicuro o incline al ritorno di fiamma. Scegliere la giusta scelta dell'ugello e utilizzarlo correttamente separa un taglio coerente e produttivo dallo spreco di gas e dalla rilavorazione. Questa guida tratta tutto, dai principi di progettazione delle punte alle tecniche pratiche sul campo e alla diagnosi dei difetti.
Cosa fanno effettivamente le punte per l'ossitaglio
Una punta per ossitaglio ha due funzioni distinte che si svolgono simultaneamente. L'anello esterno di piccoli fori, gli orifizi di preriscaldamento, fornisce una miscela di gas combustibile e ossigeno per produrre una fiamma di preriscaldamento. Questa fiamma riscalda il metallo base alla sua temperatura di accensione: circa 1.600–1.800°F (870–980°C) per l'acciaio dolce. Il foro centrale ha uno scopo completamente diverso: fornisce un getto ad alta pressione di ossigeno puro da taglio che ossida chimicamente l'acciaio preriscaldato e soffia fuori dal taglio l'ossido di ferro fuso risultante (scorie).
Questa distinzione conta praticamente. La fiamma di preriscaldamento non taglia, ma condiziona il metallo. Il flusso di ossigeno da taglio esegue l'effettiva separazione attraverso una reazione chimica, non una brusca fusione termica. Qualsiasi fattore che degradi il flusso di ossigeno da taglio (bassa pressione, foro contaminato, distanza di sicurezza errata) influisce direttamente sulla qualità del taglio, indipendentemente dall'aspetto della fiamma di preriscaldamento.
Le punte sono prodotte in un unico pezzo (rame massiccio) o in due pezzi (interno in ottone con esterno in rame). Le punte in due pezzi sono più comuni negli ambienti di produzione perché il pezzo interno può essere sostituito indipendentemente quando gli orifizi di preriscaldamento si usurano, senza scartare il corpo esterno. Le punte monopezzo sono più semplici e spesso preferite per il taglio manuale dove la frequenza di sostituzione è inferiore.
Scegliere la punta giusta: dimensione, tipo di foro e gas combustibile
Tre variabili determinano la selezione della punta: spessore del materiale, design del foro dell'ossigeno da taglio e gas combustibile in uso. La scelta basata esclusivamente sullo spessore, senza tenere conto del tipo di foro e della compatibilità del carburante, è la causa più comune di scarsa qualità di taglio sul campo.
Dimensioni della punta e spessore del materiale
La dimensione della punta determina il diametro del foro centrale dell'ossigeno da taglio e la dimensione degli orifizi di preriscaldamento. La dimensione corretta della punta è sempre adatta allo spessore del materiale , non all'impostazione della pressione o alla velocità di taglio preferita. L'utilizzo di una punta sovradimensionata su una piastra sottile provoca un eccessivo apporto di calore, deformazioni e tagli larghi e irregolari. L'uso di una punta sottodimensionata su una lamiera spessa produce un'ossidazione incompleta, una forte adesione della scoria e l'incapacità di completare il taglio in profondità.
| Spessore del materiale | Dimensione tipica della punta | Pressione dell'ossigeno (PSI) | Velocità di taglio (IPM) |
|---|---|---|---|
| 1/8 pollici (3 mm) | 000/0 | 20–25 | 20–26 |
| 1/4 pollici (6 mm) | 0/1 | 25–35 | 16–22 |
| 1/2 pollice (13 mm) | 1/2 | 35–45 | 12-18 |
| 1 pollice (25 mm) | 2/3 | 40–55 | 10–14 |
| 2 pollici (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 pollici (100 mm) | 4/5 | 55–80 | 4–7 |
Foro cilindrico vs. Foro divergente
I fori per l'ossigeno da taglio sono disponibili in due geometrie interne, ciascuna ottimizzata per una gamma di spessori diversa. Punte con foro cilindrico mantenere un diametro costante per tutta la lunghezza del foro e funzionare al meglio a circa 40 PSI. Sono la scelta standard per il taglio manuale e il taglio a macchina di materiali fino a 3/8 pollici (10 mm) di spessore. Punte del foro divergenti si allargano verso l'uscita, consentendo al flusso di ossigeno di taglio di espandersi a velocità supersonica. Funzionano a pressioni più elevate, in genere da 75 a 100 PSI, e forniscono velocità di taglio più elevate con un consumo di ossigeno inferiore per piede di taglio su lamiera più spessa di 3/8 di pollice. Per la maggior parte delle macchine CNC a ossitaglio che tagliano lamiere pesanti, le punte del foro divergenti sono la scelta corretta. Per un confronto dettagliato di come la selezione del gas combustibile interagisce con il design del foro della punta e la temperatura della fiamma, consultare la nostra confronto delle temperature della torcia da taglio e del gas combustibile .
Compatibilità con gas combustibile
Le punte di taglio non sono intercambiabili tra i gas combustibili. Le punte dell'acetilene hanno uno specifico modello e dimensioni dell'orifizio di preriscaldamento che si adattano al calore concentrato del cono interno dell'acetilene e al suo rapporto stechiometrico ossigeno/carburante di circa 1:1. Le punte di propano e propilene hanno orifizi di preriscaldamento sempre più grandi per compensare le temperature più basse del cono interno di questi gas e la loro maggiore richiesta di ossigeno: il propano richiede circa 4,5 parti di ossigeno per parte di carburante. L'uso di una punta di acetilene con propano fa morire di fame la fiamma di preriscaldamento e produce un riscaldamento incompleto; l'utilizzo di una punta a propano con acetilene crea una fiamma di preriscaldamento eccessivamente grande e incontrollata. Verificare sempre che la punta sia adatta allo specifico gas combustibile utilizzato.
Prepararsi per un taglio netto
Anche una punta di dimensioni corrette produce scarsi risultati se pressione, fiamma e distanza non vengono impostate correttamente prima dell'inizio del taglio.
Impostare la pressione sulla punta, non sul regolatore. I tubi lunghi e i diametri stretti creano una caduta di pressione misurabile tra l'uscita del regolatore e la torcia. Per corse superiori a 25 piedi, collegare i manometri di prova all'ingresso della torcia per misurare la pressione di erogazione effettiva, quindi regolare il regolatore verso l'alto finché i manometri sul lato della torcia non leggono i valori specificati nella tabella delle punte. Il taglio basato sulla sola pressione del regolatore su un lungo periodo è una causa comune di tagli lenti e scorie pesanti. Per un'analisi completa della selezione del gas e della gestione sicura della pressione, fare riferimento al ns guida alla sicurezza dell'ossitaglio e alla selezione del gas .
Comporre a fiamma neutra prima di tagliare. Accendere la torcia solo con carburante, quindi introdurre ossigeno preriscaldato finché il cono interno non si affila fino a diventare un punto blu brillante ben definito circondato da un involucro esterno trasparente. Questa è la fiamma neutra: il punto di partenza corretto per praticamente tutti i tagli dell'acciaio. Una fiamma ossidante (cono più corto e più appuntito con una sfumatura violacea) ossida prematuramente la superficie metallica e produce una zona alterata dal calore che resiste al taglio netto. Una fiamma di cementazione (cono morbido e sfumato con un involucro secondario arancione) deposita carbonio sulla superficie del metallo e degrada anche la qualità del taglio.
Mantenere una distanza di stallo costante. Per la maggior parte delle punte da taglio manuale, la distanza corretta è compresa tra 3 e 6 mm (da 1/8 a 1/4 di pollice) tra la superficie della punta e la superficie del pezzo da lavorare. Se la punta è troppo vicina, la punta si surriscalda, gli orifizi di preriscaldamento si ostruiscono con spruzzi e aumenta il rischio di ritorno di fiamma. Troppo lontano e il flusso di ossigeno di taglio perde coerenza prima di raggiungere il metallo, producendo un taglio ampio e arrotondato e una bava pesante.
Verificare che il metallo abbia raggiunto la temperatura di accensione prima di aprire l'ossigeno da taglio. L'indicatore visivo corretto è un bagliore brillante dal rosso ciliegia al bianco-arancione nel punto di sfondamento. Un utile test sul campo: premi leggermente la leva dell'ossigeno da taglio: se il metallo inizia immediatamente a scintillare e ossidarsi, è pronto. Se semplicemente si raffredda e si scurisce, continua a preriscaldare.
8 consigli pratici per tagli migliori
Le seguenti tecniche affrontano le fonti più comuni di risultati incoerenti nelle operazioni di ossitaglio sia manuali che meccaniche.
- Utilizza la tabella dei suggerimenti per il tuo marchio specifico. Le portate e le dimensioni dell'orifizio variano tra i produttori anche per la stessa dimensione nominale della punta. Una tabella dei suggerimenti di un marchio non dovrebbe mai essere applicata ai suggerimenti di un altro marchio.
- Tieni la mano tagliente. Per il taglio manuale, sostenere la mano della torcia con la mano libera appoggiata sul pezzo da lavorare o su una superficie di riferimento stabile. L'oscillazione della torcia anche di 1/16 di pollice produce ondulazioni visibili nel bordo tagliato.
- Forare con un'inclinazione, quindi procedere perpendicolare. Quando si esegue lo sfondamento a metà della lamiera anziché iniziare da un bordo, inclinare la torcia di 15–20 gradi rispetto alla direzione di movimento mentre si apre l'ossigeno da taglio. Ciò dirige l'espulsione iniziale della scoria lontano dalla faccia della punta. Una volta completato lo sfondamento, riportare la torcia in perpendicolare e iniziare il taglio.
- Arrotolare ai bordi, stendere alla fine. Quando si inizia dal bordo di una lamiera spessa, ruotare la torcia da una posizione angolata a quella perpendicolare mentre si entra nel taglio. Alla fine del taglio, far rotolare la torcia verso l'esterno per garantire che la parte inferiore del taglio si tagli in modo netto: senza questo, l'ultimo pollice di un taglio spesso spesso rimane parzialmente collegato.
- Abbina la velocità di viaggio alle scintille. Alla velocità di spostamento corretta, il flusso di ossigeno da taglio esce dalla parte inferiore del pezzo con un leggero angolo di uscita (5–10 gradi dietro la direzione della torcia). Se il flusso esce verticalmente, la velocità di spostamento è troppo lenta. Se esce con una pronunciata inclinazione in avanti, la velocità è troppo elevata e il taglio non è completamente penetrante.
- Mantenere la punta pulita durante il funzionamento. L'accumulo di spruzzi sulla superficie della punta durante i tagli lunghi degrada progressivamente la forma della fiamma di preriscaldamento e può causare la deviazione del flusso di ossigeno di taglio. Una breve pausa per la pulizia con un file di pulizia delle punte ripristina le prestazioni senza uno spegnimento completo.
- Chiudere il carburante prima dell'ossigeno allo spegnimento. Quando si spegne la torcia, chiudere prima la valvola del carburante, poi l'ossigeno da taglio, quindi l'ossigeno di preriscaldamento. Questa sequenza impedisce una condizione ricca di carburante sulla punta durante l'arresto, che è la causa principale di depositi interni di fuliggine e ritorni di fiamma alla successiva accensione.
- Seguire tutte le precauzioni di sicurezza senza eccezioni. I dispositivi antiritorno di fiamma su entrambi i tubi, il test delle perdite prima di ogni sessione e i DPI corretti non sono negoziabili. Per un elenco di controllo di sicurezza completo specifico per le punte del cannello da taglio, consultare la nostra guida su precauzioni di sicurezza per il taglio delle punte del cannello .
Diagnosi di scarsa qualità di taglio
La maggior parte dei difetti legati all'ossitaglio sono riconducibili a una delle quattro cause principali: dimensione errata dell'ugello, pressione errata, velocità di spostamento impropria o ugello contaminato o usurato. La tabella seguente copre i sintomi più comuni e le relative azioni correttive.
| Sintomo | Causa più probabile | Azione correttiva |
|---|---|---|
| Scorie pesanti/scorie dure che non si staccano in modo netto | Velocità di viaggio troppo elevata; pressione dell'ossigeno troppo bassa; punta troppo piccola per lo spessore | Velocità di viaggio lenta; aumentare la pressione dell'ossigeno in base alle specifiche del grafico; aggiornare la dimensione della punta |
| Bordo superiore arrotondato e ampio | Distanza di stallo troppo grande; velocità di viaggio troppo lenta | Ridurre la situazione di stallo a 1/8–1/4 pollici; aumentare la velocità di viaggio |
| Faccia con scriccatura o taglio irregolare | Orifizi della punta ostruiti o danneggiati; instabilità della fiamma | Pulire o sostituire la punta; verificare la presenza di orifizi piegati o schizzati |
| Il taglio non riesce a penetrare in profondità (soprattutto lamiera spessa) | Pressione dell'ossigeno alla torcia troppo bassa (caduta di pressione); foro della punta troppo piccolo | Misurare la pressione alla torcia con manometri di prova; compensare al regolatore; controllare la dimensione della punta |
| Tempo di preriscaldamento eccessivo prima che possa iniziare il taglio | Tipo di ugello errato per il gas combustibile (orifizi di preriscaldamento troppo pochi/piccoli per propano/propilene) | Passare a un ugello classificato con propano o propilene con orifizi di preriscaldamento più grandi |
| Linea di taglio ondulata o alla deriva | Instabilità della mano della torcia; velocità di marcia irregolare | Utilizzare un binario di guida o un morsetto a bordo dritto; tutore per tagliare la mano sul pezzo in lavorazione |
| Ritorno di fiamma o scoppio persistente | Surriscaldamento della punta; situazione di stallo troppo piccola; faccia della punta contaminata | Aumentare la situazione di stallo; lasciare raffreddare la punta; faccia della punta pulita; verificare l'eventuale blocco degli spruzzi |
Manutenzione dei suggerimenti e quando sostituirli
Le punte di taglio si usurano in modo prevedibile e la maggior parte delle perdite di prestazioni legate all'usura sono recuperabili con una semplice manutenzione. Gli orifizi di preriscaldamento sono il primo punto di degrado: gli spruzzi provenienti dalla zona di taglio si accumulano sulla faccia della punta, bloccando parzialmente gli orifizi e distorcendo la forma della fiamma di preriscaldamento. Un set di lime per la pulizia delle punte, di dimensioni adatte ai diametri degli orifizi delle punte, rimuove questo accumulo in pochi secondi. Pulire sempre lungo l'asse dell'orifizio e non trasversalmente per evitare di allargare o rimodellare il foro.
Il foro centrale dell'ossigeno da taglio è più durevole ma non immune ai danni. I segni di usura della canna includono una forma visibile a campana all'uscita della canna, vaiolature sulle pareti della canna visibili sotto ingrandimento e un flusso di ossigeno tagliente che si apre a ventaglio anziché mantenere un getto stretto e coerente. Un foro di taglio usurato non può essere ripristinato mediante pulizia: la punta deve essere sostituita.
Sostituire immediatamente la punta se è presente una delle seguenti condizioni: crepe o spaccature nel corpo della punta; orifizi che non possono essere ripristinati alla forma con un detergente per punte; un'uscita del foro visibilmente deformata; o ripetuti ritorni di fiamma anche dopo la pulizia e il ripristino della corretta situazione di stallo. L'utilizzo di una punta danneggiata è un rischio per la sicurezza, non solo un problema di qualità. Per gli ugelli in due pezzi, ispezionare separatamente i componenti interni ed esterni: spesso è necessario sostituire solo un pezzo, riducendo i costi di manutenzione.
Conservare i puntali in un supporto o custodia dedicata per proteggere gli orifizi e l'uscita del foro da danni fisici. Anche piccole ammaccature o ammaccature sulla superficie della punta dovute a caduta su un pavimento duro possono distorcere gli orifizi di preriscaldamento al punto da richiedere una sostituzione prematura.