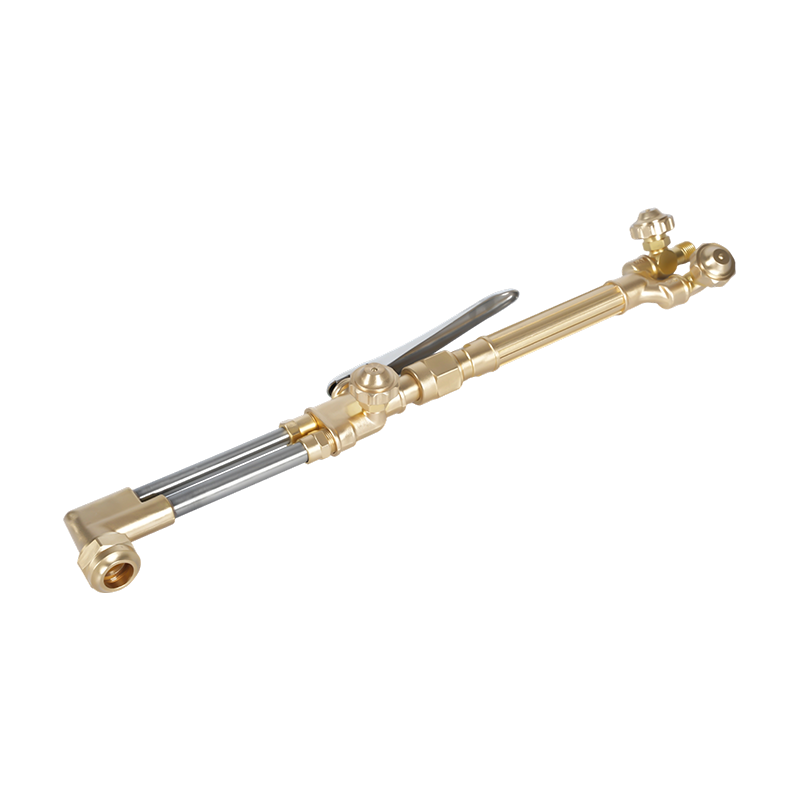
Temperatura del cannello da taglio ossiacetilenico: cosa devi sapere
Il cannello da taglio ossiacetilenico produce una delle temperature di fiamma più elevate ottenibili con le apparecchiature a gas industriali standard. Quando ossigeno e acetilene bruciano insieme, la fiamma risultante raggiunge circa Da 3.480°C a 3.500°C (da 6.296°F a 6.330°F) — superiore a qualsiasi altra combinazione di gas combustibile comunemente utilizzata nelle pratiche di saldatura e taglio. Questo calore estremo è ciò che rende l'ossiacetilene il sistema di combustibile di riferimento rispetto al quale vengono misurati tutti i gas da taglio alternativi.
Tuttavia, comprendere come un cannello da taglio utilizza effettivamente tale temperatura è fondamentale. Un cannello da taglio non si limita a fondere il metallo, ma opera attraverso un processo in due fasi. Innanzitutto, le fiamme di preriscaldamento che circondano la punta di taglio portano l'acciaio alla temperatura di accensione di circa 982 °C (1.800 °F). Una volta che l'acciaio raggiunge questo punto, viene attivato il getto centrale di ossigeno ad alta pressione. Questo flusso non aggiunge calore direttamente; invece, provoca una rapida ossidazione dell'acciaio preriscaldato, un processo spesso descritto come "arrugginimento rapido e controllato". L'ossido di ferro prodotto ha un punto di fusione inferiore rispetto all'acciaio di base, quindi viene espulso dal taglio come scoria fusa.
Il preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Il Three Types of Oxy-Acetylene Flames and When to Use Each
Il ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Fiamma Neutrale
Una fiamma neutra brucia completamente tutto il combustibile e l'ossigeno disponibili, senza produrne in eccesso. Il cono interno è ben definito e luminoso e l'involucro esterno è chiaro. Questa è la fiamma standard per la maggior parte delle applicazioni di taglio dell'acciaio e di saldatura generale. Non aggiunge carbonio al metallo (che lo renderebbe fragile) né crea un'ossidazione eccessiva (che formerebbe scaglie di ossido di ferro). Per le operazioni di taglio, l'impostazione di una fiamma di preriscaldamento neutra prima di attivare il flusso di ossigeno da taglio produce i tagli più puliti con il taglio più uniforme.
Fiamma di carburazione (riduzione).
Una fiamma di carburazione contiene acetilene in eccesso oltre quello che può essere completamente bruciato con l'ossigeno disponibile. È identificato da una zona secondaria piumata che si estende oltre il cono interno: la lunghezza di questa piuma indica il grado di eccesso di acetilene. Questo tipo di fiamma viene utilizzato per operazioni di indurimento superficiale, ricottura e per la saldatura a gas dell'acciaio inossidabile, dove riduce il rischio di ossidazione del cromo nella zona di saldatura. L'acetilene in eccesso crea un'atmosfera riducente attorno alla vasca fusa. Non dovrebbe mai essere utilizzato per il taglio, poiché deposita carbonio nell'acciaio e produce fuliggine nera.
Fiamma Ossidante
Una fiamma ossidante contiene ossigeno in eccesso. Il cono interno diventa più corto, più appuntito, ed assume una sfumatura leggermente violacea; il suono della fiamma si acuisce notevolmente. Sebbene questo tipo di fiamma sia in teoria più calda, generalmente viene evitato per la saldatura perché l'ossigeno in eccesso attacca il ferro nell'acciaio, formando inclusioni indesiderate di ossido di ferro che indeboliscono il giunto. Per il taglio, la regolazione della fiamma ossidante nel flusso di ossigeno da taglio è intrinseca al processo, ma le fiamme di preriscaldamento dovrebbero rimanere neutre per evitare l'ossidazione prematura del materiale circostante.
Gas per cannelli da taglio: un confronto completo
I sistemi di ossitaglio non si limitano all’acetilene. È possibile utilizzare una gamma di gas combustibili a seconda del materiale da tagliare, della velocità di taglio richiesta, delle infrastrutture disponibili e delle considerazioni sui costi. Ciascun gas ha caratteristiche di temperatura della fiamma e profili di combustione distinti che influiscono sulle prestazioni in modo diverso.
| Gas | Temperatura massima della fiamma (con O2) | Miglior utilizzo | Possibilità di saldatura? |
|---|---|---|---|
| Acetilene | 3.500°C / 6.330°F | Taglio, saldatura, lavori di precisione | Sì |
| Propano | ~2.800°C / ~5.072°F | Taglio, riscaldamento, piegatura | No |
| Propilene | ~2.900°C / ~5.252°F | Taglio della produzione | Limitato |
| Gas naturale | ~2.770°C / ~5.020°F | Taglio, operazioni a basso costo | No |
| Idrogeno | ~3.000°C / ~5.432°F | Taglio subacqueo, alluminio | Solo specializzati |
Acetilene
Acetilene is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propano
Propano burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propilene
Propilene (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gas naturale
Il gas naturale ha la temperatura di fiamma più bassa tra i gas da taglio comunemente utilizzati. Il suo vantaggio principale è l'infrastruttura: gli impianti con fornitura di gas naturale convogliata possono eliminare la gestione delle bombole e ridurre sostanzialmente i costi del carburante. Viene utilizzato in operazioni di taglio industriale su larga scala in cui le prestazioni di taglio leggermente inferiori sono compensate dal risparmio sui costi e dalla comodità di fornitura. Per la saldatura non viene utilizzato gas naturale.
Idrogeno
Idrogeno is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Quali metalli possono e non possono essere tagliati con un cannello a ossitaglio
L’ossitaglio è fondamentalmente un processo di ossidazione chimica. Perché funzioni, il metallo da tagliare deve soddisfare una condizione specifica: i suoi ossidi devono avere un punto di fusione inferiore rispetto al metallo base stesso. Quando questa condizione è soddisfatta, il flusso di ossigeno ossida il metallo preriscaldato e soffia via in modo pulito le scorie fuse risultanti. Quando non viene soddisfatta, l'ossido forma una crosta protettiva che termina la reazione di ossidazione e impedisce il progresso del taglio.
- Acciaio a basso e medio tenore di carbonio: Taglia in modo pulito ed efficiente. Questa è l'applicazione principale dell'ossitaglio, in grado di gestire materiali con spessore da 0,5 mm a oltre 250 mm.
- Ferro battuto: Può essere tagliato efficacemente con tecniche di ossitaglio.
- Acciaio ad alto tenore di carbonio: Difficile da tagliare perché il punto di fusione delle scorie si avvicina a quello del metallo base, impedendo l'espulsione netta degli ossidi.
- Ghisa: Non può essere tagliato in modo efficace: la grafite tra i grani e la struttura dei grani interferisce con l'azione di taglio dell'ossidazione.
- Acciaio inossidabile: Non può essere tagliato con i metodi standard di ossitaglio. Lo strato di ossido di cromo che si forma sulla superficie ha un punto di fusione più elevato rispetto all'acciaio sottostante, formando una barriera protettiva che impedisce all'ossigeno da taglio di raggiungere il metallo fresco. Per l'acciaio inossidabile è necessario utilizzare il taglio al plasma o il taglio laser.
- Alluminio e rame: Non possono essere tagliati con ossitaglio: questi metalli non hanno il contenuto di ferro necessario affinché la reazione di ossidazione taglio possa sostenersi.
Saldatura dell'acciaio inossidabile: selezione del processo e considerazioni chiave
L'acciaio inossidabile è uno dei metalli più difficili da saldare correttamente. Il suo alto contenuto di cromo (minimo 10,5%) è ciò che gli conferisce resistenza alla corrosione, ma lo stesso cromo è estremamente reattivo all'ossigeno alle temperature di saldatura. Quando il cromo si ossida durante la saldatura, viene impoverito dal metallo circostante, creando zone con resistenza alla corrosione significativamente ridotta. Questo fenomeno, noto come sensibilizzazione, rappresenta la sfida tecnica centrale della saldatura dell’acciaio inossidabile, indipendentemente dal processo utilizzato.
Inoltre, l’acciaio inossidabile ha una conduttività termica inferiore rispetto all’acciaio dolce, il che significa che il calore si accumula più rapidamente nella zona di saldatura e si diffonde più lentamente. Ciò rende la distorsione un problema persistente, in particolare con materiali di spessore sottile. Inoltre, l'acciaio inossidabile si espande circa il 50% in più rispetto all'acciaio dolce quando riscaldato, il che amplifica la distorsione se l'apporto di calore non viene gestito attentamente.
Saldatura TIG (GTAW): il metodo preferito
La saldatura TIG è lo standard di riferimento per la saldatura dell'acciaio inossidabile, in particolare per materiali di spessore sottile, tubi e qualsiasi applicazione in cui l'aspetto della saldatura e la resistenza alla corrosione sono fondamentali. Un elettrodo di tungsteno non consumabile genera l'arco, mentre il gas di protezione argon puro protegge il bagno di saldatura dall'ossigeno e dall'azoto atmosferici. Il saldatore alimenta manualmente l'asta di riempimento, consentendo un controllo preciso dell'apporto di calore e delle dimensioni della pozzanghera.
Per gli acciai inossidabili austenitici della serie 300 (i più comuni), l'asta di apporto standard è 308L. Per i gradi 316 e 316L (che contengono molibdeno per una maggiore resistenza alla corrosione), utilizzare il riempitivo 316L. Per la lega di tipo 321, è appropriato il filo d'apporto 347. L'utilizzo di un materiale di riempimento errato compromette le prestazioni anticorrosive della saldatura finita, anche se il giunto meccanico è integro.
Parametri TIG chiave per l'acciaio inossidabile: impostare l'amperaggio a circa 1 A per 0,001 pollici (0,025 mm) di spessore del materiale. Utilizzare un elettrodo di tungsteno toriato al 2% o lantanato al 2% messo a terra su una punta ad ago. La portata del gas di protezione argon deve essere impostata tra 15 e 20 piedi cubi all'ora (CFH). Mantieni una velocità di viaggio costante: lavorare lentamente con un apporto di calore adeguato è preferibile piuttosto che affrettarsi e surriscaldare il metallo circostante.
Spurgo posteriore per la saldatura di tubi e tubature
Durante la saldatura TIG di tubi o tubature in acciaio inossidabile, la superficie interna della radice di saldatura è esposta all'ossigeno atmosferico durante il processo di saldatura. Ciò provoca un fenomeno chiamato "zuccheraggio": una superficie ossidata ruvida e granulare sulla radice della saldatura che riduce significativamente la resistenza alla corrosione e la resistenza meccanica. Il controlavaggio con gas argon (che scorre attraverso l'interno del tubo durante la saldatura per sostituire l'ossigeno) è essenziale per qualsiasi applicazione di tubi in acciaio inossidabile in cui la qualità della radice è importante. Tappare entrambe le estremità senza stringere e far fluire argon a bassa pressione attraverso un'estremità per mantenere uno spurgo positivo durante tutta la saldatura.
Saldatura MIG (GMAW) Acciaio inossidabile
La saldatura MIG è un'opzione pratica per l'acciaio inossidabile dove la velocità di produzione conta più dell'estetica della saldatura o dove l'attrezzatura TIG non è disponibile. Il processo utilizza un elettrodo a filo di acciaio inossidabile alimentato continuamente con un gas di protezione per proteggere il bagno di saldatura. Il gas di protezione corretto per la saldatura MIG dell'acciaio inossidabile è l'argon puro o una miscela di argon-elio, non le miscele di argon-CO2 utilizzate per la saldatura MIG dell'acciaio dolce, poiché la CO2 favorisce la cattura e l'ossidazione del carbonio nell'acciaio inossidabile. Impostare la portata del gas di protezione tra 14 e 16 litri al minuto (circa 30 CFH). Utilizzare filo inossidabile adatto al tipo di metallo di base e prendere in considerazione sequenze di saldatura scaglionate per ridurre al minimo la distorsione del calore.

Saldatura ossiacetilenica dell'acciaio inossidabile
La saldatura a gas dell'acciaio inossidabile con ossiacetilene è tecnicamente possibile ma significativamente più difficile della saldatura TIG e generalmente sconsigliata per applicazioni produttive o strutturali. Il processo richiede un flusso di saldatura specializzato per l'acciaio inossidabile, in genere una polvere secca mescolata a una pasta con alcol isopropilico e applicata sia sulla parte anteriore che posteriore del giunto, nonché sull'asta di riempimento. Questo flusso previene l'ossidazione del cromo durante la saldatura.
Il flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
In qualità come 304, il calore eccessivo (tra 500°C e 800°C) può causare la formazione di carburo di cromo ai bordi dei grani, una condizione nota come precipitazione di carburo che porta alla corrosione intergranulare nel tempo. I gradi a basso contenuto di carbonio (304L, 316L) sono più resistenti a questo problema quando si saldano con metodi a maggiore apporto di calore.
Passaggi critici di preparazione per la saldatura dell'acciaio inossidabile
Indipendentemente dal processo di saldatura selezionato, la preparazione della superficie e il controllo della contaminazione non sono negoziabili quando si lavora con l’acciaio inossidabile.
- Eliminare la contaminazione ferrosa: Qualsiasi particella di ferro o acciaio sulla superficie inossidabile, dalle spazzole metalliche utilizzate sull'acciaio al carbonio, ai dischi abrasivi o alla polvere metallica, si incorporerà nell'acciaio inossidabile e causerà macchie di ruggine. Utilizzare spazzole, dischi abrasivi e dischi da taglio dedicati in acciaio inossidabile che non abbiano mai toccato l'acciaio al carbonio.
- Pulisci accuratamente tutte le superfici: Rimuovere olio, grasso e incrostazioni dall'area del giunto utilizzando acetone o uno sgrassatore dedicato per acciaio inossidabile prima della saldatura. Anche le impronte digitali possono causare contaminazioni localizzate.
- Garantire zero spazi comuni: L'acciaio inossidabile è particolarmente soggetto a trafilamenti quando esistono spazi tra le superfici del giunto. Tieni il giunto vicino a una fonte di luce: se la luce passa attraverso, l'adattamento è troppo lento.
- Fissare e puntare saldamente: A causa dell'elevata dilatazione termica dell'acciaio inossidabile, i pezzi non bloccati possono deformarsi notevolmente durante la saldatura. Sfalsare le puntature e prendere in considerazione la possibilità di scaglionare la sequenza delle saldature principali per distribuire il calore in modo uniforme.
- Controllo della temperatura di interpass: Lasciare raffreddare la zona di saldatura tra una passata e l'altra. Temperature intermedie elevate e prolungate aumentano il rischio di sensibilizzazione (precipitazione di carburo di cromo) e distorsione.
Sicurezza durante l'utilizzo di gas per cannelli da taglio e la saldatura di acciaio inossidabile
L'ossitaglio e la saldatura dell'acciaio inossidabile presentano entrambi rischi specifici per la sicurezza che richiedono attenzione diretta.
Sicurezza bombola gas e torcia
- Acetilene cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Non aspirare mai l'acetilene a una velocità superiore a un settimo della capacità della bombola all'ora: ciò attirerebbe acetone nei tubi e nella torcia, causando danni e potenziali pericoli.
- Non utilizzare mai l'acetilene al di sopra della pressione di esercizio di 15 psi: a pressioni più elevate diventa sensibile agli urti e può decomporsi in modo esplosivo.
- Propano is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Utilizzare sempre tubi flessibili, regolatori e punte adatti allo specifico gas combustibile utilizzato. Il propano degrada chimicamente nel tempo i materiali dei tubi progettati per l'acetilene.
Pericoli derivanti dai fumi di saldatura dell'acciaio inossidabile
La saldatura dell’acciaio inossidabile genera fumi di cromo (VI), un noto cancerogeno per l’uomo, insieme a composti di nichel e altri fumi metallici pericolosi. Questi fumi sono più pericolosi di quelli prodotti dalla saldatura dell'acciaio dolce e richiedono misure di controllo attive. È obbligatorio un sistema di ventilazione locale (LEV) posizionato vicino all'arco o alla fiamma in qualsiasi contesto professionale. È necessario indossare dispositivi di protezione individuale, compreso un respiratore per saldatura alimentato ad aria o almeno un respiratore con filtro dei fumi adeguatamente dimensionato. Non fare affidamento solo sulla ventilazione generale del negozio. I limiti di esposizione al cromo esavalente sono rigorosamente regolamentati e richiedono il monitoraggio negli ambienti di produzione in cui la saldatura dell'acciaio inossidabile viene eseguita regolarmente.
Scegliere il processo giusto: riepilogo del taglio del gas e del metodo di saldatura
Per taglio dell'acciaio , la scelta del gas combustibile dipende principalmente dal budget disponibile, dalla velocità di taglio richiesta e dal design della torcia. L'acetilene offre tempi di sfondamento più rapidi e il calore interno più intenso, rendendolo ideale per lavori di precisione, materiali sottili e situazioni in cui il tempo di installazione è importante. Propano e propilene offrono costi operativi inferiori e velocità di taglio paragonabili su materiali più spessi con la corretta configurazione della torcia dell'iniettore. Il gas naturale è la scelta economica per gli impianti di taglio industriale ad alto volume con alimentazione tramite tubazioni. Nessun gas ossitaglio è efficace per il taglio di acciaio inossidabile, alluminio o metalli non ferrosi: per questi materiali è necessario utilizzare il taglio al plasma o al laser.
Per saldatura dell'acciaio inossidabile , TIG è il processo preferito ovunque l'aspetto, la resistenza alla corrosione e la resistenza meccanica siano prioritari. La saldatura MIG è adatta per sezioni più pesanti e lavori di produzione in cui la velocità è importante. La saldatura a gas ossiacetilenico dell'acciaio inossidabile è possibile ma impegnativa, poiché richiede la corretta applicazione del flusso, un'impostazione precisa della fiamma e la rimozione del flusso post-saldatura: è più adatta a situazioni di riparazione sul campo in cui le apparecchiature di saldatura elettrica non sono disponibili. Qualunque sia il processo utilizzato, il controllo della contaminazione, la corretta selezione del riempitivo e la gestione del calore sono i tre fattori che determinano se una saldatura di acciaio inossidabile funziona come previsto a lungo termine.