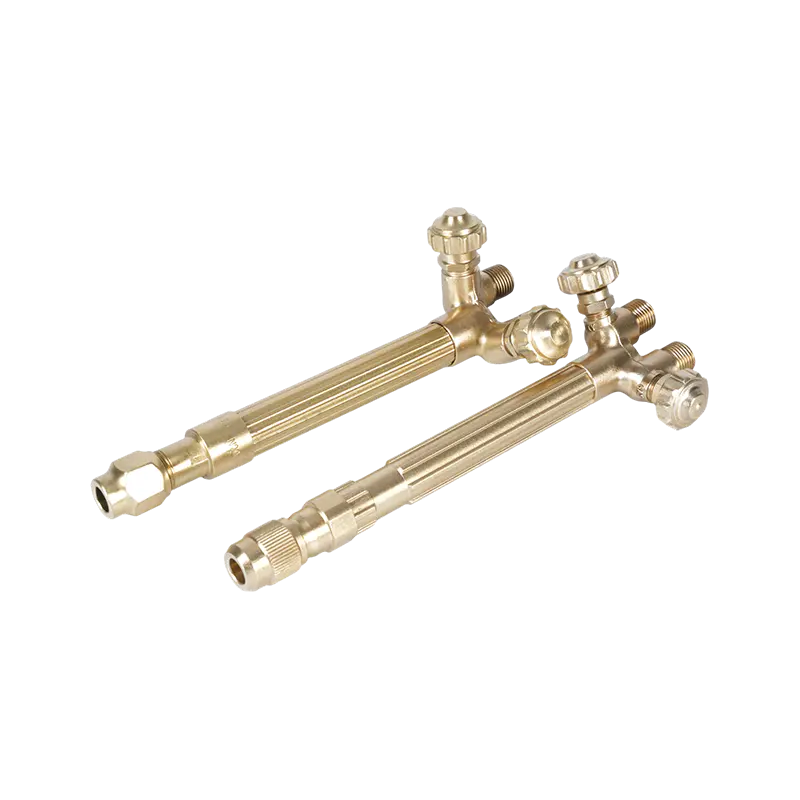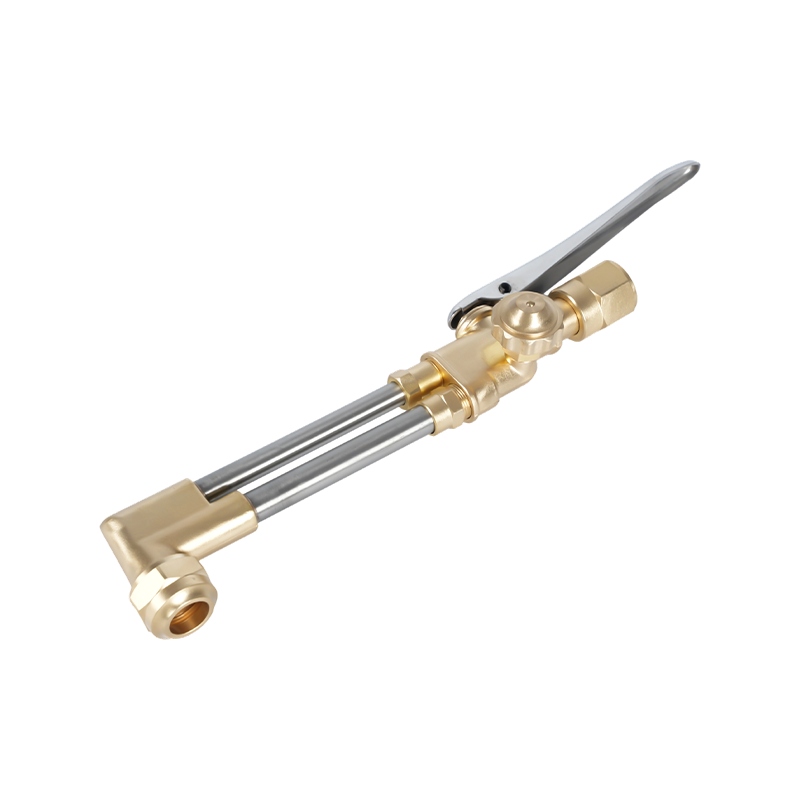
Cosa sono le punte per ossitaglio e perché sono importanti
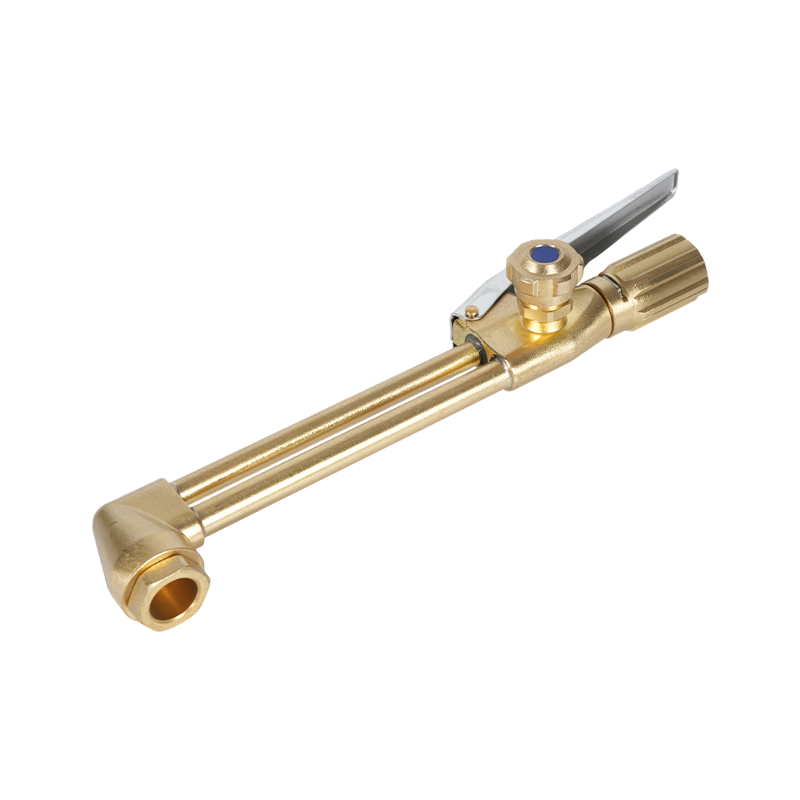
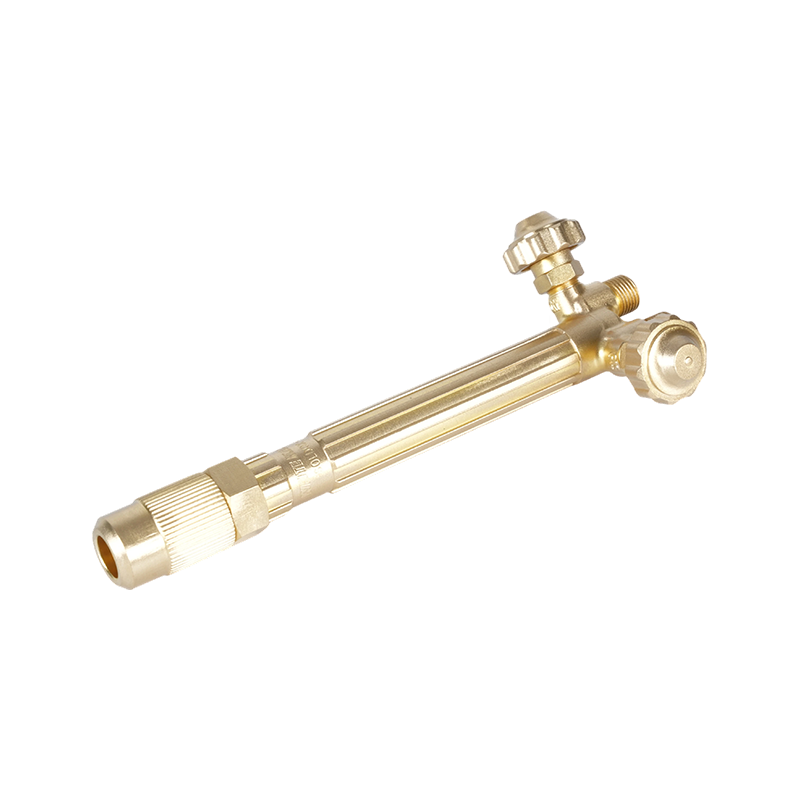
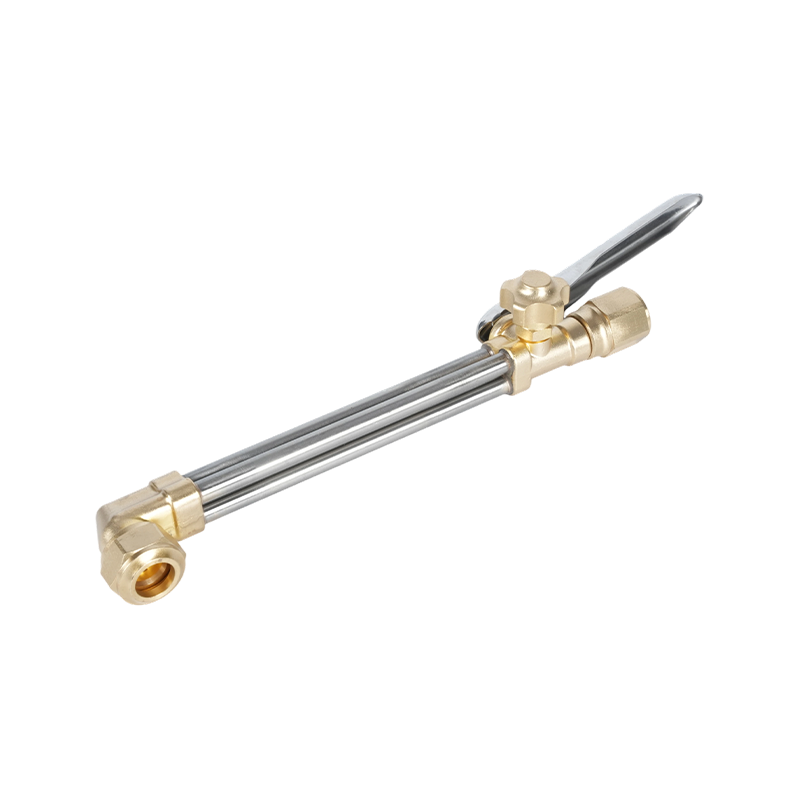
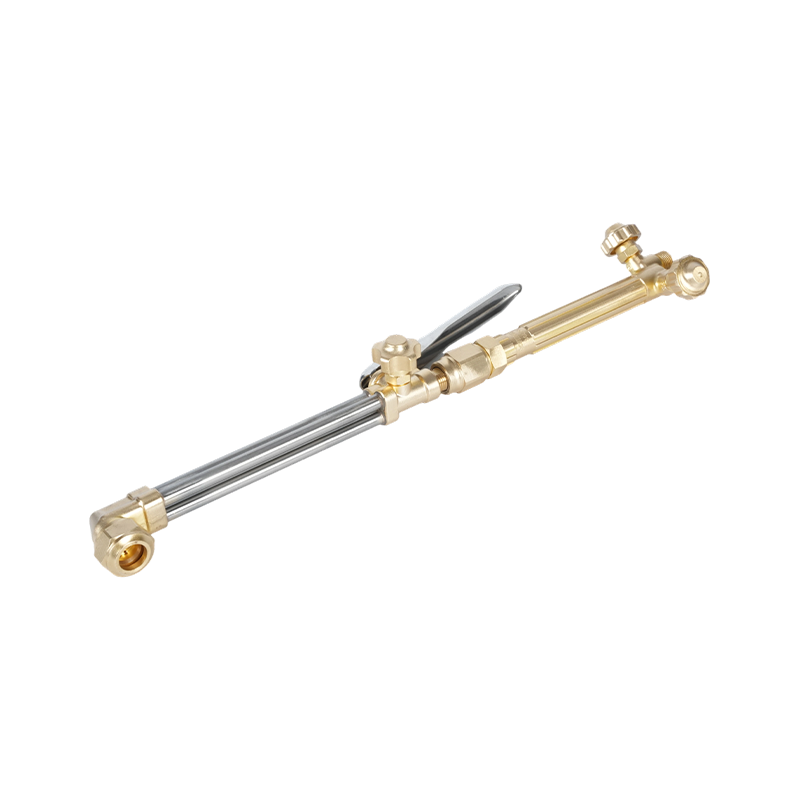
Ossitaglio le punte, chiamate anche punte o ugelli per cannelli per ossitaglio, sono i componenti di precisione della parte operativa di un cannello per taglio a ossigeno. Controllano l'erogazione sia della fiamma di preriscaldamento che del flusso di ossigeno da taglio ad alta pressione e la loro selezione determina direttamente la qualità del taglio, la velocità di taglio, il consumo di gas e la sicurezza dell'operatore. La scelta della punta sbagliata per una determinata applicazione è una delle cause più comuni di scarsa qualità di taglio, scoria eccessiva, metallo deformato e usura prematura dell'attrezzatura.
L’ossitaglio rimane il metodo di taglio termico più utilizzato a livello globale, nonostante la crescente adozione di processi al plasma e laser per alcune applicazioni. L'attrezzatura è portatile, economica e in grado di tagliare acciaio dolce da circa 3 mm (1/8 di pollice) fino a 300 mm (12 pollici) di spessore: una gamma che nessun sistema di taglio al plasma nella fascia di prezzo standard può eguagliare. Il costo di ingresso per una configurazione completa di ossitaglio è modesto, in genere compreso tra $ 250 e $ 350 per apparecchiature manuali di fascia alta, e non è richiesta alcuna connessione elettrica, consentendo di eseguire il lavoro in luoghi in cui l'energia non è disponibile.
Le punte sono realizzate in rame massiccio (costruzione in un unico pezzo) o come ibrido in due pezzi con un pezzo interno in ottone e un manicotto esterno in rame. Gli ugelli monopezzo sono standard per le configurazioni ossigeno-acetilene, mentre gli ugelli in due pezzi vengono generalmente utilizzati con gas combustibili alternativi come propano, gas naturale e propilene. Ciascun gas combustibile brucia a temperature diverse e con caratteristiche di fiamma diverse, richiedendo punte appositamente progettate per quel gas per ottimizzare i rapporti di erogazione di ossigeno e carburante.
I quattro fattori chiave per la scelta della punta per ossitaglio giusta
La scelta della punta per ossitaglio corretta richiede la valutazione di quattro variabili principali. Ottenere uno qualsiasi di questi compromessi errati sulla qualità del taglio o sulla sicurezza:
1. Compatibilità della torcia e tipo di sedile
Prima di ogni altra considerazione, la punta deve essere compatibile con lo specifico modello di torcia utilizzata. Le sedi delle punte, ovvero la superficie di tenuta in cui la punta si collega al corpo della torcia, variano in modo significativo tra i produttori e anche tra i modelli dello stesso produttore. L'utilizzo di una punta incompatibile crea una condizione pericolosa: può fuoriuscire gas infiammabile dal giunto, creando pericolo di incendio ed esplosione. Identificare sempre il produttore della torcia e il numero del modello prima di acquistare punte sostitutive e verificare la compatibilità con la tabella delle punte del produttore o il manuale dell'attrezzatura.
2. Spessore del metallo
L'orifizio centrale di una punta da taglio, il foro attraverso il quale esce l'ossigeno da taglio ad alta pressione, è dimensionato appositamente per fornire il volume e la velocità di ossigeno corretti per un intervallo di spessori definito. All'aumentare dello spessore della piastra, il diametro del foro deve aumentare per mantenere un flusso di ossigeno di taglio adeguato sulla maggiore distanza dall'ugello alla faccia di taglio. L'utilizzo di una punta sottodimensionata su materiale spesso provoca una penetrazione incompleta e un taglio ruvido e trascinante. L'uso di una punta sovradimensionata su materiale sottile spreca ossigeno, aumenta la larghezza del taglio e provoca un preriscaldamento eccessivo che può deformare il pezzo.
La tabella seguente fornisce un riferimento generale per la selezione della punta da taglio per acetilene in base allo spessore del metallo:
| Spessore del metallo | Dimensione punta (generale) | Pressione dell'ossigeno (psi) | Pressione del gas combustibile (psi) | Velocità di taglio (min/min) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17-19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14-16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10-12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Tipo di gas combustibile
Gas combustibili diversi richiedono design delle punte diversi perché le loro caratteristiche di combustione (temperatura della fiamma, velocità di rilascio del calore e rapporto ossigeno/combustibile) variano in modo significativo. L'acetilene produce la fiamma più calda di qualsiasi comune gas combustibile, bruciando tra 5.600 °F e 5.800 °F e fornisce i tempi di preriscaldamento più brevi per il taglio e la scriccatura. Tuttavia, è l’opzione di carburante più costosa e non deve mai essere utilizzata a pressioni superiori a 15 psi, poiché diventa instabile al di sopra di tale soglia. Il propano e il gas naturale bruciano a temperature più basse (circa 4.250 ° F per il propano) e richiedono tempi di preriscaldamento più lunghi, ma sono notevolmente più convenienti per il riscaldamento di volumi elevati e le operazioni di riscaldamento di ampie aree. Gli ugelli progettati per gas combustibili alternativi sono dotati di orifizi di preriscaldamento aggiuntivi per compensare la temperatura della fiamma più bassa.
4. Tipo di foro: cilindrico o divergente
La geometria del foro dell'ossigeno da taglio, il canale centrale attraverso il quale viaggia l'ossigeno ad alta pressione, ha un effetto importante sulle prestazioni di taglio per materiali più spessi. Le punte cilindriche sono lo standard per il taglio manuale e il taglio a macchina di materiali più sottili (da 1/8 a 3/8 pollici) e funzionano in modo ottimale a circa 40 psi all'ingresso della torcia. Le punte del foro divergenti, che si svasano verso l'uscita, mantengono un flusso di ossigeno supersonico di qualità superiore su una distanza maggiore dall'ugello, rendendole la scelta preferita per lamiere più spesse di 3/8 di pollice. Le punte del foro divergenti funzionano a pressioni più elevate, in genere da 75 a 100 psi, ma forniscono velocità di taglio più elevate e un consumo di ossigeno inferiore per piede di taglio rispetto alle punte del foro cilindriche con spessori equivalenti.
Manutenzione della punta per ossitaglio e problemi comuni
Una punta di taglio in cattive condizioni è una delle cause più comuni di frustranti problemi di qualità di taglio, anche quando tutti gli altri parametri sono impostati correttamente. L'ispezione e la pulizia regolari delle punte sono essenziali per garantire prestazioni costanti.
Pulizia della punta deve essere eseguita con il pulitore per punte appropriato: una serie di lime per fili di dimensioni adatte ai diametri dell'orifizio. Le punte monopezzo richiedono un detergente diverso rispetto alle punte a due pezzi. Il processo di pulizia prevede il passaggio delicato di una lima di dimensioni adeguate attraverso ciascun orifizio per rimuovere depositi di carbonio e spruzzi senza allargare il foro. Una pulizia eccessiva o l'utilizzo di una lima troppo grande danneggia la geometria dell'orifizio, riducendo in modo permanente le prestazioni della punta.
I problemi più comuni relativi alla qualità di taglio e le probabili cause correlate alla punta includono quanto segue. Un bordo superiore arrotondato sul taglio è causato da un preriscaldamento eccessivo, in genere da una punta sovradimensionata o da un'eccessiva pressione del gas combustibile. Le linee di trascinamento che si inclinano all'indietro sulla faccia di taglio indicano una pressione dell'ossigeno di taglio insufficiente o una punta troppo piccola per lo spessore del materiale. Una superficie di taglio ruvida e irregolare con eccessiva adesione delle scorie indica un orifizio della punta sporco o danneggiato, una velocità di spostamento errata o un'alimentazione di ossigeno contaminata. Quando compaiono questi sintomi, ispezionare e pulire la punta prima di regolare la pressione del gas, poiché le regolazioni della pressione non possono compensare i danni fisici alla punta.
Saldatura con elettrodo e MIG: comprendere la differenza fondamentale
La saldatura ad elettrodo - formalmente nota come saldatura ad arco di metallo schermato (SMAW) - e la saldatura MIG (saldatura a gas inerte di metalli, chiamata anche saldatura ad arco di metallo a gas o GMAW) sono i due processi di saldatura ad arco più utilizzati in tutto il mondo. Entrambi creano una saldatura generando un arco elettrico che fonde un elettrodo consumabile e il metallo di base per formare un giunto fuso. Ma il modo in cui ciascun processo raggiunge questo obiettivo e le condizioni in cui ciascuno eccelle differiscono sostanzialmente.
Nella saldatura a elettrodo, un elettrodo rivestito, il "bastone", viene bloccato in un portaelettrodo e collegato a una fonte di alimentazione. Quando l'arco brucia, il rivestimento di flusso sull'elettrodo brucia per creare un gas di protezione che protegge il bagno di saldatura fuso dalla contaminazione atmosferica, formando contemporaneamente uno strato di scorie sulla saldatura di raffreddamento. Nella saldatura MIG, un elettrodo a filo solido viene alimentato automaticamente e continuamente da una bobina attraverso una pistola di saldatura, mentre un serbatoio separato di gas di protezione (tipicamente argon, CO₂ o una miscela argon-CO₂) viene erogato attraverso l'ugello della pistola per proteggere il bagno di saldatura. Non viene utilizzato alcun rivestimento di flusso e non vengono prodotte scorie.
La differenza pratica fondamentale è questa: la saldatura a elettrodo è più portatile, più tollerante alle superfici difficili e alle condizioni esterne e ha un costo iniziale inferiore; La saldatura MIG è più veloce, più pulita e produce saldature di qualità superiore in ambienti controllati. Nessuno dei due processi è universalmente superiore: la scelta giusta dipende interamente dall'applicazione.
Saldatura con elettrodo e MIG: un confronto testa a testa
| Categoria | Saldatura a bastone (SMAW) | Saldatura MIG (GMAW) |
|---|---|---|
| Costo dell'attrezzatura | Inferiore: configurazione semplice, meno componenti | Superiore: trainafilo, serbatoio del gas, regolatore necessari |
| Curva di apprendimento | Facile da iniziare, più difficile da padroneggiare (gestione della lunghezza dell'arco) | Il processo ad arco più semplice da imparare; L'alimentazione costante del filo aiuta i principianti |
| Velocità di saldatura | Più lento: l'elettrodo deve essere sostituito frequentemente | Più veloce: alimentazione continua del filo, tempi di inattività minimi |
| Pulizia della saldatura | Scorie e spruzzi richiedono scheggiatura e molatura dopo la saldatura | Scorie minime; è necessaria una pulizia post-saldatura minima o nulla |
| Uso esterno | Eccellente: autoprotetto, resistente al vento | Scarse condizioni all'aperto: il vento interrompe la copertura del gas di protezione |
| È richiesta la preparazione della superficie | Minimo: può saldare su ruggine, vernice e scaglie di laminazione | Alto: metallo pulito e nudo richiesto per risultati di qualità |
| Spessore del metallo Range | Ideale su 1/8" e più spessi; non adatto per lamiere sottili | Funziona su materiali sottili come lamiere di calibro 26 fino a quelle spesse |
| Portabilità | Altamente portatile: compatto, non richiede serbatoio di gas | Meno portatile: la bombola del gas e il trainafilo aggiungono volume |
| Le migliori applicazioni | Acciaio strutturale, riparazione sul campo, condutture, attrezzature pesanti | Settore automobilistico, officine di fabbricazione, ambienti di produzione |
Dove ogni processo vince: scenari applicativi del mondo reale
Saldatura con elettrodo: la scelta per lavori all'aperto, pesanti e di manutenzione
L'elettrodo autoprotente della saldatura ad elettrodo fa sì che il vento e le correnti d'aria non compromettano la qualità della saldatura: un vantaggio decisivo nei cantieri edili, nelle condutture esterne e nei lavori di riparazione agricola. Il processo gestisce superfici arrugginite, verniciate o scaglie di fresatura molto meglio del MIG, riducendo significativamente il tempo dedicato alla preparazione della superficie prima dell'inizio della saldatura. Per i lavori strutturali in acciaio, la riparazione di attrezzature pesanti e la saldatura di tubazioni, la saldatura a elettrodo rimane lo standard professionale in molti settori. La profonda penetrazione dell'arco ottenibile con la saldatura ad elettrodo la rende particolarmente efficace su sezioni di grosso spessore di acciaio e ghisa. La portabilità dell'attrezzatura è un altro grande vantaggio: una saldatrice a elettrodo può essere trasportata in una postazione di lavoro remota senza la necessità di una bombola di gas separata, rendendola l'unica scelta pratica per riparazioni sul campo veramente remote.
Saldatura MIG: la scelta per velocità, pulizia e materiali sottili
In un'officina o in un ambiente di produzione controllato, la saldatura MIG è quasi sempre la scelta più produttiva. L'alimentazione continua del filo elimina la necessità di fermarsi e cambiare gli elettrodi ogni pochi centimetri, aumentando notevolmente il tempo impiegato effettivamente per la posa del cordone di saldatura rispetto ai tempi di inattività richiesti nella saldatura a elettrodo. MIG produce saldature con spruzzi minimi e senza scorie, il che significa che le parti finite richiedono una molatura o una pulizia minima o nulla prima di passare alla fase di produzione successiva. Per la fabbricazione automobilistica, la lavorazione della lamiera e la produzione di mobili, applicazioni in cui l'aspetto della saldatura e la capacità di lavorare materiali sottili sono importanti, MIG è costantemente il metodo preferito. È anche ampiamente considerato come il processo di saldatura ad arco più semplice da apprendere per i principianti, poiché l'alimentazione automatica del filo mantiene un arco più coerente rispetto alla lunghezza dell'elettrodo controllata manualmente richiesta nella saldatura a elettrodo.
Quando usarli entrambi
I saldatori professionisti e le officine di fabbricazione spesso mantengono entrambi i processi. Un flusso di lavoro comune prevede l'utilizzo della tecnologia MIG per cicli di produzione di grandi volumi di componenti standard in officina e il passaggio alla tecnica stick per riparazioni sul campo, lavori strutturali su strutture esistenti o qualsiasi lavoro in cui l'erogazione del gas di protezione non è praticabile. L’approccio più efficiente all’approvvigionamento e alla formazione sulla saldatura è quello di trattare stick e MIG come strumenti complementari piuttosto che alternative concorrenti — ciascuno copre i limiti dell'altro e insieme soddisfano praticamente l'intero spettro di requisiti di giunzione dei metalli.
Considerazioni sui costi: investimento iniziale ed efficienza a lungo termine
La saldatura a elettrodo vince costantemente in termini di costi iniziali. Una saldatrice a bastone di base adatta per lavori seri è disponibile per un prezzo significativamente inferiore rispetto a una configurazione MIG equivalente, che richiede non solo la saldatrice stessa ma anche un meccanismo di avanzamento del filo, una bombola di gas di protezione, un regolatore e una fornitura di bobine di filo. Per l'uso occasionale da parte degli hobbisti, piccoli lavori di riparazione o operazioni con budget limitato, la barriera d'ingresso più bassa della saldatura a elettrodo rappresenta un vero vantaggio.
Il quadro dei costi cambia per gli ambienti di produzione ad alto volume. Le velocità di spostamento più elevate della saldatura MIG, il minor tempo di manodopera per saldatura e i costi minimi di pulizia post-saldatura possono compensare il maggiore investimento iniziale nell'attrezzatura in tempi relativamente brevi. L'alimentazione continua del filo significa anche che un operatore MIG dedica più tempo alla saldatura e meno tempo al riposizionamento, alla sostituzione degli elettrodi e alla pulizia delle scorie, il che si traduce direttamente in una maggiore produttività oraria. Per gli acquirenti industriali e gli appaltatori di saldatura che accettano grandi contratti di fabbricazione, l’efficienza in termini di costi a lungo termine della saldatura MIG spesso giustifica il maggiore fabbisogno di capitale iniziale.
I costi dei materiali di consumo seguono uno schema simile. Gli elettrodi rivestiti sono economici singolarmente ma vengono consumati a un ritmo che include il tempo non dedicato alla saldatura impiegato per cambiarli. Il filo MIG e il gas di protezione rappresentano un costo ricorrente più elevato per unità, ma il costo per pollice di saldatura in un ambiente ad alta produzione è spesso competitivo quando si tiene conto dell’efficienza della manodopera. La decisione tra stick e MIG dovrebbe sempre tenere conto del costo totale di proprietà (attrezzatura, materiali di consumo, manodopera e tempo di pulizia) piuttosto che del solo prezzo di acquisto.