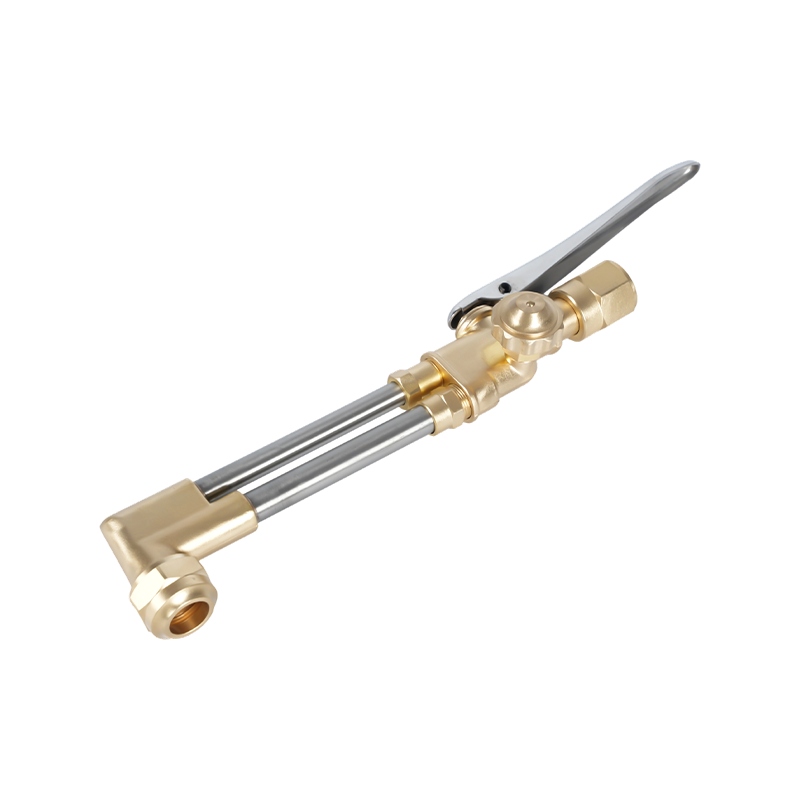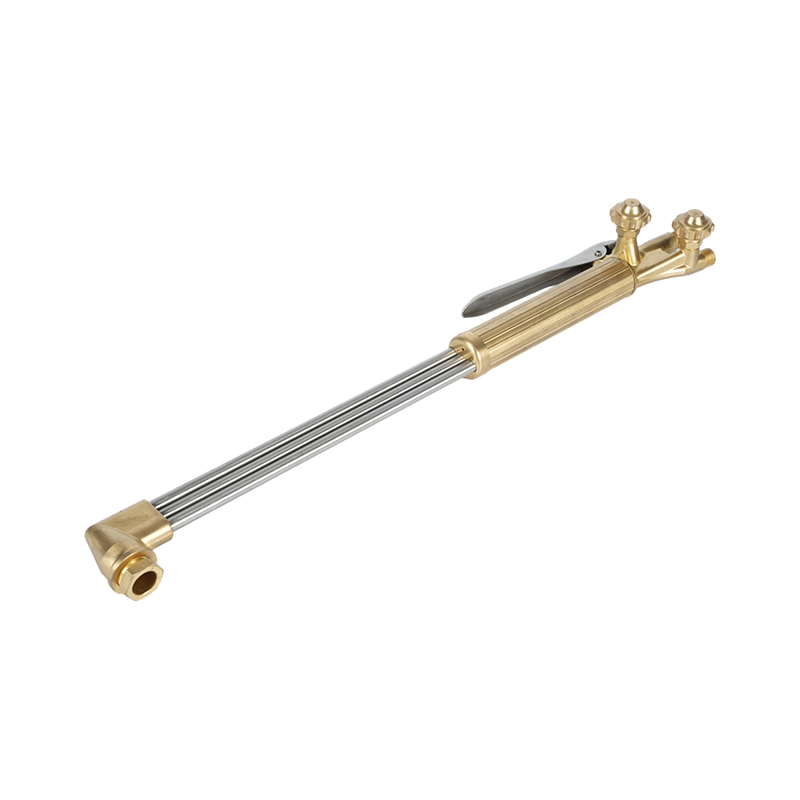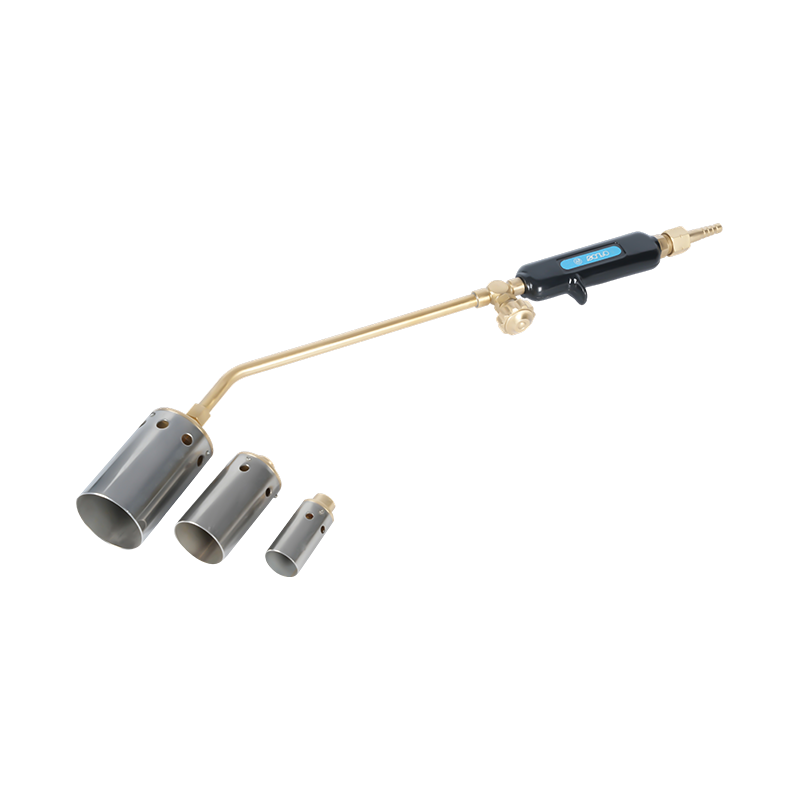
Che cos'è l'ossitaglio e perché la sicurezza viene prima di tutto
L'ossitaglio è un processo termico che combina un gas combustibile con ossigeno puro per produrre una fiamma ad alta temperatura in grado di tagliare metalli ferrosi spessi diversi pollici. A differenza dei metodi di taglio meccanico, l’ossitaglio non richiede elettricità, funziona sul campo o in officina e rimane uno dei modi più convenienti per tagliare lamiere di acciaio pesanti, sezioni strutturali e tubi: ecco perché è stato una pietra angolare delle operazioni di fabbricazione, costruzione, demolizione e recupero per oltre un secolo.
Le stesse caratteristiche che rendono l’ossitaglio così potente lo rendono anche veramente pericoloso se gestito in modo errato. Il processo mette gas infiammabili pressurizzati, ossigeno puro, una fiamma libera, scorie di metallo fuso e radiazioni infrarosse, tutti nelle immediate vicinanze dell'operatore. Comprendere il triangolo della combustione – carburante, ossigeno e accensione – e controllarli tutti e tre è il fondamento della pratica sicura dell’ossitaglio. La combustione richiede tutti e tre gli elementi contemporaneamente; la rimozione di uno qualsiasi di essi interrompe la reazione. Ogni regola di sicurezza nell'ossitaglio esiste per gestire uno o più lati di quel triangolo.
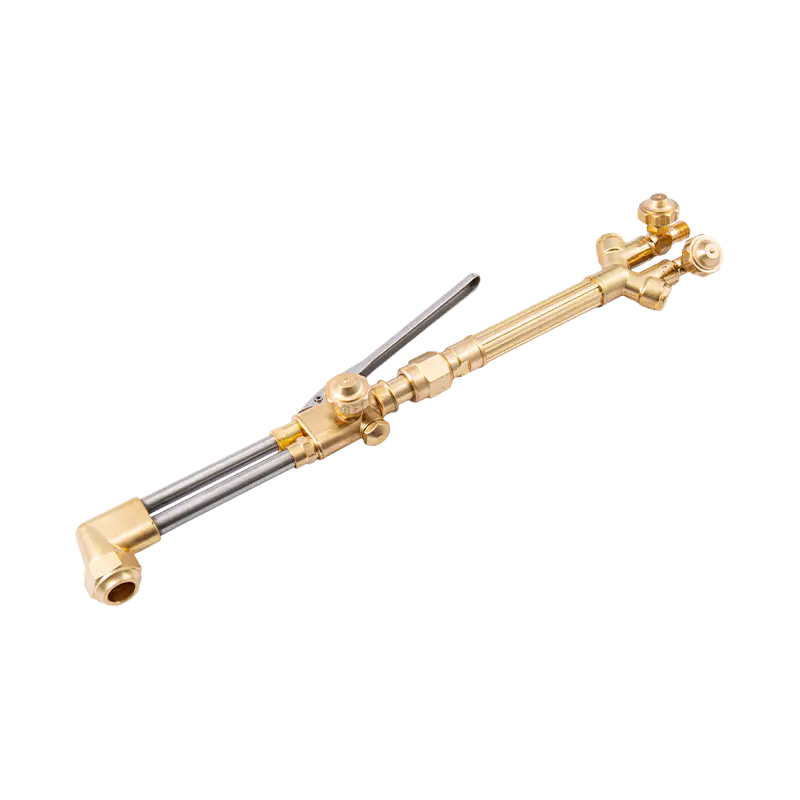
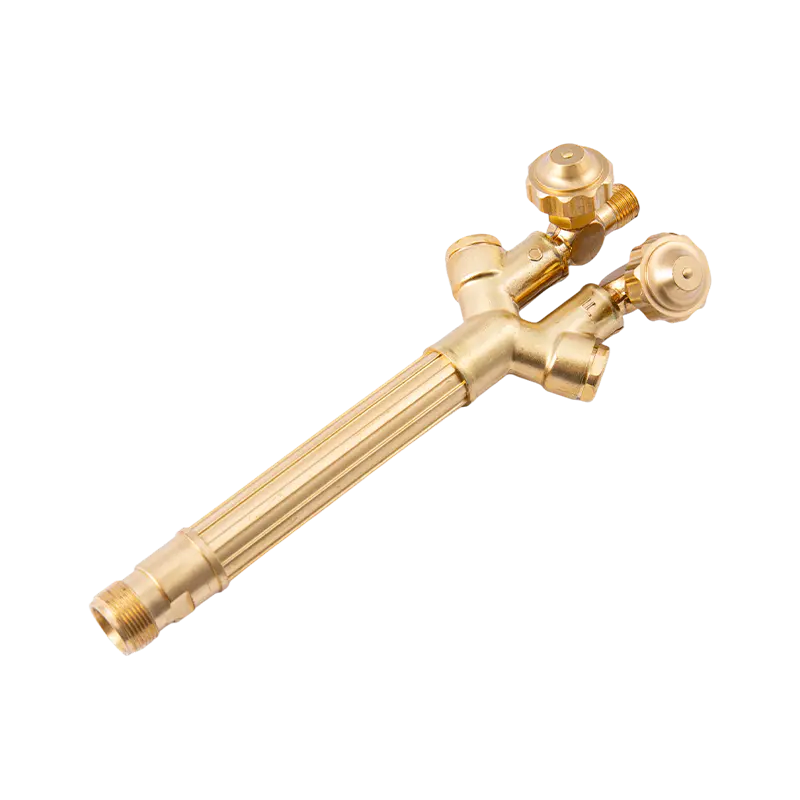
Questa guida copre i gas combustibili primari utilizzati in cannelli da taglio , le caratteristiche della fiamma e i profili di pericolo, nonché le procedure essenziali di sicurezza applicabili indipendentemente dal combustibile utilizzato.
Comprendere l'ossigeno: l'agente ossidante, non il carburante
Un punto critico e spesso frainteso: l’ossigeno non è il combustibile nell’ossitaglio: è l’agente ossidante. L'ossigeno si combina chimicamente con il gas combustibile per rilasciare calore durante la combustione e un getto di ossigeno ad alta pressione separato dall'orifizio centrale della torcia da taglio è ciò che effettivamente provoca la combustione del metallo e l'espulsione dal taglio.
L'ossigeno puro utilizzato nelle applicazioni di taglio viene fornito con una purezza del 99,5% o superiore, molto superiore al 21% presente nell'aria atmosferica. A queste concentrazioni, i materiali normalmente non infiammabili, inclusi grasso, olio, gomma e alcuni metalli, possono accendersi in modo esplosivo. Questo è il principio di sicurezza più importante che regola la gestione della bombola di ossigeno e dell'erogatore: l'olio e il grasso non devono mai entrare in contatto con apparecchiature, valvole o raccordi per l'ossigeno. Anche una piccola quantità di lubrificante a base di petrolio su una valvola di regolazione dell'ossigeno può provocare un violento incendio o un'esplosione quando la bombola viene aperta.
Le bombole di ossigeno devono essere conservate in posizione verticale, fissate contro il ribaltamento e mantenute ad almeno 20 piedi (6 metri) di distanza dalle bombole di gas combustibile o separate da una barriera resistente al fuoco di almeno 5 piedi di altezza. Aprire completamente le valvole delle bombole di ossigeno durante l'uso; una valvola dell'ossigeno parzialmente aperta crea una differenza di pressione sulla sede che accelera l'usura e aumenta il rischio di perdite.
Gas per cannello da taglio: le quattro opzioni di combustibile primarie
Quattro gas costituiscono la stragrande maggioranza dei carburanti scelti per le torce da ossitaglio: acetilene, propano, propilene e gas MAPP. Ciascuno ha una composizione chimica, una temperatura della fiamma, una distribuzione dell'uscita in BTU, un requisito del rapporto ossigeno/combustibile distinti e un profilo di sicurezza associato. Selezionare il gas combustibile giusto per l'applicazione e utilizzare apparecchiature classificate per quel gas specifico è un prerequisito sia per le prestazioni che per la sicurezza.
Acetilene (C₂H₂): fiamma più calda, rischio più alto
L'acetilene è il gas combustibile più utilizzato per l'ossitaglio e l'unico gas combustibile adatto per la saldatura ossitaglio. Produce la fiamma più calda di qualsiasi comune combustibile da taglio a circa 5.720 ° F (3.160 ° C) , con la maggior parte del suo calore - circa 507 BTU - concentrato nel cono di fiamma interno. Questa concentrazione del cono interno è ciò che conferisce all'acetilene la sua elevata velocità di sfondamento e la minima zona influenzata dal calore sui bordi tagliati, rendendolo la scelta preferita per il taglio di precisione, la lavorazione di lamiere da sottili a medie e qualsiasi applicazione in cui la qualità della saldatura immediatamente adiacente al taglio è importante.
Tuttavia, l’acetilene comporta maggiori vincoli di sicurezza rispetto a qualsiasi altro gas combustibile. È chimicamente instabile a pressioni superiori 15 PSI (1 bar) ; a pressioni più elevate, l'acetilene può decomporsi in modo esplosivo senza la presenza di ossigeno. Per questo motivo le bombole di acetilene non sono cave, ma sono riempite con una massa porosa saturata di acetone liquido, che scioglie l'acetilene e lo mantiene stabile. Se una bombola viene appoggiata su un lato o ritirata troppo rapidamente, l'acetone liquido entra nel tubo e nella torcia, facendo gocciolare dalla fiamma il solvente in fiamme dalla punta.
Il tasso di prelievo sicuro da una bombola di acetilene non deve mai superare un settimo del volume totale del cilindro all'ora. Il superamento di questa velocità fa uscire l'acetone dalla massa porosa insieme al gas. L'acetilene è anche molto soggetto al flashback, una condizione in cui la fiamma viaggia all'indietro attraverso la torcia e il tubo verso il cilindro. Quando si lavora con acetilene, è necessario installare sempre dispositivi antiritorno di fiamma sia sulla linea del carburante che su quella dell'ossigeno. L'acetilene è più leggero dell'aria; in caso di perdita sale e può accumularsi nei sottotetti. Il suo caratteristico odore simile all'aglio è rilevabile a concentrazioni inferiori al 2%, ben prima che raggiunga il limite inferiore di esplosività del 2,5%.
Propano (C₃H₈): economico, alto BTU, sfondamento più lento
Il propano è il combustibile alternativo più popolare per l'ossitaglio, apprezzato principalmente per il suo costo notevolmente inferiore, l'ampia disponibilità e lo stoccaggio più semplice rispetto all'acetilene. Produce una temperatura di fiamma di circa 2.828 °C (5.122 °F) - circa 600 ° F più freddo dell'acetilene - ma con un potere calorifico totale sostanzialmente più elevato di circa 2.600 BTU per piede cubo. Fondamentalmente, il propano fornisce la maggior parte del suo calore nel cono di fiamma esterno piuttosto che il cono interno. Ciò inverte la geometria di combustione dell'acetilene: il propano eccelle nel preriscaldamento di grandi masse ed è altamente efficiente per applicazioni di riscaldamento e piegatura, ma richiede tempi di preriscaldamento iniziali più lunghi per il taglio e si traduce in velocità di sfondamento più lente all'inizio del taglio.
Il propano richiede un rapporto carburante-ossigeno di circa 1:4 (una parte di propano e quattro parti di ossigeno), rispetto a 1:1 per l'acetilene. Questa maggiore richiesta di ossigeno significa che le configurazioni di taglio del propano consumano ossigeno più velocemente, cosa che gli operatori devono tenere in considerazione nella pianificazione delle bombole per lavori di taglio ad alto volume. Poiché il propano è più pesante dell'aria, in caso di perdita scende al livello del pavimento, creando il rischio di accumulo di gas nelle aree basse, negli scarichi a pavimento e negli scantinati. Le aree di stoccaggio devono essere ventilate a livello del pavimento e mantenute lontane da fonti di ignizione. L'attrezzatura per il propano (regolatori, tubi flessibili e punte della torcia) deve essere classificata specificatamente per il propano; I tubi e le punte dell'acetilene non sono intercambiabili.
Propilene (C₃H₆): la via di mezzo
Il propilene occupa una posizione prestazionale tra l'acetilene e il propano. La sua temperatura di fiamma varia da circa Da 4.800 °F a 5.300 °F e fornisce un potere calorifico totale di circa 2.400 BTU per piede cubo. Come il propano, il propilene fornisce la maggior parte del suo calore nel cono esterno, ma con un valore BTU più elevato nel cono interno rispetto al propano, conferendogli un tempo di perforazione più breve e un profilo di taglio che ricorda più da vicino l'acetilene rispetto al propano. Il propilene richiede 3,5 parti di ossigeno per parte di carburante per una combustione completa, leggermente più efficiente del rapporto 4:1 del propano.
Le punte da taglio in propilene sono progettate con una rientranza da 1/16" sulla superficie della punta per tenere conto della loro velocità di combustione più lenta rispetto all'acetilene (13,5 piedi al secondo contro 29 piedi al secondo per l'acetilene). L'uso di una punta per acetilene con propilene risulterà in una fiamma instabile e inefficiente. Il propilene è generalmente considerato un gas a combustione più pulita dell'acetilene e produce meno scorie, riducendo i tempi di pulizia post-taglio nei lavori di taglio strutturale.
Gas MAPP (metilacetilene-propadiene): applicazioni speciali
Il gas MAPP - tecnicamente MPS (stabilizzato con metilacetilene-propadiene) in seguito all'interruzione della formulazione originale Dow Chemical - produce una temperatura di fiamma simile al propilene e un potere calorifico totale di circa 2.400 BTU per piede cubo, con la maggior parte del calore concentrato nel cono secondario. Richiede 2,5 parti di ossigeno per parte di carburante. Il vantaggio principale di MAPP rispetto ad altri combustibili alternativi è la sua prestazione in termini di applicazioni di taglio sommerso ad alta pressione , come la demolizione subacquea, dove la sua stabilità sotto pressione gli conferisce un vantaggio significativo. Per il taglio di superfici standard, MAPP non offre vantaggi prestazionali significativi rispetto al propilene o al propano ed è generalmente più costoso. Il suo utilizzo oggi è in gran parte limitato al riscaldamento di piccole parti, alla brasatura e ai lavori subacquei specialistici.
Confronto del gas combustibile in breve
| Gas | Temperatura della fiamma (°F) | BTU/CF totali | Zona di calore di punta | O₂: rapporto carburante | Miglior utilizzo |
|---|---|---|---|---|---|
| Acetilene | ~5.720 | 1.470 | Cono interno | 1:1 | Taglio di precisione, saldatura, riparazione |
| Propano | ~5.122 | 2.600 | Cono esterno | 4:1 | Riscaldamento, piegatura, taglio rottami |
| Propilene | 4.800–5.300 | 2.400 | Cono esterno | 3,5:1 | Taglio generale, finitura più pulita |
| MAPP/MPS | ~5.300 | 2.400 | Cono esterno | 2,5:1 | Taglio subacqueo, brasatura |
Sicurezza di bombole e regolatori: il fondamento della sicurezza dell'ossitaglio
La maggior parte degli incidenti legati all'ossitaglio non hanno origine alla punta della torcia ma a livello del cilindro e del regolatore, dove una gestione impropria del gas pressurizzato crea le condizioni per perdite, incendi e guasti catastrofici. Le seguenti pratiche non sono negoziabili indipendentemente dal gas combustibile utilizzato.
Leggere sempre le etichette delle bombole. Le bombole non sono universalmente codificate a colori: i fornitori possono verniciare le bombole di qualsiasi colore. Non dare mai per scontato il contenuto di una bombola basandosi solo sul colore. Ogni bombola riporta un numero di identificazione delle Nazioni Unite: UN 1072 per l'ossigeno, UN 1001 per l'acetilene, UN 1978 per il propano e UN 1077 per il propilene. Se una bombola non ha un'etichetta leggibile, non utilizzarla.
Conservare le bombole separatamente. Le bombole di gas combustibile e ossigeno devono essere conservate ad almeno 20 piedi di distanza l'una dall'altra o separate da una parete resistente al fuoco. Entrambi devono essere riposti in posizione verticale e fissati ad una struttura fissa per evitarne il ribaltamento. Le bombole di acetilene devono rimanere sempre in posizione verticale: se una bombola è stata su un lato, posizionarla in posizione verticale e lasciarla riposare per almeno un'ora prima dell'uso per consentire all'acetone di saturare nuovamente la massa porosa prima di ritirare il gas.
Ispezionare i regolatori prima di ogni utilizzo. Controllare le valvole del regolatore, le sedi e le filettature per verificare la presenza di olio, grasso, detriti e danni fisici. Qualsiasi componente contaminato deve essere sottoposto a manutenzione professionale prima dell'uso. Quando apri la valvola della bombola di ossigeno, posizionati di lato, non davanti al regolatore, e apri completamente la valvola. Per l'acetilene, aprire la valvola della bombola non più di tre quarti di giro, in modo da consentire la chiusura rapida della valvola in caso di emergenza. Le valvole del carburante alternativo possono essere aperte completamente.
Eseguire un test di tenuta della pressione prima di ogni sessione. Con i regolatori collegati, impostare l'ossigeno su 10 PSI e chiudere la valvola della bombola. Monitorare entrambi gli indicatori per due o tre minuti; qualsiasi caduta di pressione indica una perdita che deve essere localizzata e riparata prima di accendere la torcia. Utilizzare una soluzione di acqua saponata, mai una fiamma libera, per individuare le perdite su raccordi e connessioni. Ripetere il test per il lato gas combustibile.
Procedure di sicurezza per tubo, torcia e ugello
I tubi dell'ossitaglio sono codificati a colori e con filettatura in base alla progettazione per evitare pericolose connessioni incrociate. I tubi dell'acetilene (e di altri gas combustibili) sono rossi e utilizzano filettature sinistre , identificabile da una scanalatura ricavata sul dado del raccordo. I tubi dell'ossigeno sono verdi e utilizzano filettature destre senza scanalatura. Questa salvaguardia tecnica significa che non è possibile effettuare collegamenti corretti al contrario, ma solo se l'operatore utilizza i tubi flessibili corretti e non modificati per ciascun gas. Non sostituire mai i tubi dell'acetilene con propano o altri combustibili alternativi; il propano degrada chimicamente il rivestimento interno dei tubi flessibili classificati con acetilene, provocandone la sfaldatura e potenzialmente bloccando la punta della torcia o il regolatore.
Prima di accendere qualsiasi torcia, spurgare entrambi i tubi in modo indipendente. Impostare il regolatore su circa 5 PSI, aprire brevemente la valvola della torcia per consentire al gas di fluire e spostare l'aria o i contaminanti, quindi chiudere la valvola. Lo spurgo elimina il rischio di una sacca di gas misto nel tubo che potrebbe causare un ritorno di fiamma all'accensione.
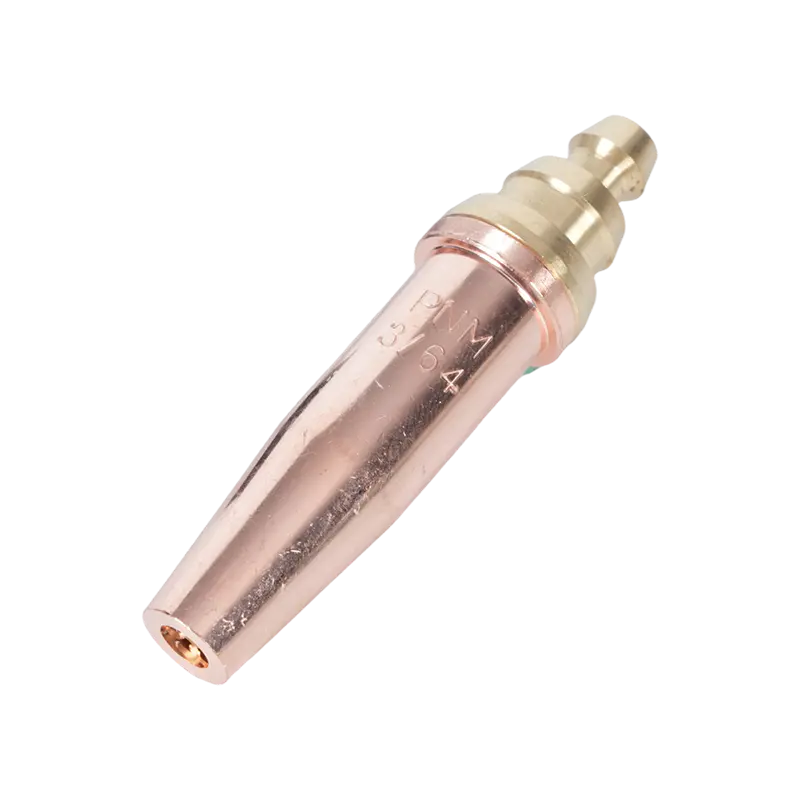
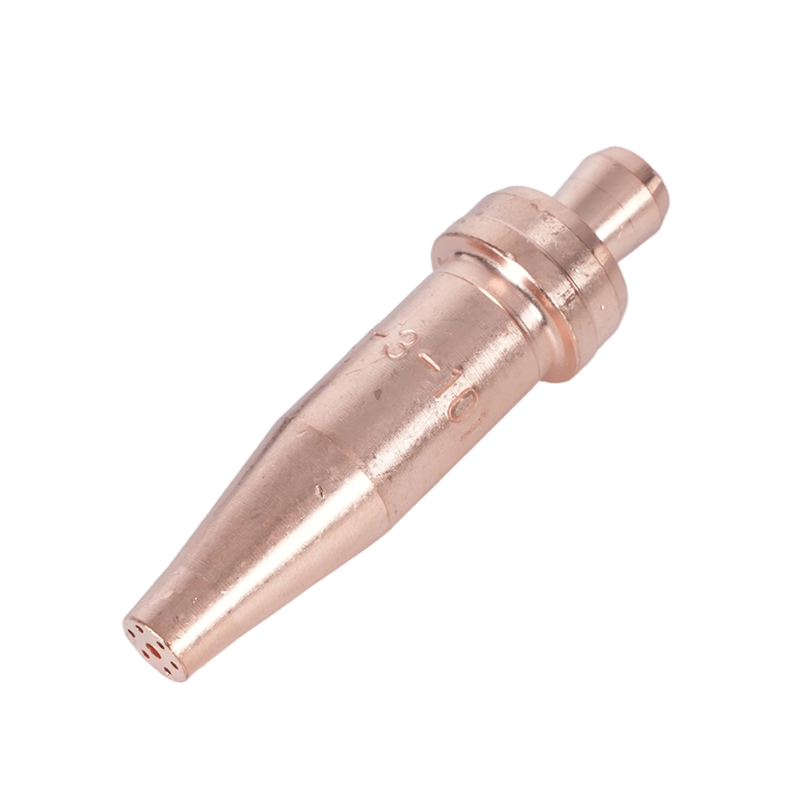
Ispezionare le punte della torcia prima di ogni utilizzo. Le punte dell'acetilene hanno una faccia piatta o leggermente concava. Le punte del combustibile alternativo sono progressivamente incassate: propilene 1/16", MAPP 1/32", propano e gas naturale 3/32". L'uso della punta sbagliata per un gas combustibile modifica la geometria della fiamma, l'efficienza e la stabilità. Pulire le punte sporche o ostruite con appositi detergenti; non utilizzare mai fili o punte da trapano che potrebbero allargare l'orifizio.
Utilizza sempre un accendino a frizione per accendere la torcia, mai un fiammifero, un accendino a butano o una fiamma libera. Aprire prima la valvola del carburante (circa un quarto di giro), accendere immediatamente, quindi introdurre lentamente l'ossigeno per regolare la fiamma su una neutra. Una fiamma neutra – dove il cono interno è ben definito senza sfumature e senza opacità di ossigeno in eccesso – è la fiamma di taglio standard. Una fiamma di carburazione (carburante in eccesso) indica ossigeno insufficiente; una fiamma ossidante (eccesso di ossigeno) produce un cono interno più piccolo e appuntito e dovrebbe essere evitata sulla maggior parte dei metalli poiché introduce ossidi nel taglio.
Ritorno di fiamma, flashback e risposta alle emergenze
Due distinti malfunzionamenti della torcia richiedono riconoscimento e risposta immediati. A ritorno di fiamma è una momentanea ritirata della fiamma nella punta della torcia, solitamente accompagnata da un forte schiocco. Nella maggior parte dei casi è causato dal contatto della punta con il pezzo da lavorare, dal funzionamento a pressioni errate o da una punta sporca. Nella maggior parte dei casi la fiamma si autoestingue e può essere riaccesa dopo che la punta si è raffreddata ed è stata ispezionata. Un ritorno di fiamma è un segnale di avvertimento, non un piccolo fastidio: indica una condizione che, se non corretta, può aggravarsi.
A flashback è ben più grave: la fiamma ritorna attraverso il corpo della torcia e nel tubo, verso il cilindro. Il flashback è identificabile da uno stridio acuto o da un sibilo proveniente dalla torcia, da una fiamma persistente sul corpo della torcia senza fiamma visibile sulla punta o da manici della torcia insolitamente caldi. In caso di ritorno di fiamma: chiudere immediatamente la valvola dell'ossigeno della torcia, quindi chiudere la valvola del carburante. Non spegnere semplicemente prima il combustibile: rimuovere il combustibile mentre l'ossigeno continua a fluire può attirare la fiamma più indietro. Dopo aver chiuso entrambe le valvole della torcia, chiudere entrambe le valvole della bombola. Lasciare che tutta l'attrezzatura si raffreddi completamente prima di ispezionarla per eventuali danni. Non riutilizzare l'attrezzatura che ha subito un flashback finché non è stata ispezionata e certificata professionalmente.
I dispositivi di arresto del ritorno di fiamma, installati sul corpo della torcia o sulle uscite del regolatore sulle linee del carburante e dell'ossigeno, contengono valvole di ritegno e interruttori termici progettati per arrestare un ritorno di fiamma prima che raggiunga i tubi flessibili e i cilindri. Sono obbligatori in molte giurisdizioni per i sistemi ad acetilene e sono fortemente consigliati per tutte le configurazioni a ossitaglio, indipendentemente dal tipo di carburante.
Dispositivi di protezione individuale e requisiti dell'area di lavoro
L'ossitaglio produce scintille, scorie fuse, radiazioni ultraviolette e infrarosse, fumi metallici e sottoprodotti della combustione. I dispositivi di protezione individuale devono affrontare tutti questi pericoli contemporaneamente.
La protezione degli occhi e del viso non è negoziabile. Uno schermo per saldatura integrale con lenti filtranti classificate per la tonalità appropriata per il taglio - tipicamente tonalità da 3 a 6 per lavori con ossitaglio a seconda dell'intensità - indossato sopra gli occhiali di sicurezza fornisce sia la protezione ottica richiesta che la protezione dagli schizzi dalle scorie. Il processo produce radiazioni infrarosse in quantità sufficienti a causare danni alla cornea dovuti a ripetute esposizioni non protette.
Per la protezione del corpo, le fibre naturali a trama fitta sono preferite rispetto a quelle sintetiche. La lana è naturalmente ignifuga; il denim offre una protezione ragionevole. I tessuti sintetici – poliestere, nylon, acrilico – si sciolgono anziché carbonizzarsi e peggiorano drasticamente le ustioni. Una giacca da saldatura in pelle o ignifuga, guanti in pelle e stivali in pelle senza lacci esposti forniscono la protezione a strati adeguata per i lavori di taglio. Evita i polsini delle camicie rialzati, i colletti delle camicie aperti e i risvolti sulle gambe dei pantaloni: fungono da punti di raccolta per la caduta di scintille e scorie.
Lo spazio di lavoro deve essere sempre ben ventilato. L'ossitaglio di acciaio rivestito, zincato o verniciato genera fumi metallici che includono ossidi di zinco, composti di piombo e altri sottoprodotti tossici a seconda del materiale di base e del rivestimento. Quando si tagliano materiali rivestiti è necessario un sistema di ventilazione locale o, come minimo, un respiratore adatto ai fumi metallici. L'area di lavoro deve essere sgombrata da materiali infiammabili in un raggio di almeno 35 piedi (10 metri) in tutte le direzioni prima che inizi qualsiasi taglio e una guardia antincendio deve rimanere sul posto per almeno 30 minuti dopo l'interruzione del taglio, poiché le scorie possono incendiare combustibili non immediatamente visibili dalla posizione di taglio.