La risposta breve e perché non è semplice
Sì, l'acciaio inossidabile può essere saldato all'acciaio dolce. Il giunto è realizzabile, strutturalmente solido se eseguito correttamente e appare in lavori di fabbricazione reali in tutti i settori: sistemi di scarico, apparecchiature per la lavorazione alimentare, supporti strutturali, accessori marini e carpenteria metallica architettonica combinano regolarmente questi due materiali. La risposta breve non è in discussione.
Ciò che rende complicata la risposta è tutto ciò che la segue. L'acciaio inossidabile e l'acciaio dolce differiscono per tasso di espansione termica, conduttività termica, composizione chimica e comportamento alla corrosione. Ognuna di queste differenze introduce una modalità di guasto che una saldatura standard dello stesso materiale non affronta. Saldare il giunto con il materiale di riempimento sbagliato e la zona interessata dal calore diventa fragile. Gestire il calore in modo errato e l'acciaio inossidabile si deforma mentre l'acciaio dolce tira nella direzione opposta. Lasciare il giunto non sigillato e la corrosione galvanica attacca il lato in acciaio dolce entro pochi mesi dall'esposizione all'esterno. Per ottenere la risposta breve corretta è necessario comprendere tutte queste variabili prima che l'arco venga innescato.
La sfida metallurgica: calore, espansione e diluizione
La difficoltà principale è che l’acciaio inossidabile e l’acciaio dolce rispondono al calore in modo diverso in tre modi complessivi.
In primo luogo, dilatazione termica . Gli acciai inossidabili austenitici (i gradi 304 e 316 più comunemente incontrati nella fabbricazione) si espandono circa il 50% in più rispetto all'acciaio dolce per grado di aumento della temperatura. Quando li saldate insieme ed entrambi i lati si riscaldano in modo non uniforme, il lato inossidabile cresce maggiormente rispetto al lato in acciaio dolce durante la saldatura e si contrae maggiormente durante il raffreddamento. Questo movimento differenziale crea uno stress residuo sul giunto, uno stress che, se il deposito di saldatura non è sufficientemente duttile per assorbirlo, provoca crepe quando l'assemblaggio si raffredda.
In secondo luogo, conduttività termica . L'acciaio dolce conduce il calore lontano dalla zona di saldatura circa tre volte più velocemente dell'acciaio inossidabile. Ciò significa che il calore si concentra sul lato inossidabile del giunto, facendolo rimanere più caldo più a lungo mentre il lato in acciaio dolce si raffredda rapidamente. Il risultato è una distribuzione irregolare del calore, una distorsione irregolare e una tendenza del lato inossidabile a surriscaldarsi se il saldatore non gestisce attivamente l'apporto di calore.
terzo, diluizione del bagno di saldatura . Quando i due metalli di base si fondono nel bagno di saldatura, le loro sostanze chimiche si mescolano. Se la chimica del metallo d'apporto non viene scelta per accogliere questa diluizione, assorbendo carbonio dall'acciaio dolce e bilanciando il contenuto di cromo-nichel dall'acciaio inossidabile, il deposito di saldatura risultante può contenere fragili strutture di martensite o fase sigma che compromettono sia la resistenza che la duttilità. Questo è il motivo per cui la scelta del riempitivo è la decisione tecnica più importante in questo tipo di giunto.
Selezione del metallo d'apporto: ER309L come scelta standard
Il metallo d'apporto fa da ponte tra due materiali base chimicamente incompatibili. Deve essere formulato per produrre un deposito di saldatura che sia compatibile con entrambi i lati del giunto dopo la diluizione, non solo con il lato inossidabile o il lato in acciaio dolce indipendentemente.
ER309L è il riempitivo standard del settore per giunti austenitici tra acciaio inossidabile e acciaio dolce. Il grado 309L contiene un contenuto di cromo (23–25%) e nichel (12–14%) più elevato rispetto ai riempitivi inossidabili standard, specificamente per tenere conto della diluizione con l'acciaio al carbonio. Quando l'acciaio dolce si mescola nel bagno di saldatura e riduce il contenuto di lega, l'elevata chimica iniziale del deposito 309L compensa, producendo una composizione di saldatura finale che rimane austenitica, duttile e resistente alla corrosione. La designazione "L" indica un basso contenuto di carbonio, un fattore importante che riduce il rischio di sensibilizzazione (precipitazione di carburo ai bordi del grano) nella zona alterata dal calore del lato inossidabile. Per una guida dettagliata alla selezione del metallo d'apporto tra i diversi gradi di acciaio inossidabile, il Guida tecnica Hobart Brothers sulla saldatura dell'acciaio inossidabile con la selezione del metallo d'apporto consigliato per applicazione fornisce raccomandazioni specifiche per il grado che tengono conto sia dei requisiti di prestazione meccanica che di corrosione.
ER312 è la scelta secondaria per giunti che coinvolgono una composizione sconosciuta di acciaio dolce o un contenuto di carbonio più elevato. Il grado 312 ha un contenuto di ferrite ancora più elevato rispetto al 309L, conferendogli una maggiore resistenza alla fessurazione a caldo in scenari di diluizione elevata. È più costoso e meno disponibile rispetto al 309L, il che lo rende la scelta corretta quando la chimica del materiale di base è incerta piuttosto che la prima scelta di routine.
Cosa non usare: materiale di apporto in acciaio dolce (filo ER70S-6 o equivalente). Il materiale di riempimento in acciaio dolce su un giunto tra acciaio inossidabile e acciaio dolce produce un deposito di saldatura che arrugginirà sulla linea di giunzione. Il lato inossidabile va bene; la saldatura stessa si corrode. Anche il riempitivo inossidabile standard (ER308L, il riempitivo dello stesso materiale per acciaio inossidabile da 304 a inossidabile 304) non è adatto: manca dell'elevato contenuto di lega necessario per sopravvivere alla diluizione con l'acciaio al carbonio e può produrre una saldatura con resistenza alla corrosione inadeguata sul lato inossidabile.
Processoi di saldatura: opzioni TIG, MIG e ossiacetilenica
Tre processi vengono comunemente utilizzati per i giunti tra acciaio inossidabile e acciaio dolce, ciascuno con un profilo di vantaggio distinto.
TIG (GTAW) è il processo preferito per lavori di precisione, materiali a sezione sottile (sotto i 3 mm) e applicazioni in cui l'aspetto della saldatura è importante: attrezzature per servizi di ristorazione, pannelli architettonici e giunti strutturali visibili. TIG offre all'operatore il massimo controllo sull'apporto di calore, sulle dimensioni della pozzanghera e sulla velocità di aggiunta del riempitivo. Il gas di protezione argon (100% argon per lavori su acciaio inossidabile) produce una saldatura pulita con spruzzi minimi e senza scorie. Il compromesso è la velocità e i requisiti di competenza: TIG richiede il controllo simultaneo di amperaggio, angolo della torcia, velocità di spostamento e aggiunta di riempitivo, rendendolo inadatto ad ambienti ad alta produzione e a operatori che non hanno sviluppato competenza con il processo.
MIG (GMAW) con filo ER309L è la scelta produttiva per lavori strutturali e di fabbricazione pesante. Il MIG è più veloce del TIG, più facile da apprendere e in grado di gestire in modo efficiente sezioni di materiale più spesse. Il gas di protezione per i lavori MIG su acciaio inossidabile e acciaio dolce è generalmente una miscela ad alto contenuto di argon (98% Ar / 2% CO₂ o una trimix di argon, elio e CO₂); i gas di protezione standard dell'acciaio dolce con un elevato contenuto di CO₂ ossidano il lato inossidabile e degradano la resistenza alla corrosione nella zona di saldatura.
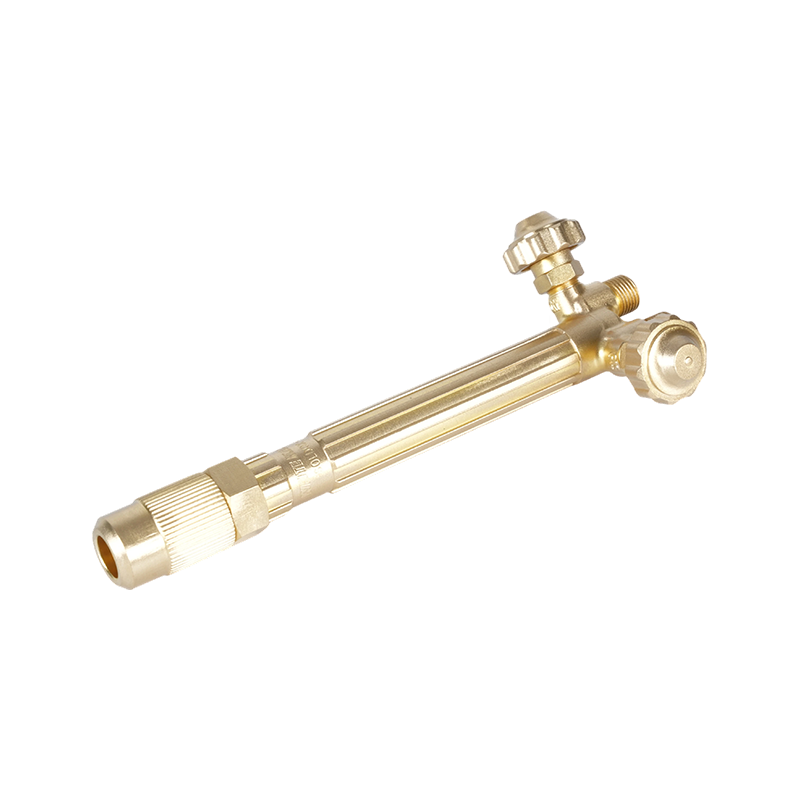
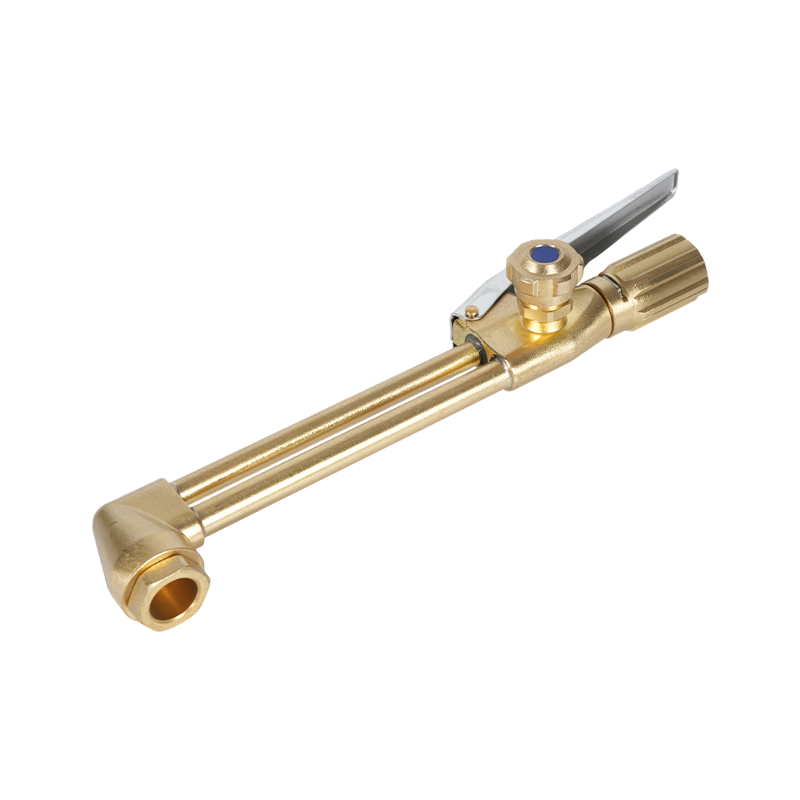
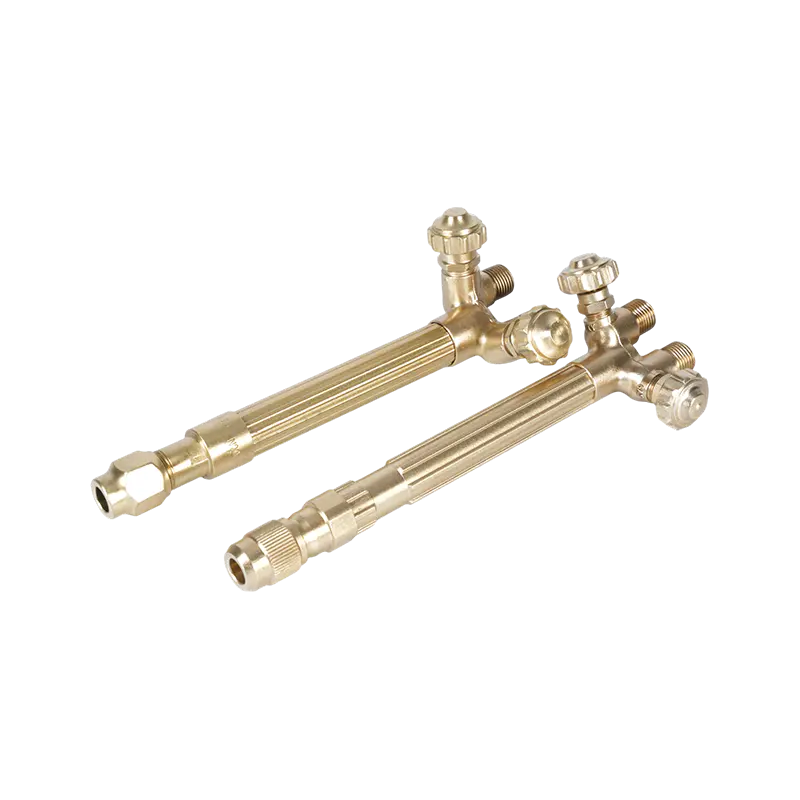
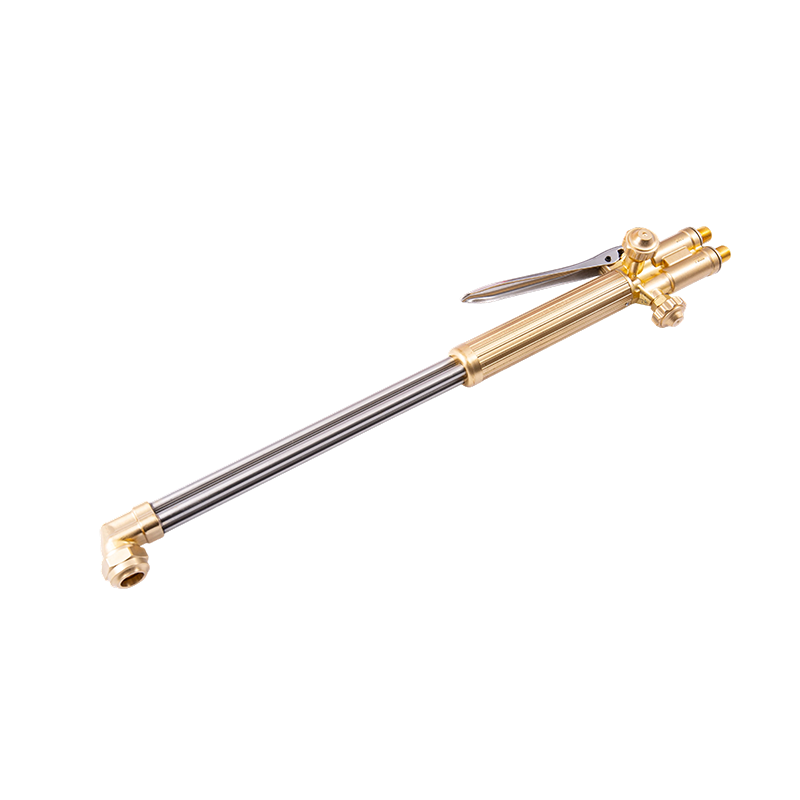
Saldatura ossiacetilenica è utilizzabile per lavori su lamiere sottili e di piccole sezioni dove l'attrezzatura TIG non è disponibile. Il processo richiede un'attenta gestione del calore perché la fiamma libera fornisce calore in modo meno preciso di un arco elettrico, facilitando il surriscaldamento del lato inossidabile. È obbligatoria una fiamma neutra, con un rapporto ossigeno/acetilene di circa 1:1; una fiamma ossidante attacca lo strato di ossido di cromo sull'acciaio inossidabile e introduce porosità. A piccolo cannello per saldatura e riscaldamento ossiacetilenico per lavori di precisione offre all'operatore il controllo preciso della fiamma necessario per giunti sottili di metalli diversi, mentre il Torcia portatile per saldatura e riscaldamento a gas per uso in cantiere estende questa capacità alla riparazione sul campo e alla fabbricazione in loco dove l'attrezzatura ad arco non è disponibile. Per quanto riguarda le punte di saldatura stesse, Punte per cannelli per saldatura ossiacetilenica per impieghi gravosi gestire il lavoro di sezione più pesante, mentre Punte leggere per cannelli per saldatura ossiacetilenica sono adatti per applicazioni su lamiere di spessore più sottile in cui il controllo del calore è la priorità.
| Process | Ideale per | Riempitivo | Livello di abilità | Controllo del calore |
|---|---|---|---|---|
| TIG (GTAW) | Lamiera sottile, precisione, giunzioni visibili | Asta ER309L | Avanzato | Eccellente |
| MIG (GMAW) | Strutturale, fabbricazione pesante, produzione | Filo ER309L | Intermedio | Bene |
| Ossacetilene | Lamiere sottili, riparazioni sul campo, siti senza energia elettrica | Asta 309L | Intermedio | Moderato |
Controllo del calore e gestione della distorsione
La gestione del calore nella saldatura tra acciaio inossidabile e acciaio dolce è più impegnativa rispetto alla saldatura dello stesso materiale perché le due parti rispondono al calore a velocità diverse. L'obiettivo è fornire calore sufficiente per ottenere la fusione senza consentire al lato inossidabile di rimanere ad alta temperatura abbastanza a lungo da provocare sensibilizzazione o distorsione eccessiva.
Diverse tecniche affrontano questo problema direttamente. Saldatura backstep — l'esecuzione di brevi segmenti di saldatura nella direzione opposta alla corsa complessiva — distribuisce il calore in modo più uniforme lungo il giunto rispetto alla saldatura in avanti continua, riducendo la concentrazione di calore che provoca la deformazione dell'acciaio inossidabile. Riscaldamento intermittente , particolarmente rilevante per il lavoro ossiacetilenico, significa applicare calore, fare una pausa per lasciare che il lato inossidabile perda parte della sua temperatura, quindi riprendere. Ciò impedisce all'acciaio inossidabile di accumulare calore oltre la soglia di distorsione.
Il bloccaggio e il fissaggio non sono opzionali per giunti più lunghi. Poiché il lato inossidabile si espande maggiormente e si raffredda più lentamente, un giunto non fissato tirerà e si torcerà man mano che la saldatura procede. L'imbastitura a intervalli regolari prima di eseguire i cordoni completi e il fissaggio del gruppo a una piastra di fissaggio piatta o a un supporto rinforzato mantengono il giunto allineato attraverso il ciclo termico. Utilizzare spazzole metalliche specifiche per l'acciaio inossidabile sul lato inossidabile e spazzole dedicate in acciaio dolce sull'altro: la contaminazione incrociata delle particelle di acciaio al carbonio nella superficie inossidabile crea macchie di ruggine che nel tempo si sviluppano in fosse di corrosione.
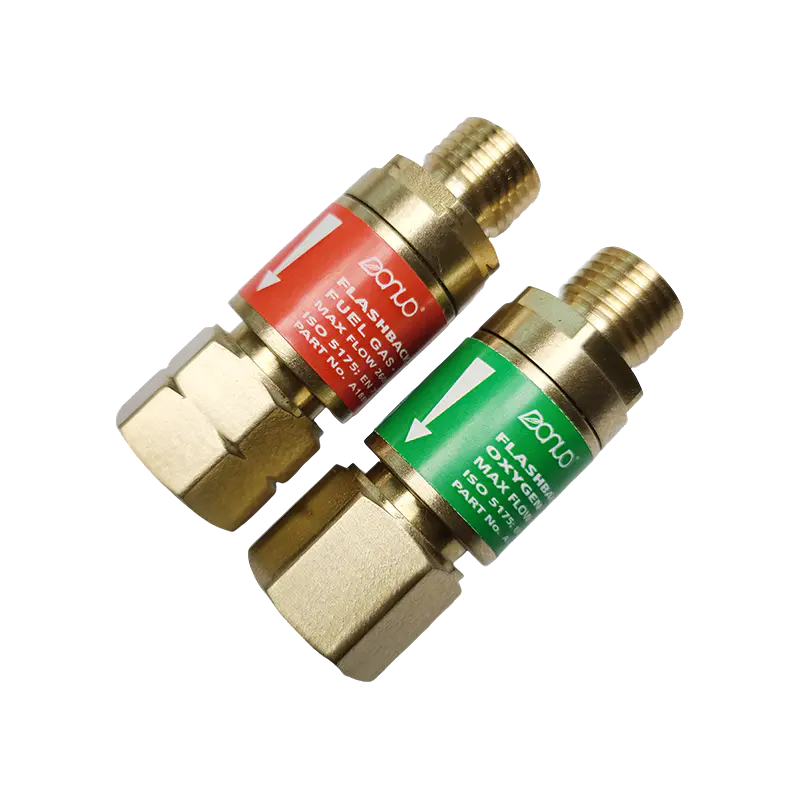
Quando si eseguono più passate di saldatura, consentire al giunto di raffreddarsi tra una passata e l'altra. L'impilamento di passaggi a caldo su passaggi a caldo su un giunto tra acciaio inossidabile e acciaio dolce comporta l'apporto di calore e rischia di provocare sia la sensibilizzazione sull'acciaio inossidabile che un'eccessiva crescita dei grani nella zona interessata dal calore dell'acciaio dolce. Il Dispositivo di arresto del ritorno di fiamma in acetilene per la sicurezza della saldatura deve essere montato all'ingresso della torcia su qualsiasi configurazione ossiacetilenica utilizzata per operazioni di saldatura prolungate, dove cicli di riscaldamento ripetuti possono creare fluttuazioni di pressione che innescano eventi di ritorno di fiamma.
Trattamento post-saldatura: protezione del giunto a lungo termine
Una saldatura strutturalmente sana tra acciaio inossidabile e acciaio dolce è solo metà del lavoro. Se non trattato, il giunto fallirà per corrosione molto prima di cedere meccanicamente, perché i due metalli a contatto elettrico con l'umidità presente creano una cella galvanica che accelera la ruggine sul lato in acciaio dolce.
Corrosione galvanica si verifica perché l'acciaio inossidabile è elettrochimicamente più nobile dell'acciaio dolce. In presenza di un elettrolita (umidità, umidità, acqua salata), l'acciaio dolce funge da anodo sacrificale e si corrode più velocemente di quanto farebbe in isolamento. Quanto più aggressivo è l’ambiente, tanto più veloce è il processo. Per le applicazioni a secco in interni, gli effetti galvanici sono minimi. Per ambienti esterni, marini o ad alta umidità, il giunto necessita di protezione attiva.
Dal lato inossidabile, passivazione —trattamento con acido nitrico o citrico secondo ASTM A967—ripristina lo strato di ossido di cromo interrotto dal calore di saldatura, riportando la superficie inossidabile al livello di resistenza alla corrosione progettato. Questo passaggio è una pratica standard nella produzione di acciaio inossidabile nel settore alimentare, farmaceutico e marino e non deve essere saltato ovunque la superficie inossidabile sia esposta ad agenti corrosivi.
Sul lato dell'acciaio dolce, sigillatura e rivestimento sono le difese primarie. Vernice, primer epossidico o primer ricco di zinco applicati sul lato in acciaio dolce interrompono il percorso dell'umidità che provoca la corrosione galvanica. Per applicazioni subacquee o marine, un anodo sacrificale di zinco legato al lato in acciaio dolce fornisce protezione elettrochimica corrodendosi preferibilmente al posto dell'acciaio. Sigillare la punta della saldatura con un sigillante appropriato impedisce l'ingresso di umidità nella linea di giunzione stessa, spesso il punto più vulnerabile in cui può iniziare la corrosione interstiziale anche quando le superfici circostanti sono rivestite.
Eseguito con il giusto metallo d'apporto, un apporto di calore controllato e un adeguato trattamento post-saldatura, un giunto tra acciaio inossidabile e acciaio dolce corrisponderà alla durata di servizio della struttura circostante. Saltare uno qualsiasi di questi passaggi accorcia la vita in modo misurabile, motivo per cui la risposta breve ("sì, puoi") è utile solo quando viene fornita con l'intero processo alle spalle.