Ciò che distingue gli ugelli ossiacetilenici dagli altri ugelli per carburante
Non tutte le punte dei cannelli da taglio sono intercambiabili e la distinzione inizia dal gas combustibile. Le punte ossigeno-acetilene sono progettate in base alle caratteristiche di combustione uniche dell'acetilene: brucia a una temperatura più elevata di qualsiasi altro gas combustibile disponibile in commercio, raggiungendo temperature di fiamma di circa 3.500°C (6.332°F) nel cono interno. Questa produzione di calore consente all’acetilene di preriscaldare il metallo fino al punto di accensione per il taglio con ossigeno più velocemente del propano, del gas naturale o del propilene: ecco perché l’ossiacetilene rimane la scelta dominante per il taglio dell’acciaio strutturale e la fabbricazione di metalli di precisione nonostante la concorrenza dei sistemi di combustibile alternativi.
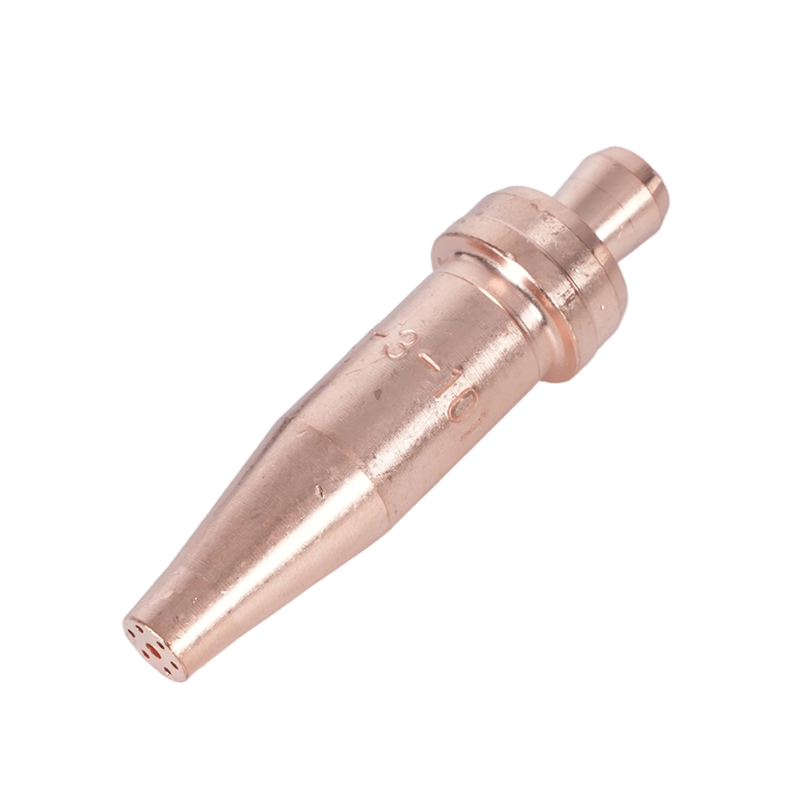
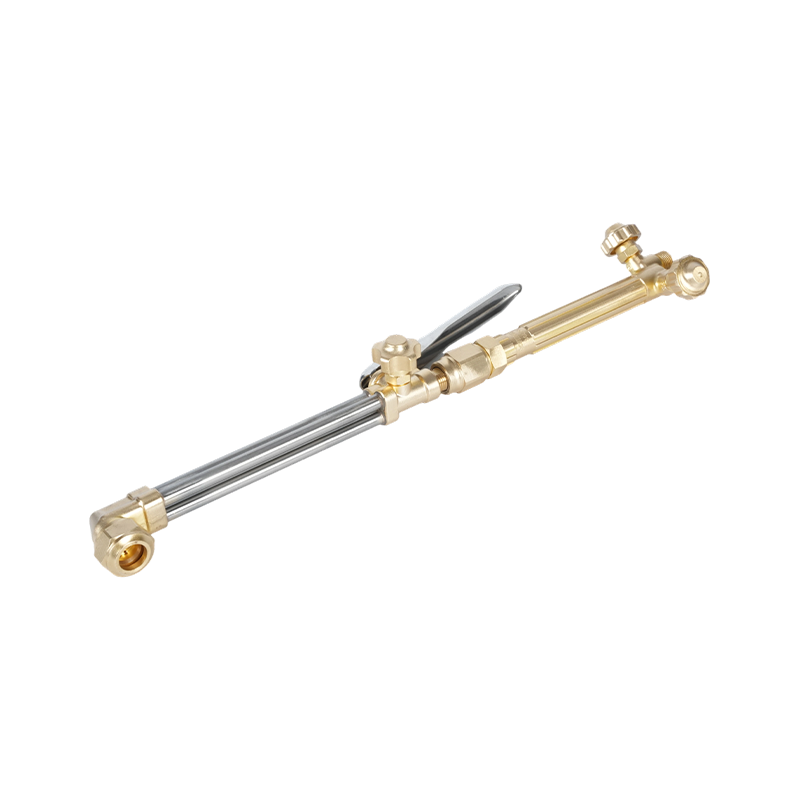
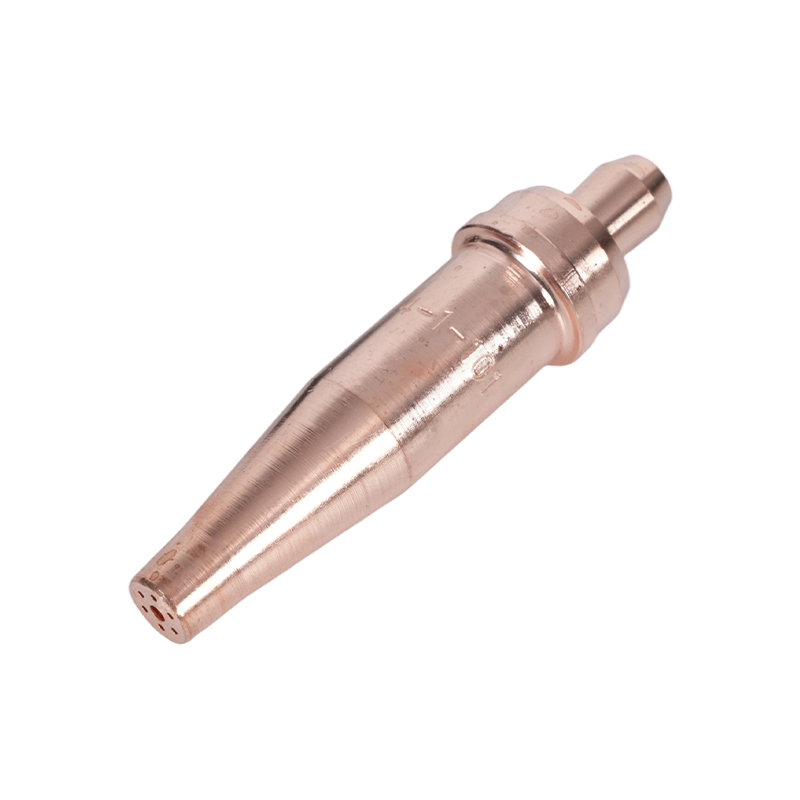
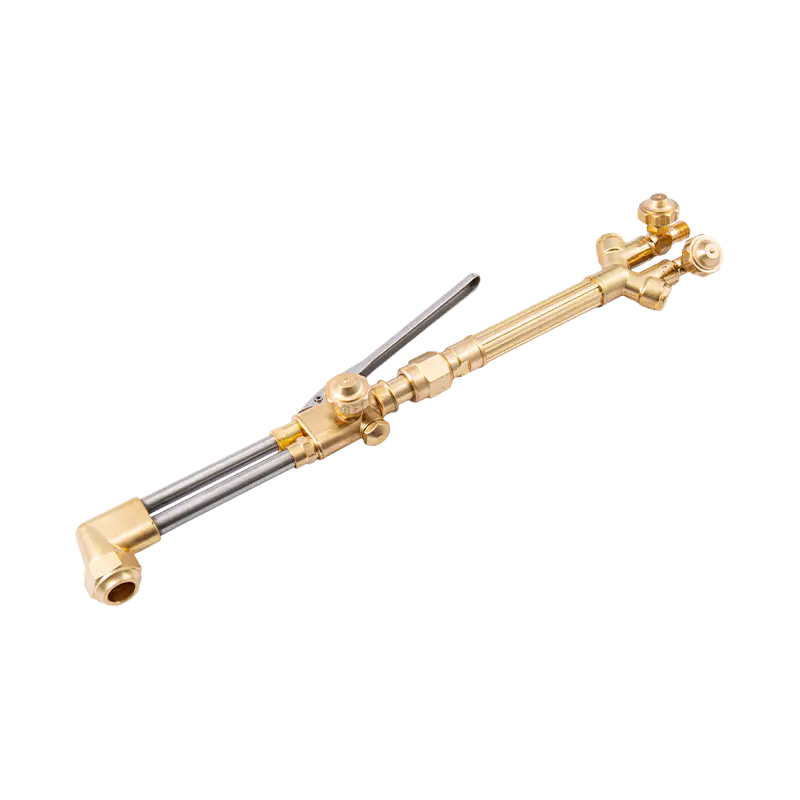
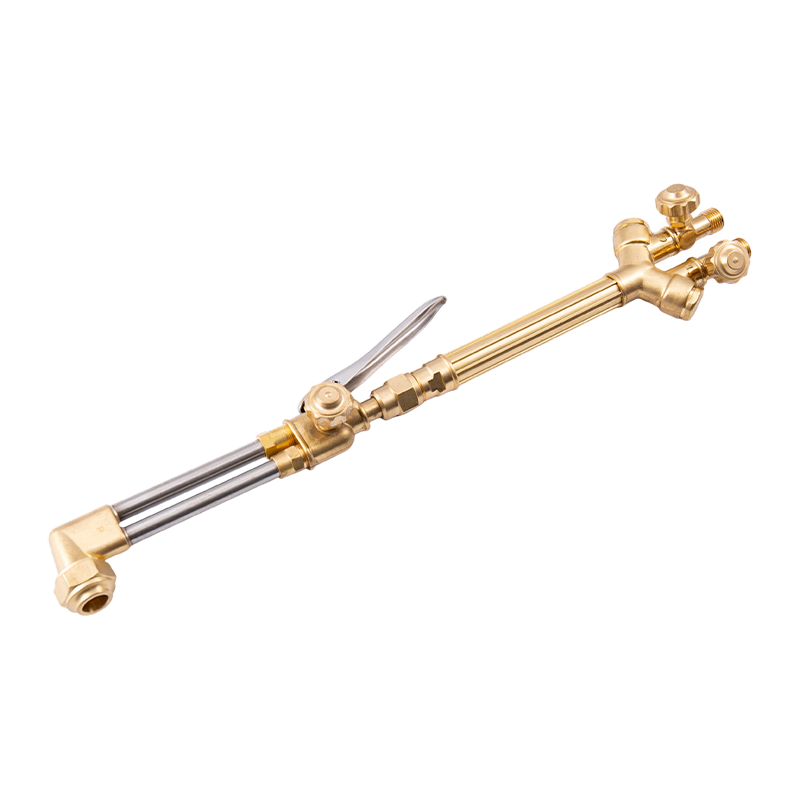
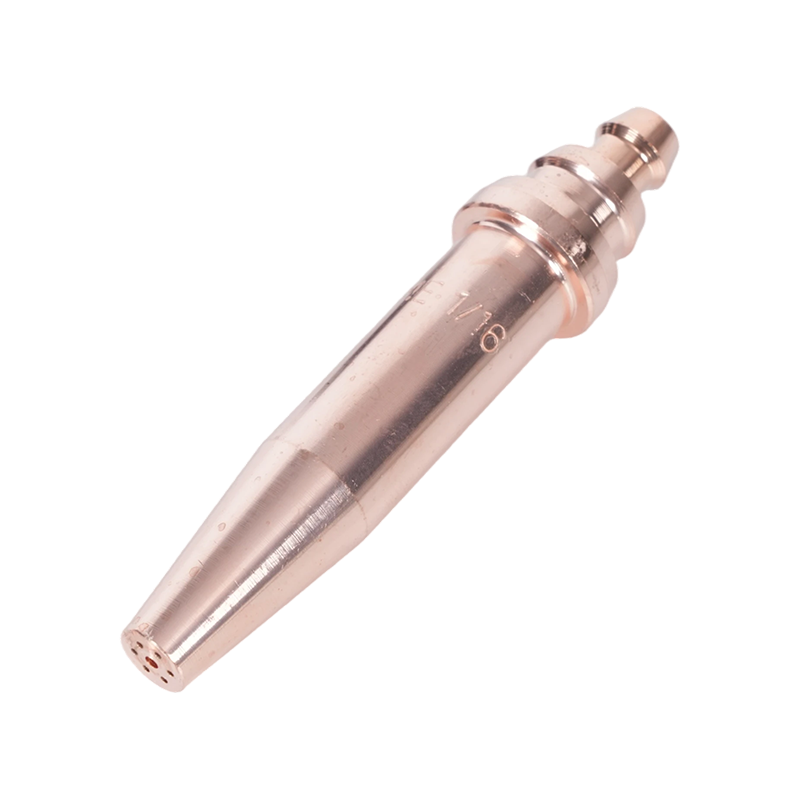
Il design della punta riflette questo: le punte per acetilene utilizzano tipicamente un getto di taglio a orifizio singolo circondato da più porte di preriscaldamento, il tutto integrato in un unico corpo in rame. Le porte di preriscaldamento e il canale dell'ossigeno di taglio sono calibrati specificamente per la velocità di combustione dell'acetilene e la curva di pressione. L'uso di una punta in acetilene con un combustibile a combustione più lenta come il propano produce una fiamma sbilanciata, accumulo di carbonio e prestazioni di taglio imprevedibili. Al contrario, una punta per propano su una configurazione per acetilene non può fornire l'intensità di preriscaldamento di cui è capace il carburante. La mancia corrispondente al carburante non è facoltativa. Per un controllo gamma completa di punte per cannelli da taglio in acetilene coprendo profili standard, per impieghi gravosi e specializzati, la selezione deve sempre essere effettuata in base alla serie del produttore dell'impugnatura della torcia per garantire una sede a tenuta di gas e compatibilità con la pressione nominale.
Un ulteriore fattore esclusivo dell'acetilene: la regola 1/7. Le bombole di acetilene non devono mai essere aspirate ad una velocità superiore a un settimo del contenuto totale della bombola all'ora. Gli ugelli ad alto flusso nei lavori di taglio di grandi dimensioni possono spingere i tassi di prelievo oltre questa soglia, provocando l'ingresso di acetone (lo stabilizzante) nel flusso di gas, un grave pericolo per la sicurezza e l'attrezzatura. La scelta della dimensione dell'ugello è quindi anche una decisione della gestione del cilindro per lavori ad alto rendimento.
Design della punta a pezzo unico o a due pezzi: quale ti serve?
Passando attraverso qualsiasi fornitore di saldature industriali, troverai due distinte costruzioni di punte sullo scaffale. Capire cosa li separa determina quale appartiene alla tua torcia.
A punta in un unico pezzo è ricavato da un'unica billetta di rame. Il canale dell'ossigeno da taglio attraversa il centro; le porte di preriscaldamento lo circondano, tutte fuse nello stesso corpo. Questa costruzione conferisce alla punta tolleranze dimensionali strette: i passaggi del gas sono precisi e coerenti dal momento della produzione. Le punte monopezzo sono lo standard per il lavoro ossiacetilenico poiché l'elevata temperatura della fiamma e la pressione relativamente elevata dell'acetilene si adattano bene alla conduttività termica del rame solido. La punta dissipa il calore in modo efficiente, resiste al ritorno di fiamma e mantiene la calibrazione per molte ore di lavoro se mantenuta correttamente.
A punta in due pezzi è costituito da un guscio esterno in rame e un elemento interno separato, creando una serie di scanalature di fiamma di preriscaldamento tra i due componenti. Questo design è stato sviluppato specificatamente per i combustibili a combustione più lenta (propano, gas naturale, propilene e MAPP) che richiedono un percorso della fiamma di preriscaldamento più lungo e un tempo di miscelazione maggiore prima che il gas esca dalla superficie della punta. Il design scanalato aumenta la superficie di contatto tra gas e ossigeno premiscelato, compensando la minore temperatura della fiamma di questi combustibili estendendo la zona di combustione. Gli ugelli in due pezzi sull'acetilene producono un ritorno di fiamma eccessivo perché il carburante brucia prima che sia necessaria la miscelazione; i puntali monopezzo sul propano fanno morire di fame la fiamma della geometria di miscelazione richiesta.
La regola pratica: se il tuo impianto brucia acetilene, usa punte monopezzo. Se utilizzi propano, gas naturale o propilene attraverso un sistema di ossitaglio, utilizza ugelli in due pezzi progettati per quel carburante. Non dare mai per scontato che gli ugelli siano compatibili con tutti i tipi di carburante, anche se la filettatura e la sede sembrano adattarsi al corpo della torcia.
Dimensione della punta e orifizio: corrispondenti allo spessore del metallo
Il dimensionamento della punta per il taglio ossiacetilenico è regolato da una variabile primaria: lo spessore del metallo da tagliare. Il numero della dimensione, che varia da 000 al minimo a 8 al massimo nella maggior parte dei sistemi dei produttori, corrisponde al diametro dell'orifizio dell'ossigeno da taglio al centro della punta. Questo è il foro da cui fuoriesce il getto di ossigeno ad alta pressione che effettua effettivamente il taglio; le porte di preriscaldamento che lo circondano portano solo l'acciaio alla temperatura di accensione. La dimensione della punta viene sempre selezionata in base al diametro dell'orifizio dell'ossigeno di taglio, non alla dimensione del foro di preriscaldamento.
| Dimensione della punta | Spessore del metallo | Taglio O₂ (PSI) | Acetilene (PSI) | Velocità di viaggio (IPM) |
|---|---|---|---|---|
| 000 | Fino a 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13-19 |
| 3 | 2"–2-1/2" | 40-50 | 4–10 | 10-15 |
| 4 | 3" | 40-50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Varia |
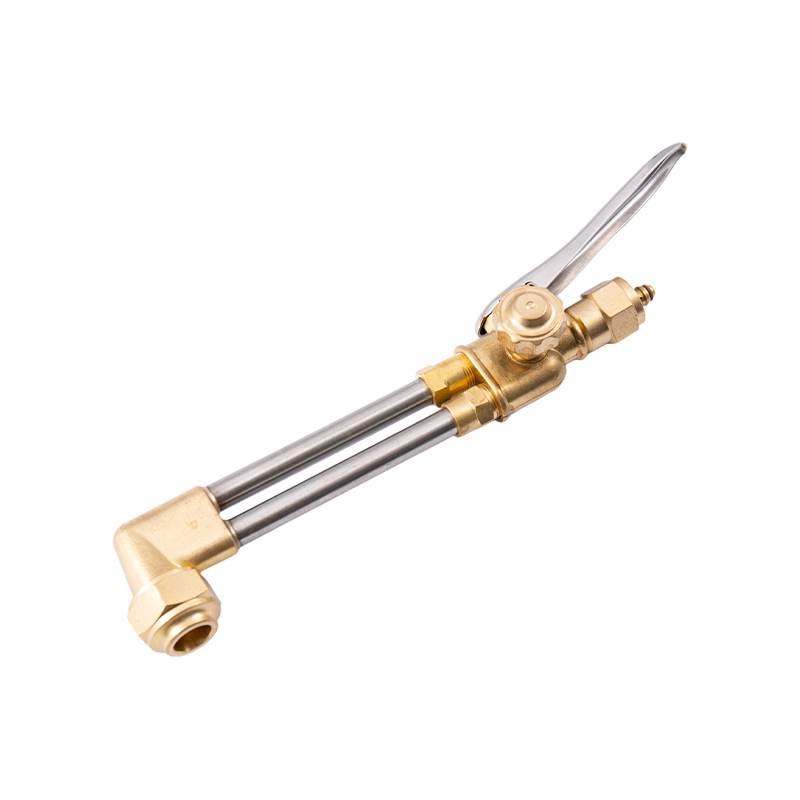
Un punto critico che gli operatori spesso trascurano: il dimensionamento della punta non è standardizzato tra i produttori . Un ugello di misura 2 di una marca può avere un diametro dell'orifizio diverso rispetto a un ugello di misura 2 di un'altra marca. Fai sempre un riferimento incrociato alla tabella dei suggerimenti del produttore della tua torcia invece di dare per scontato l'equivalenza numerica tra i marchi. Per applicazioni strutturali pesanti che richiedono tagli costanti ad alto rendimento, il Punta della torcia manuale in acetilene per impieghi gravosi per tagli impegnativi è progettato con la geometria dell'orifizio e il grado di rame per sostenere il flusso di ossigeno ad alta pressione senza erosione prematura del canale di taglio.
Un errore di dimensionamento da evitare: selezionare una punta sovradimensionata per "ottenere più calore". Una punta troppo grande per il materiale da tagliare fornisce più preriscaldamento del necessario, ossida i bordi del taglio, aumenta il consumo di carburante e aumenta il rischio di ritorno di fiamma quando la velocità ridotta del gas scende al di sotto della velocità di propagazione della fiamma. Il dimensionamento corretto della punta rispetto al materiale è più efficiente e produce un taglio più pulito e più stretto.
Taglio, scriccatura e riscaldamento: spiegazione di tre tipi di punte
Il tipo di punta, separato dalla dimensione della punta, determina l'effetto effettivo della torcia sul metallo. I sistemi ossiacetilenici utilizzano tre configurazioni di punta funzionalmente distinte e la loro confusione produce scarsi risultati e potenziali rischi per la sicurezza.
Consigli per il taglio sono la configurazione standard: un getto di ossigeno con taglio centrale circondato da quattro o sei porte di preriscaldamento disposte simmetricamente attorno ad esso. La fiamma di preriscaldamento porta la superficie dell'acciaio alla temperatura di accensione (circa 870°C / 1.600°F per l'acciaio dolce), a quel punto l'apertura della leva dell'ossigeno da taglio dirige un flusso ad alta pressione che ossida ed espelle il metallo fuso verso il basso attraverso il taglio. Queste punte sono progettate per tagli puliti e passanti nell'acciaio dolce e negli acciai a bassa lega. Non sono adatti per acciaio inossidabile, alluminio o ghisa utilizzando il processo di ossitaglio standard: tali materiali richiedono processi alternativi.
Suggerimenti per la scriccatura utilizzare una geometria dell'orifizio fondamentalmente diversa. Invece di uno stretto getto di taglio circolare, la punta di scriccatura produce un flusso di ossigeno ampio, a forma di ventaglio o allungato, progettato per rimuovere il materiale dalla superficie anziché tagliarla. Ciò crea una scanalatura a forma di U nel metallo di base, utile per rimuovere difetti di saldatura, preparare i giunti per la risaldatura e smussare i bordi delle piastre. Il Punte per scriccatura ossiacetilenica per lavori di asportazione di materiale sono costruiti con la geometria della porta allungata necessaria per mantenere una sgorbia stabile e controllabile alla velocità di spostamento dell'operatore. L'uso di una punta da taglio per la scriccatura produce una scanalatura ruvida e incoerente e danneggia rapidamente la superficie della punta.
Suggerimenti per il riscaldamento eliminare completamente il canale dell'ossigeno di taglio. Emettono solo una fiamma di preriscaldamento di grande volume, senza getto di taglio, rendendoli lo strumento corretto per distensione, piegatura, raddrizzamento, brasatura e preriscaldamento di saldature spesse prima della saldatura ad arco. Il Punte riscaldanti per cannelli ossiacetilenici e propano sono disponibili in più configurazioni di porte per soddisfare la diffusione del calore richiesta per diverse applicazioni di riscaldamento, dal riscaldamento concentrato e ristretto per operazioni di piegatura al riscaldamento ad ampia area per la riduzione dello stress su fabbricazioni di grandi dimensioni.
Impostazioni della pressione in base alla dimensione della punta
Impostare correttamente la pressione del gas è importante quanto selezionare la punta giusta: un'impostazione della pressione sottodimensionata produce un taglio debole e ossidante; un'impostazione sovradimensionata spreca gas, allarga il taglio e può causare turbolenze nel flusso di taglio che irruvidiscono la superficie tagliata.
Il quadro generale: la pressione dell'ossigeno varia in base alla dimensione della punta e allo spessore del materiale, mentre la pressione dell'acetilene rimane entro un intervallo ristretto indipendentemente dalla dimensione della punta. La pressione dell'acetilene non deve mai superare i 15 PSI sul regolatore: al di sopra di tale soglia il gas diventa instabile e il rischio di esplosione aumenta in modo significativo. La maggior parte dei lavori di taglio di produzione utilizza acetilene tra 3 e 10 PSI a seconda della dimensione della punta, con le dimensioni della punta più grandi verso l'estremità superiore.
L’ossigeno opera su un intervallo molto più ampio. Le punte in materiale sottile (000–0) in genere utilizzano ossigeno da taglio da 20–35 PSI; i suggerimenti di fascia media (1–2) usano comunemente 30–45 PSI; le punte di grande diametro per la lavorazione delle piastre (3–5) possono richiedere 40–60 PSI o più. L'ossigeno di preriscaldamento, laddove il design della torcia separa le forniture di ossigeno di preriscaldamento e di taglio, è impostato su un valore inferiore rispetto all'ossigeno di taglio, in genere 3–17 PSI a seconda delle dimensioni della punta. Per il riferimento di pressione autorevole suddiviso per dimensione della punta, diametro dell'orifizio e velocità di taglio, il Tabella delle punte della torcia da taglio Harris che copre la selezione della dimensione della punta, le impostazioni della pressione e il riferimento della qualità di taglio fornisce dati di livello produttore applicabili alla maggior parte delle serie di punte standard.
Impostare sempre la pressione con le valvole della torcia aperte e il flusso del gas, non con le valvole chiuse. Le letture della pressione statica non hanno alcun significato per l'impostazione delle pressioni di esercizio; la pressione di mandata del regolatore scende sotto il flusso e tale pressione di esercizio è ciò che determina la qualità della fiamma sulla punta.
Suggerimento Manutenzione, pulizia e quando sostituire
Una punta contaminata o danneggiata è la causa più comune di scarsa qualità di taglio che gli operatori attribuiscono erroneamente alla pressione del gas o alla tecnica. La manutenzione della punta è semplice ma richiede gli strumenti giusti e una pratica costante.
Accumulo di carbonio nelle porte di preriscaldamento è il problema più frequente. Gli spruzzi derivanti dal processo di taglio, combinati con impostazioni della fiamma leggermente ricche di combustibile, depositano carbonio all'interno delle porte e sulla superficie della punta. Ciò limita il flusso di gas, distorce lo schema della fiamma di preriscaldamento e fa sì che la fiamma si sollevi o si spenga in modo imprevedibile. Pulire le porte di preriscaldamento con un detergente per punte dimensionato in base al diametro della porta, non con una punta da trapano, che rimuove il rame e allarga l'orifizio. Il canale dell'ossigeno da taglio va pulito con un filo liscio che si adatti senza forzare; qualsiasi allargamento dell'orifizio di taglio modifica le caratteristiche di flusso per le quali la punta è stata calibrata.
Condizione della faccia della punta conta allo stesso modo. La superficie di appoggio della punta, nel punto in cui incontra la testa della torcia, deve essere pulita e non danneggiata per una tenuta a tenuta di gas. Una punta che perde sulla sede provoca un comportamento irregolare della fiamma e rappresenta un pericolo di incendio. Se la superficie della punta mostra erosione, vaiolatura o danni da bruciatura dovuti a un evento di ritorno di fiamma, la punta deve essere sostituita anziché riaffilata. La riaffilatura altera la geometria della porta di preriscaldamento e non è consigliata per lavori di taglio di precisione.
Il flashback, ovvero il ritorno della fiamma all'interno del corpo della torcia, è l'evento di sicurezza più grave correlato alla punta. Produce un suono sibilante o stridulo, una fiamma visibile sulla testa della torcia e un rapido surriscaldamento dell'impugnatura. Se si verifica un ritorno di fiamma, chiudere immediatamente entrambe le valvole della torcia, poi le valvole della bombola. Ispezionare l'ugello, il corpo della torcia e i tubi prima di riaccendere. Una misura adeguata Dispositivo di arresto del ritorno di fiamma ossiacetilenico per la protezione della torcia installato agli ingressi della torcia contiene ed estingue un ritorno di fiamma prima che raggiunga i tubi o i cilindri: un componente di sicurezza essenziale su qualsiasi configurazione ossiacetilenica che opera vicino ai limiti di progettazione.