La temperatura prodotta da un cannello da taglio è uno dei numeri più frequentemente citati (e più frequentemente fraintesi) nel taglio con ossitaglio. Le persone chiedono quanto diventa caldo un cannello da taglio, ricevono un numero in migliaia di gradi e presumono che più alto sia sempre meglio. La realtà è più sfumata: la temperatura della fiamma è un fattore nelle prestazioni di taglio, ma non l’unico, e non sempre il più importante. Capire cosa significano effettivamente i numeri della temperatura ti aiuta a selezionare il gas giusto, la punta giusta e la configurazione giusta per il lavoro da svolgere.
Quanto diventa caldo un cannello da taglio?
La fiamma di preriscaldamento di un cannello da taglio (l'anello di fiamma che circonda la punta di taglio prima che venga attivata la leva dell'ossigeno da taglio) raggiunge temperature comprese tra 4.400 °F e 6.000 °F (da circa 2.400 °C a 3.300 °C), a seconda del gas combustibile utilizzato e del rapporto tra ossigeno e carburante nella miscela. Questa gamma copre tutte le comuni configurazioni di ossitaglio, dal propano all'estremità inferiore all'ossiacetilene all'estremità superiore.
La fiamma di preriscaldamento ha uno scopo specifico: portare il metallo di base alla temperatura di accensione, che per l'acciaio al carbonio dolce è di circa 870 °C (1.600 °F). A questa temperatura l'acciaio raggiunge un colore arancione brillante e comincia a presentare scintille sul bordo superficiale. Solo a questo punto il metallo è pronto per il taglio. Quando l'operatore apre la leva dell'ossigeno da taglio, un flusso di ossigeno puro ad alta pressione viene introdotto nell'area preriscaldata e inizia il taglio vero e proprio.
È importante sottolineare che il flusso di ossigeno da taglio stesso non aumenta in modo significativo la temperatura della fiamma . Ciò che fa è avviare e sostenere una reazione chimica tra l'ossigeno e il ferro nell'acciaio. Quella reazione – non la fiamma della torcia – fa il vero lavoro di taglio.
Perché la temperatura della torcia da taglio è solo una parte della storia
La distinzione tra temperatura della fiamma e potenza termica è una distinzione che gli operatori esperti di taglio comprendono, ma che spesso i principianti non riescono a cogliere. La temperatura misura quanto è calda la fiamma al suo interno. La potenza termica, misurata in BTU per piede cubo di gas consumato, misura la quantità di energia termica trasferita dalla fiamma al pezzo in lavorazione nel tempo. Questi sono correlati ma non identici e l'ottimizzazione per uno non ottimizza automaticamente anche per l'altro.
L'acetilene produce la fiamma ossitaglio più calda di qualsiasi gas comunemente disponibile, ma la sua produzione di calore totale (contenuto in BTU) è inferiore a quella del propilene e del propano perché brucia a una velocità più rapida con un volume di carburante inferiore. Una fiamma di propilene brucia a una temperatura leggermente inferiore a quella dell'acetilene, ma il suo cono di fiamma esterno fornisce un contenuto di BTU significativamente maggiore, il che significa che può riscaldare una massa maggiore di acciaio in modo più efficiente per determinate applicazioni, anche se la temperatura di picco è inferiore.
Anche il processo di taglio stesso è fondamentalmente chimico e non termico. Una volta che l’acciaio raggiunge la temperatura di accensione, il flusso di ossigeno da taglio ossida il ferro – essenzialmente bruciandolo – in una reazione esotermica che genera il proprio calore. La fiamma di preriscaldamento della torcia sostiene questa reazione mentre la torcia si muove lungo il taglio, ma l'energia che guida il taglio è in gran parte autosufficiente una volta stabilita. Questo è il motivo per cui un cannello da taglio non si limita a fondere l'acciaio come un saldatore potrebbe aspettarsi: converte chimicamente uno stretto percorso di ferro in ossido di ferro liquido (scoria), che viene espulso dal taglio dalla pressione dell'ossigeno.
Confronto della temperatura del gas combustibile
Quattro gas rappresentano la stragrande maggioranza delle applicazioni di ossitaglio. Le loro caratteristiche di temperatura e potenza termica differiscono in modi che rendono ciascuno più adatto a determinati compiti:
| Gas combustibile | Temperatura di fiamma (con O₂) | Fiamma primaria BTU/ft³ | Migliore applicazione |
|---|---|---|---|
| Acetilene | ~5.600°F (3.100°C) | ~507 BTU/piede³ | Preriscaldamento rapido, acciaio da sottile a medio, taglio di precisione |
| Propilene | ~5.300°F (2.930°C) | ~440 BTU/ft³ (primario); secondario alto | Acciaio spesso, taglio inclinato, taglio rottami, efficienza dei costi |
| Propano | ~4.600 °F (2.540 °C) | ~255 BTU/ft³ (primario) | Riscaldamento dell'acciaio spesso, taglio a bassa velocità, preriscaldamento di grandi parti |
| MAPP / MAP-Pro | ~5.300°F (2.930°C) | Simile al propilene | Riscaldamento di piccoli pezzi, brasatura, taglio sommerso ad alta pressione |
Tieni presente che i valori BTU variano in base alla fonte e al metodo di misurazione. I valori sopra riportati riflettono il rilascio di calore primario (cono interno), che è il valore più rilevante per la velocità di preriscaldamento. Il contenuto di BTU della fiamma secondaria (cono esterno) è un fattore aggiuntivo, particolarmente significativo per il propilene, che fornisce più del doppio della produzione di BTU della fiamma secondaria dell'acetilene.

Acetilene: la fiamma più calda, il preriscaldamento più veloce
L'ossiacetilene produce la temperatura di fiamma più alta tra tutti i comuni gas da taglio: circa 3.100 °C (5.600 °F) con un rapporto ossigeno/combustibile di 1:1. Ciò si traduce direttamente in tempi di preriscaldamento più rapidi, che sono importanti negli ambienti di produzione in cui il tempo di ciclo ridotto influisce sulla produttività. Per lavori di precisione su supporti più sottili, il cono interno concentrato dell'acetilene fornisce calore mirato con una diffusione minima, riducendo le zone influenzate dal calore sulle parti in cui la precisione dimensionale è fondamentale.
L'acetilene ha due limitazioni significative. Innanzitutto, non deve mai essere utilizzato a pressioni superiori a 15 PSI: al di sopra di questa soglia, il gas diventa instabile e può decomporsi in modo esplosivo senza una fonte di accensione. Questo limite di pressione limita la portata massima ottenibile, che a sua volta limita la velocità di taglio su lamiere molto spesse. In secondo luogo, la maggiore tendenza al ritorno di fiamma dell'acetilene rispetto ai gas alternativi significa che i dispositivi di arresto del ritorno di fiamma non sono opzionali: sono un requisito di sicurezza per qualsiasi configurazione ossiacetilenica. Il gas è inoltre disponibile solo in bombole con una capacità massima di circa 400 piedi cubi, il che rende più costoso mantenere la fornitura per operazioni di taglio ad alto volume.
Propano e propilene: temperatura più bassa, BTU più alta
Il propano brucia a circa 4.600 ° F (2.540 ° C) con l'ossigeno - significativamente più freddo dell'acetilene - ma il suo elevato contenuto di BTU della fiamma secondaria lo rende efficace per riscaldare grandi masse di acciaio e tagliare lamiere spesse a velocità inferiori. Il tempo di preriscaldamento più lungo richiesto è un compromesso accettato nelle applicazioni in cui la qualità del taglio su sezioni pesanti conta più della velocità del ciclo. Il propano è ampiamente disponibile, può essere fornito sfuso o tramite tubazioni ed è sostanzialmente meno costoso dell’acetilene per unità di calore erogato.
Il propilene occupa una posizione intermedia: la sua temperatura di fiamma di circa 5.300 °F (2.930 °C) è vicina a quella dell'acetilene, ma il suo contenuto totale di BTU – combinando fiamma primaria e secondaria – è circa il doppio di quello dell'acetilene per piede cubo di gas. Questa combinazione rende il propilene la scelta preferita per il taglio di acciaio spesso, il taglio inclinato, la lavorazione dei rottami e le applicazioni di spruzzatura a fiamma. Inoltre è circa il 50% meno costoso dell'acetilene, 20 volte più stabile (con una tendenza al ritorno di fiamma molto bassa) e una bombola di propilene da 100 libbre può sostituire circa cinque grandi bombole di acetilene nell'uso tipico di taglio. Per le operazioni che attualmente utilizzano l'acetilene per il taglio generale e desiderano ridurre i costi del gas senza una significativa perdita di prestazioni, il propilene è l'alternativa più diretta.
Sia il propano che il propilene richiedono punte della torcia in stile iniettore anziché le punte a pressione uguale utilizzate con l'acetilene. L'uso del tipo di ugello sbagliato per il gas in uso peggiora la qualità del taglio e può creare rischi per la sicurezza: la scelta dell'ugello deve corrispondere al gas combustibile.
In che modo la punta tagliente influisce sull'erogazione del calore
La punta da taglio è il componente che traduce la pressione e il flusso del gas in un efficace flusso di fiamma di preriscaldamento e di ossigeno da taglio. Il suo design (il numero, le dimensioni e l'angolo degli orifizi di preriscaldamento e il diametro del foro centrale dell'ossigeno da taglio) determina il modo in cui la temperatura della fiamma viene trasmessa al pezzo in lavorazione nella pratica, indipendentemente da ciò di cui è teoricamente capace il gas stesso.
Un ugello troppo piccolo per l'applicazione limita il flusso di ossigeno e prolunga il tempo di preriscaldamento oltre quanto richiesto dalla temperatura del gas. Una punta troppo grande per il materiale sottile diffonde il calore su un'area più ampia del necessario, aumentando la distorsione e riducendo la qualità del taglio. Le punte usurate o danneggiate, con orifizi allargati o deformati a causa di cicli termici ripetuti o di pulizia inadeguata, producono una fiamma irregolare che non può sostenere una temperatura di accensione costante lungo il percorso di taglio, causando bordi ruvidi e punti non tagliati indipendentemente da quanto calda teoricamente brucia la fiamma.
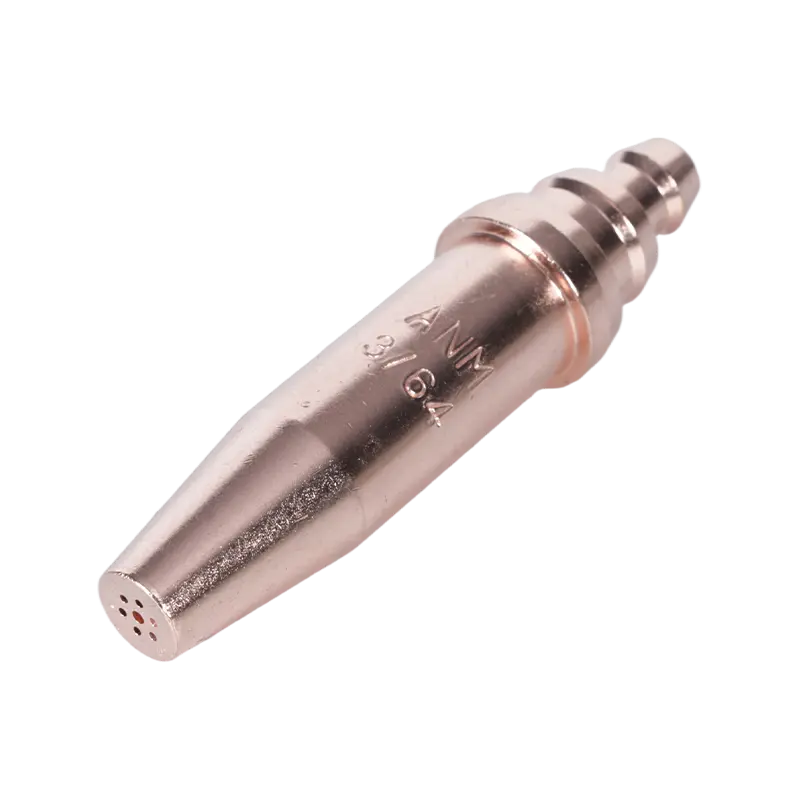
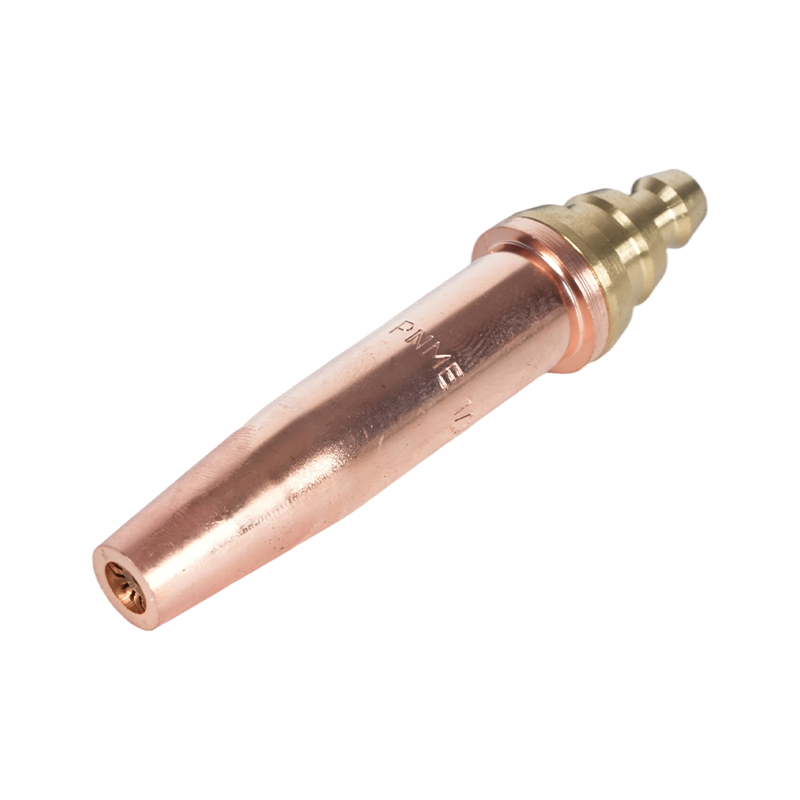
Anche il materiale della punta è importante: le punte prodotte secondo precise tolleranze dell'orifizio mantengono caratteristiche di flusso costanti per tutta la loro durata di servizio, mentre le punte di qualità inferiore possono presentare variazioni dimensionali che producono risultati incoerenti fin dal primo utilizzo. Punte per cannelli da taglio in acetilene progettate per il taglio ossitaglio ad alta temperatura sono progettati con la geometria dell'orifizio e le specifiche del materiale richieste dalle esigenze di pressione e temperatura dell'ossiacetilene. Per le configurazioni a propano e carburante alternativo, Punte per cannelli da taglio a propano per configurazioni di combustibili alternativi ad alto BTU utilizzare il design in stile iniettore necessario ai gas alternativi a pressione inferiore per ottenere una corretta miscelazione carburante-ossigeno sulla punta.

Gestione della temperatura per tagli sicuri e puliti
Il funzionamento di un cannello da taglio all'intervallo di temperatura corretto è tanto una questione di sicurezza quanto una questione di prestazioni. Il surriscaldamento del corpo della torcia, attraverso un ritorno di fiamma eccessivo (una breve fiamma che ritorna nella punta) o un ritorno di fiamma (una fiamma che ritorna nel tubo o nel regolatore), può danneggiare l'attrezzatura e creare gravi pericoli.
Il ritorno di fiamma solitamente deriva dal contatto della punta con il pezzo da lavorare, da pressioni del gas errate o da un orifizio della punta sporco o danneggiato. La fiamma si spegne con uno schiocco secco e può essere riaccesa. Il flashback è più serio: la fiamma ritorna indietro oltre la punta nel corpo della torcia e nel tubo, producendo un sibilo o uno stridore e potenzialmente raggiungendo la fornitura di gas. Le moderne configurazioni della torcia affrontano questo rischio con dispositivi antiritorno di fiamma: dispositivi installati tra il tubo e il corpo della torcia (o regolatore) che contengono una valvola di ritegno e un interruttore termico per arrestare il flusso di gas inverso prima che possa raggiungere le bombole. Dispositivi di protezione dal ritorno di fiamma per un funzionamento sicuro del cannello da taglio sono un componente di sicurezza obbligatorio per qualsiasi sistema di ossitaglio (non un accessorio opzionale) e devono essere ispezionati regolarmente per eventuali danni o blocchi.
La gestione della temperatura durante il taglio prevede anche il mantenimento della corretta distanza torcia-lamiera. Troppo vicini e gli spruzzi contaminano l'orifizio della punta e possono causare ritorni di fiamma; troppo lontano e la fiamma di preriscaldamento perde efficacia, prolungando il tempo di preriscaldamento e riducendo la qualità del taglio. La distanza corretta varia in base alla dimensione dell'ugello e al tipo di gas ed è specificata nei dati del produttore della punta per ciascun numero di punta.
Scegliere la configurazione giusta per le vostre esigenze di temperatura
La domanda pratica non è "quale gas brucia più caldo?" ma "quale combinazione di gas e ugello fornisce il calore giusto al mio materiale e alla mia applicazione specifici in modo efficiente e sicuro?" La risposta dipende dallo spessore dell'acciaio, dalla qualità di taglio richiesta, dal volume di produzione e dalla disponibilità di gas.
Per l'acciaio da sottile a medio (fino a circa 1 pollice) dove la qualità del taglio e la velocità sono priorità, l'ossiacetilene con una punta in acetilene abbinata è la scelta standard. Per il taglio di lamiere spesse, la lavorazione di rottami o operazioni con volumi elevati in cui il costo del gas è un fattore significativo, il propilene con la punta dell'iniettore corretta offre prestazioni vicine all'acetilene a costi operativi notevolmente inferiori. Per l'uso occasionale o per i siti in cui la fornitura di acetilene è impraticabile, il propano fornisce un'alternativa affidabile con prestazioni adeguate per la maggior parte delle attività di taglio strutturale.
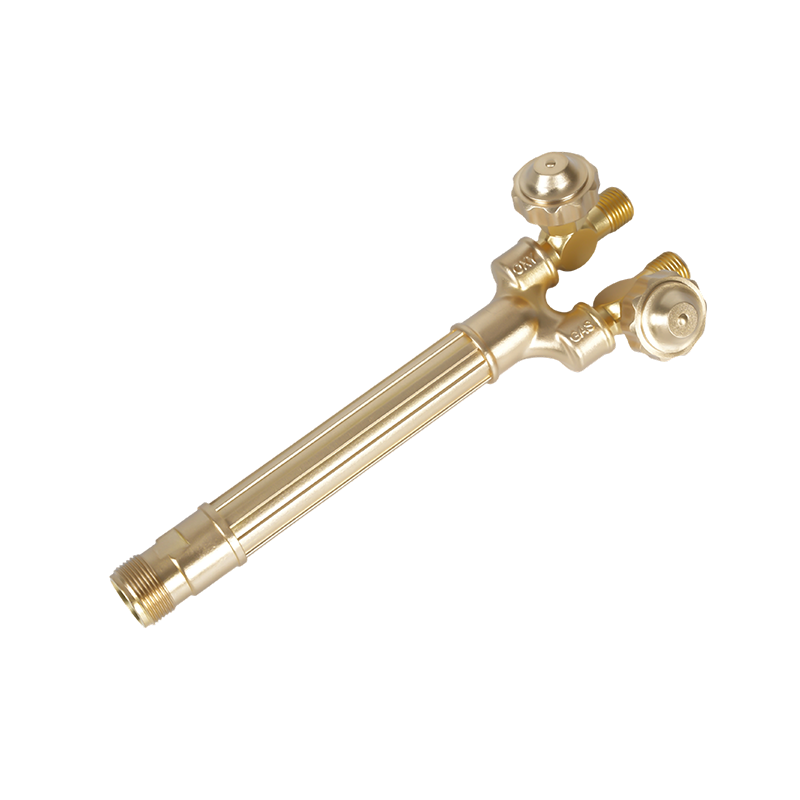
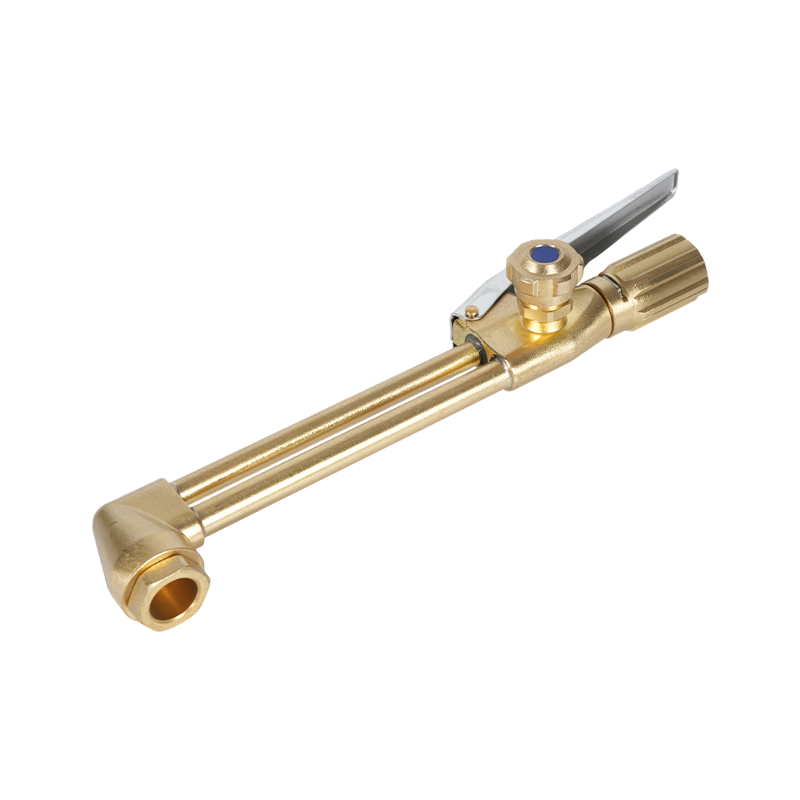
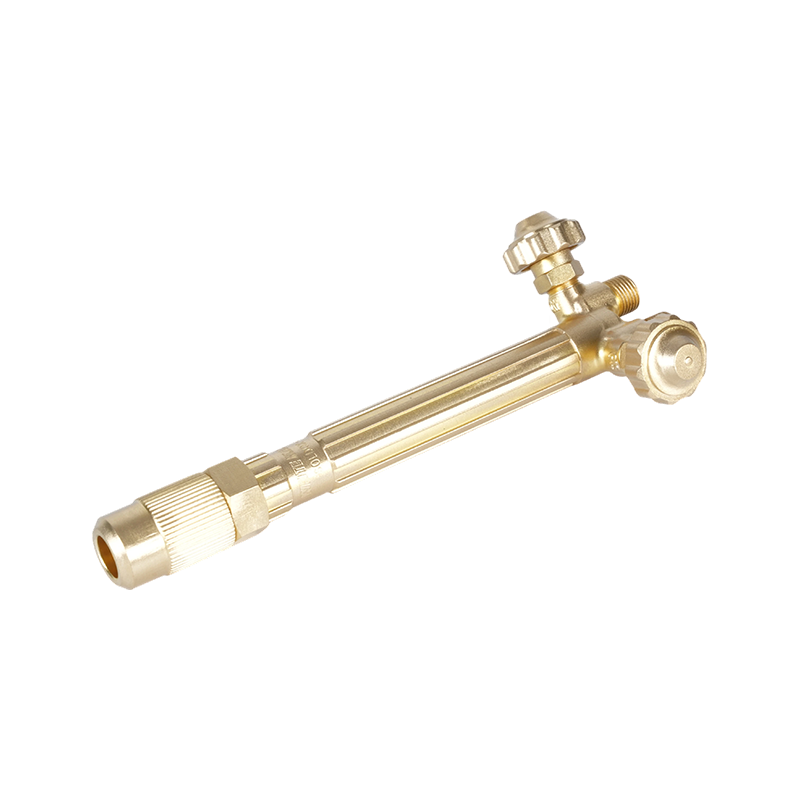
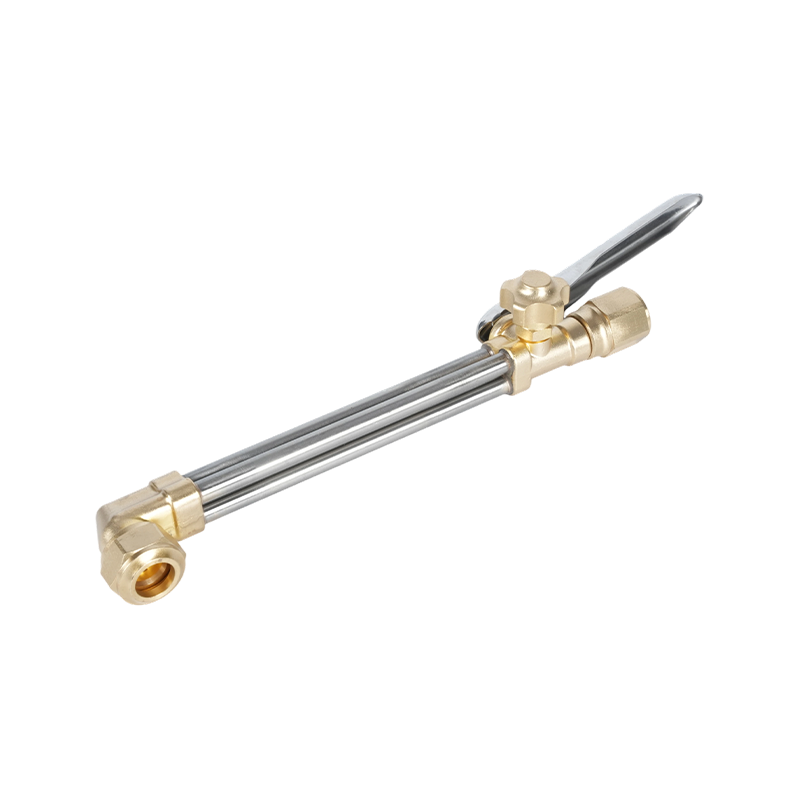
Qualunque sia la combinazione di gas e ugello selezionata, l'impugnatura della torcia, l'accessorio di taglio e i regolatori devono essere compatibili con quel gas e adeguati alle pressioni coinvolte. Kit completi di cannelli da taglio per configurazioni di ossitaglio fornire componenti abbinati (impugnatura, accessorio, punte e tubi flessibili) progettati per funzionare insieme alle pressioni e alle portate corrette per un determinato tipo di gas. Per gli operatori che dispongono già di una maniglia per torcia e necessitano di aggiungere funzionalità di taglio, accessori da taglio compatibili con i principali sistemi di impugnatura della torcia consentire l'aggiunta della funzione di taglio senza sostituire l'intera configurazione, a condizione che l'accessorio sia classificato per il gas combustibile in uso.