Cosa fa un ugello di saldatura e perché è importante
Ogni saldatura o taglio inizia con una fiamma o un arco, ma nessuno dei due può funzionare in modo affidabile senza un ugello che diriga ciò che lo circonda. L'ugello è il punto finale attraverso il quale il gas di protezione, il gas combustibile o l'ossigeno escono dal corpo della torcia e raggiungono la zona di lavoro. Il suo lavoro sembra semplice. In pratica, determina tutto, dalla porosità della saldatura alla qualità del bordo di taglio, alla frequenza con cui ti fermi per pulire gli schizzi dall'attrezzatura.
Nei processi di saldatura ad arco con protezione di gas come MIG/GMAW, l'ugello crea un involucro protettivo di gas di protezione attorno al bagno di saldatura, impedendo all'ossigeno e all'azoto atmosferici di contaminare il metallo fuso. Senza un'adeguata copertura del gas, la saldatura si ossida, appaiono porosità e le proprietà meccaniche diminuiscono. Nel taglio e nella saldatura con ossitaglio, l'ugello controlla la geometria della fiamma stessa, determinando il rapporto tra la fiamma di preriscaldamento e il flusso di ossigeno di taglio e la diffusione del calore sul pezzo.
Un ugello usurato, intasato o di dimensioni errate non solo riduce la qualità, ma moltiplica i costi dei materiali di consumo e i tempi di fermo. L'accumulo di spruzzi limita il flusso di gas, causando turbolenze che minano la copertura della schermatura. Un foro dell'ugello troppo piccolo per l'applicazione aumenta la contropressione, interrompendo la fiamma o l'arco. Comprendere l'ugello significa, in pratica, comprendere la metà di ciò che controlla la stabilità del processo.
Tipi di ugelli per processo di saldatura
Gli ugelli non sono intercambiabili tra i processi. Il punto di partenza corretto per la selezione di qualsiasi ugello è l'identificazione del processo di saldatura o taglio utilizzato: ognuno ha geometria dell'ugello, requisiti di materiale e funzione diversi.
Ugelli MIG/GMAW sono consumabili cilindrici o sagomati che si fissano alla parte anteriore della pistola MIG e circondano la punta di contatto. La loro funzione principale è dirigere il gas di protezione, in genere miscele ricche di argon o CO₂, sul bagno di saldatura. Sono disponibili con attacchi slip-on e filettati. Gli ugelli slip-on si montano e rimuovono più velocemente, il che è importante sulle linee ad alta produzione; gli ugelli filettati forniscono una tenuta al gas più sicura e hanno meno probabilità di allentarsi in caso di vibrazioni. Entrambi i modelli sono disponibili in costruzioni standard e per carichi pesanti, quest'ultima caratterizzata da pareti più spesse e isolanti classificati per applicazioni da 400–600 A.
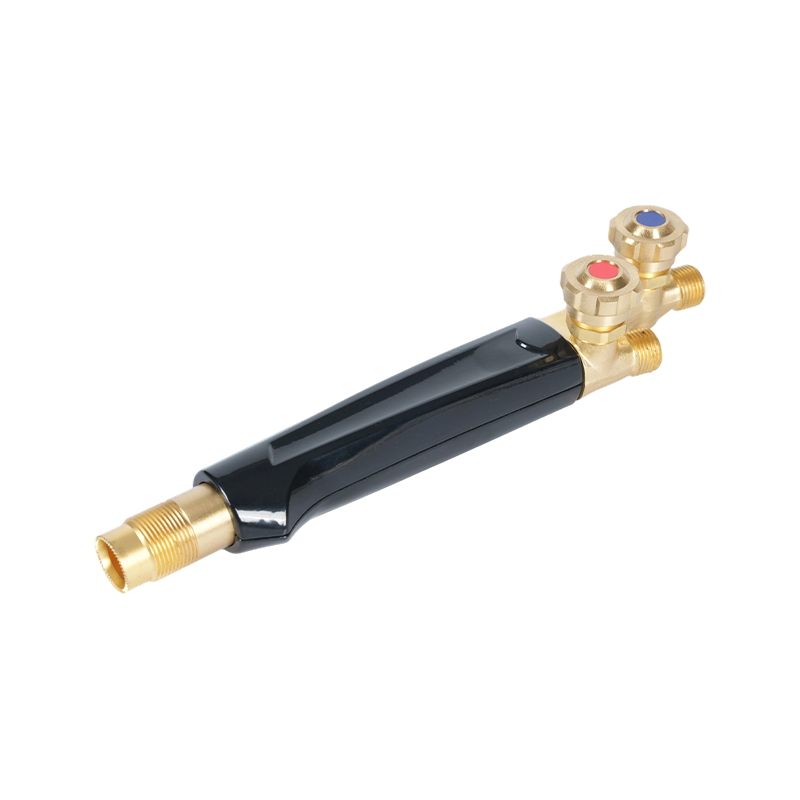
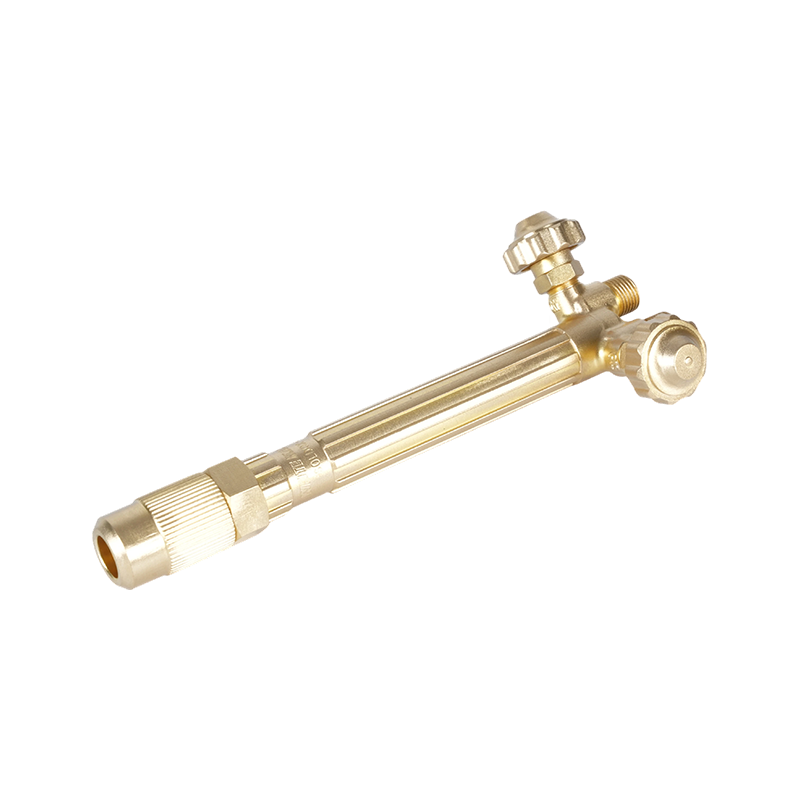
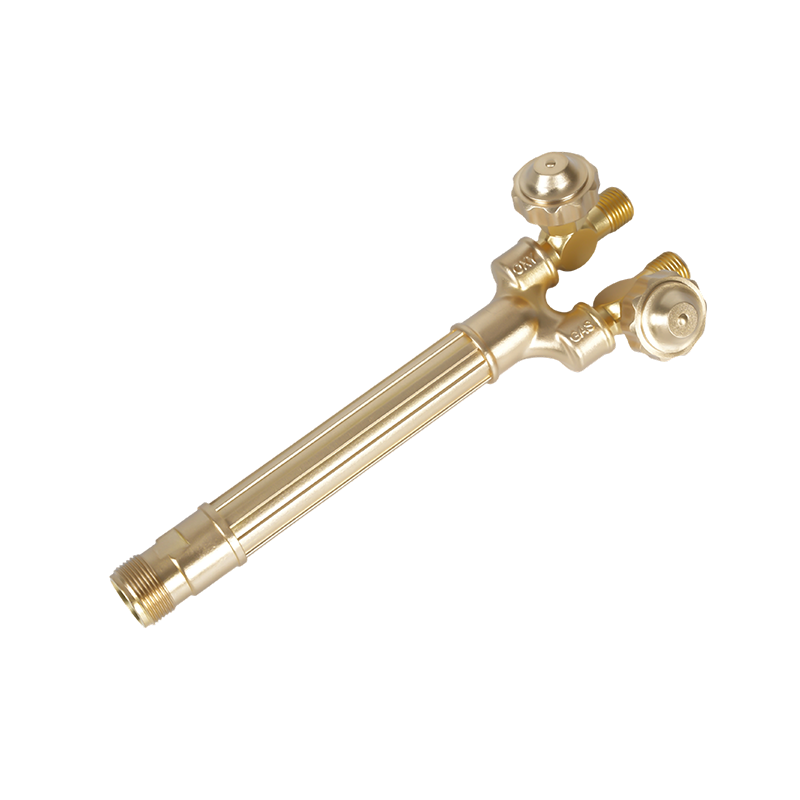
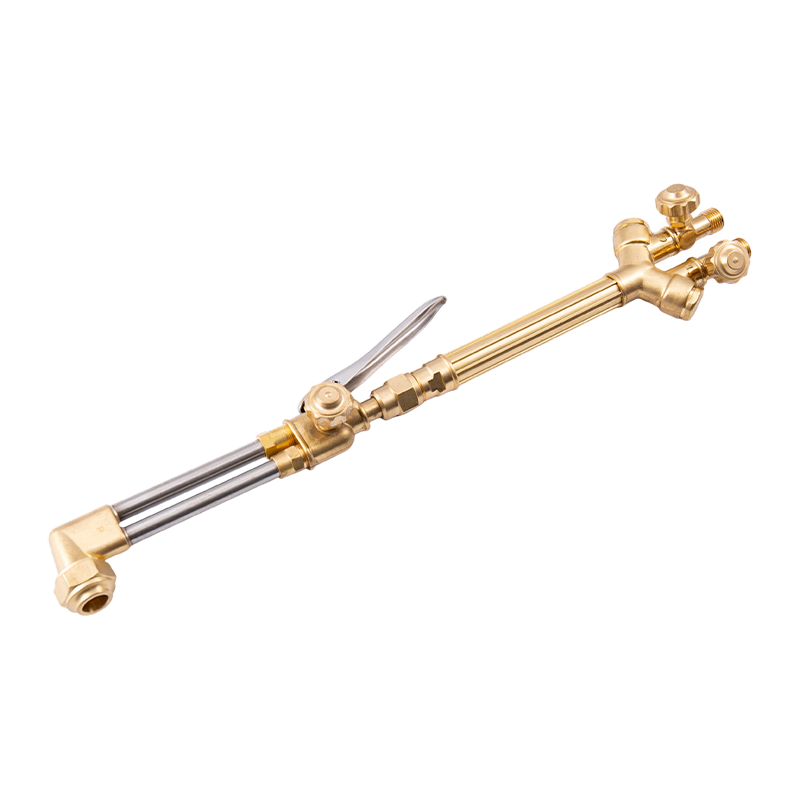
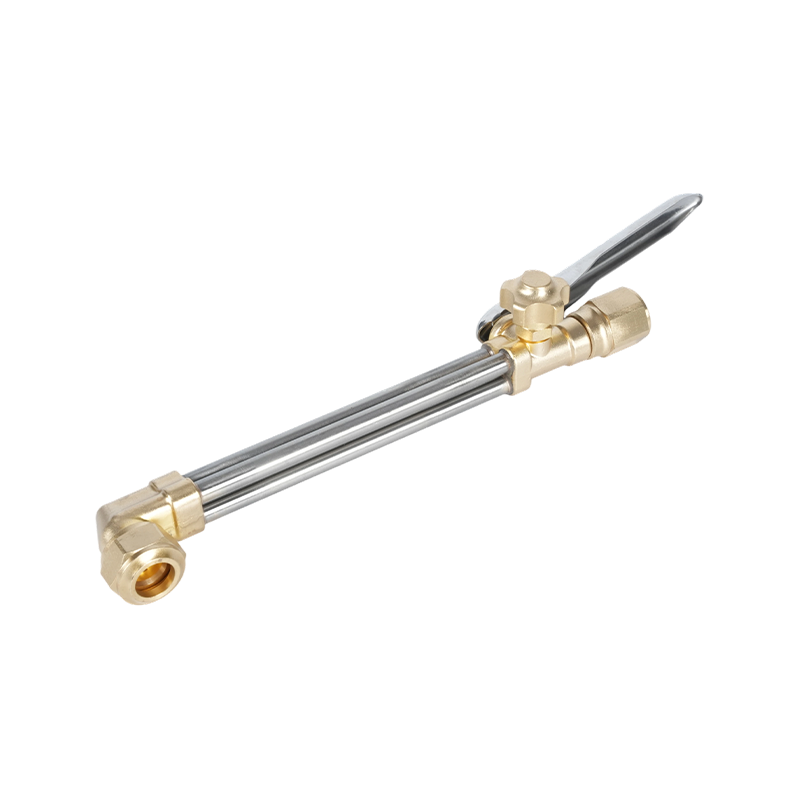
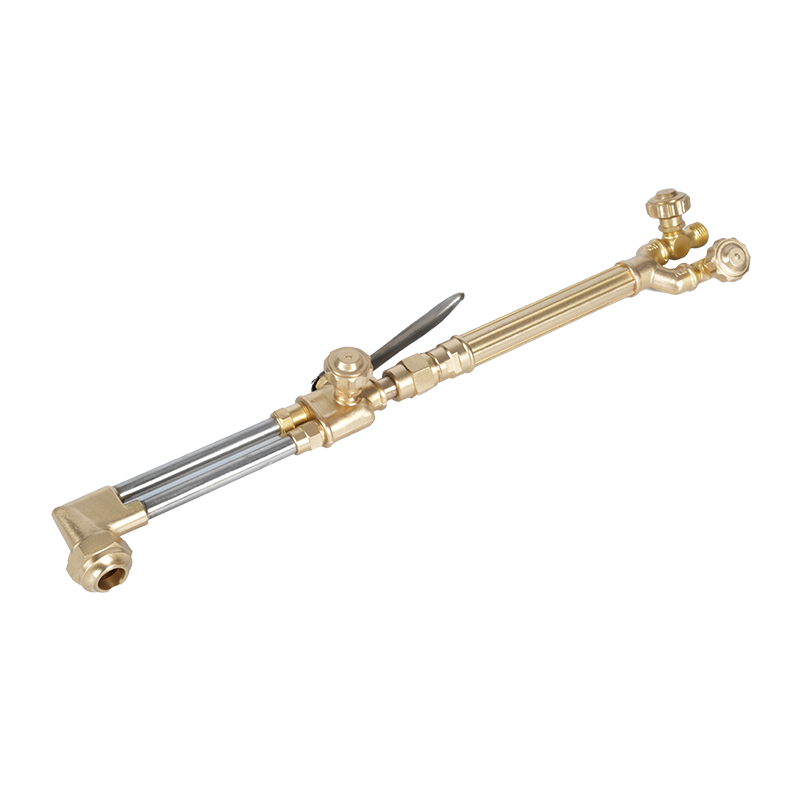
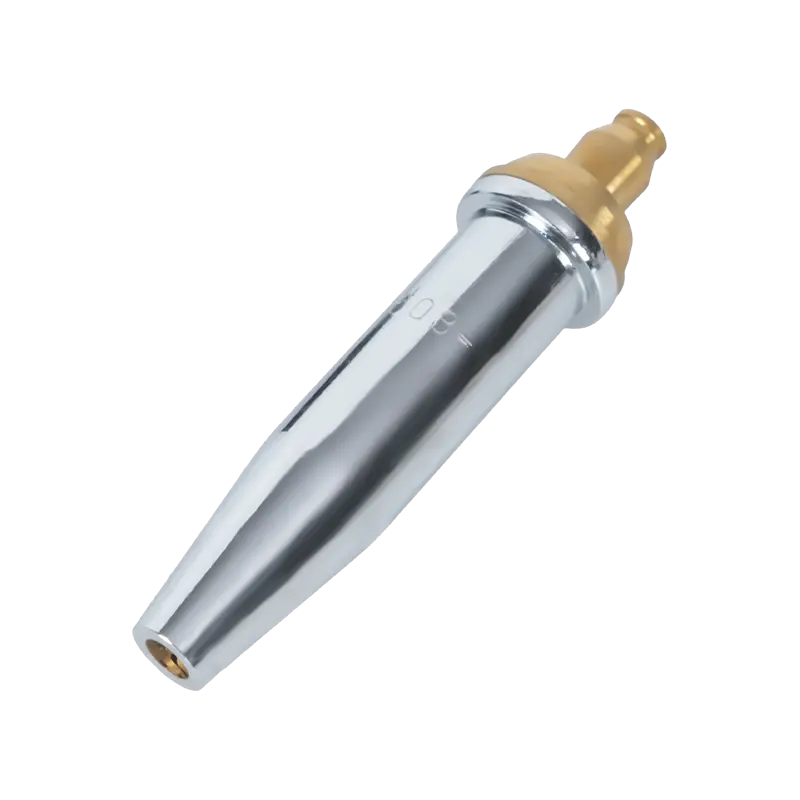
Ugelli per ossitaglio e saldatura - spesso chiamate punte da taglio o punte da cannello - funzionano in modo diverso. Invece di proteggere il bagno di saldatura, mescolano e dirigono il gas combustibile (acetilene o propano) e l'ossigeno per produrre una fiamma precisa ad alta temperatura. Le punte da taglio hanno un orifizio centrale per l'ossigeno ad alta pressione circondato da porte di preriscaldamento della fiamma; la fiamma di preriscaldamento porta l'acciaio alla temperatura di accensione, quindi il getto di ossigeno da taglio ossida ed espelle il materiale fuso. Punte per cannelli da taglio in acetilene per applicazioni con ossitaglio forniscono la fiamma più calda di qualsiasi comune gas combustibile (circa 3.500°C), rendendoli la prima scelta per il taglio di acciaio più spesso e per applicazioni che richiedono un preriscaldamento rapido. Punte per cannelli da taglio a propano progettate per un'erogazione stabile della fiamma funzionano a una temperatura della fiamma più bassa ma offrono un involucro termico più ampio e uniforme, particolarmente efficace per riscaldare, piegare e tagliare sezioni più sottili dove una fiamma concentrata di acetilene causerebbe distorsioni localizzate. Per applicazioni focalizzate esclusivamente sul calore piuttosto che sul taglio, punte riscaldanti per una distribuzione controllata della fiamma sono dotati di più porte di preriscaldamento disposte per distribuire il calore uniformemente su una superficie più ampia, senza il canale centrale dell'ossigeno che taglia.
Ugelli TIG/GTAW (chiamati anche tazze di gas o corpi di pinza) dirigono il gas di protezione argon attorno all'elettrodo di tungsteno. Sono generalmente realizzati in configurazioni di ceramica di allumina, vetro o lenti a gas. A differenza degli ugelli MIG, le ventose TIG non entrano in contatto con il pezzo da lavorare e vengono scelte principalmente in base al diametro del tungsteno, all'accesso al giunto e alla necessità di un flusso di gas laminare o diffuso. I gruppi di lenti per gas, che utilizzano un inserto in rete per creare una colonna di gas più laminare, sono preferiti per lavori di precisione e saldature fuori posizione dove una schermatura coerente è fondamentale.

Spiegazione delle forme degli ugelli e delle dimensioni dei fori
All'interno di ciascuna categoria di processo, la geometria degli ugelli ha un effetto diretto sulla copertura del gas, sull'accessibilità dei giunti e sull'eliminazione degli spruzzi. Per la saldatura MIG, quattro forme coprono la maggior parte delle applicazioni:
- Cilindrico (diritto): Un foro a diametro costante dalla base alla punta. Offre il massimo volume di flusso di gas ed è la scelta standard per saldature piane o orizzontali senza restrizioni di accesso. Le dimensioni del foro variano da ⅜" a ⅞" (circa 10–22 mm) e, come regola generale, il diametro del foro dovrebbe aumentare con l'amperaggio: fori più grandi supportano portate di gas più elevate necessarie per coprire bagni di saldatura più ampi e più caldi.
- Forma della bottiglia (collo di bottiglia): Scende fino a un diametro esterno più piccolo vicino all'estremità di lavoro. Il profilo ridotto migliora la visibilità e l'accesso alle articolazioni ristrette. Particolarmente adatto per la saldatura automatizzata e robotizzata poiché la punta stretta libera più facilmente gli impianti e può essere pulita in modo più efficiente dalle stazioni di alesatura della torcia.
- Cono corto e lungo: Una rastremazione graduale dalla base verso la punta. Buon accesso comune con migliore copertura del gas rispetto alla forma a bottiglia. Per la saldatura dei tubi e le giunzioni angolari sono preferibili i coni lunghi; le conicità corte bilanciano l'accessibilità con l'efficienza del flusso di gas per la fabbricazione generale.
- Conico: Un profilo più ampio e svasato verso l'esterno sulla punta. Massimizza l'area di copertura del gas: utile per bagni di saldatura più ampi, apporti di calore più elevati e durante la saldatura di metalli zincati che producono spruzzi grandi ed esplosivi. La bocca più ampia rende inoltre più efficace l'alesatura con una stazione di pulizia della torcia nelle configurazioni robotizzate.
Per le punte per ossitaglio, la geometria del foro determina la forma del flusso di ossigeno da taglio e lo schema di preriscaldamento. I numeri delle dimensioni della punta corrispondono allo spessore del materiale da tagliare: numeri più grandi indicano orifizi di ossigeno più grandi e tassi di consumo di gas più elevati, adatti per acciaio più spesso. Secondo il Specifiche AWS per i gas di protezione della saldatura e relative classificazioni , la composizione del gas e la portata sono parametri standardizzati, il che significa che la geometria del foro dell'ugello deve essere adattata al tipo di gas e alla pressione in uso, non selezionata isolatamente.
Guida ai materiali: opzioni in ottone, rame e placcato
Il materiale dell'ugello determina due aspetti: la resistenza agli spruzzi e la gestione termica. Queste due proprietà spesso vanno in direzioni opposte a seconda dell’applicazione, motivo per cui nessun singolo materiale domina tutti i casi d’uso.
Ottone offre una migliore resistenza agli spruzzi rispetto al rame nudo in applicazioni a basso amperaggio (100–300 A). Gli schizzi non aderiscono così facilmente alle superfici in ottone, il che significa intervalli più lunghi tra la pulizia. Tuttavia, l'ottone ha un punto di rammollimento inferiore rispetto al rame: ad amperaggi più elevati o tempi di accensione prolungati, un ugello in ottone può deformarsi sotto calore prolungato, rendendolo inadatto per lavori pesanti. Se utilizzato come inserto all'interno di un corpo in rame, l'ottone aiuta a mantenere il diametro interno dell'ugello nel tempo, prolungando la durata in applicazioni a calore moderato.
Rame conduce il calore in modo più efficace rispetto all'ottone, il che lo rende la scelta migliore per lavori prolungati ad alto calore (oltre 300 A) e per cicli di saldatura più lunghi. Gli ugelli in rame assorbono e dissipano il calore più velocemente, riducendo il rischio di distorsione termica. Gli ugelli in rame per impieghi gravosi, con pareti e isolanti più spessi, sono lo standard per applicazioni da 400–600 A nella fabbricazione strutturale e nella saldatura di lamiere pesanti. Per le punte per ossitaglio, il rame o le leghe di rame di alta qualità sono il materiale standard proprio per la loro capacità di resistere alle temperature estreme della fiamma di taglio senza deformare o erodere la geometria dell'orifizio.
Nichelato e cromato Gli ugelli combinano un nucleo in rame con un rivestimento superficiale che è più resistente all'adesione degli spruzzi rispetto al rame nudo o all'ottone. La placcatura fornisce anche alcuni vantaggi in termini di isolamento termico. La loro applicazione principale è nella saldatura robotizzata e automatizzata, dove cicli di saldatura lunghi e ininterrotti sono di routine e la riduzione al minimo dei tempi di inattività per la pulizia ha un impatto diretto sulla produttività. La maggiore durata giustifica i costi iniziali più elevati in ambienti di produzione ad alto volume.
Ceramica gli ugelli rappresentano una categoria più recente, utilizzata principalmente nella saldatura TIG e in alcune applicazioni MIG specializzate. La loro superficie non conduttiva impedisce agli schizzi di creare ponti elettrici dall'ugello alla punta di contatto, una modalità di guasto che provoca un flusso di corrente attraverso l'ugello e un rapido degrado. Le ventose TIG in ceramica resistono inoltre al contatto diretto con i pezzi caldi senza sciogliersi, rendendole utili per la saldatura in scanalature strette.

Tre passaggi per scegliere l'ugello giusto
La selezione diventa semplice quando segue una sequenza fissa anziché cercare di valutare tutte le variabili simultaneamente.
Passaggio 1: identificare il processo e i suoi parametri operativi. Determinare se l'applicazione è MIG/GMAW, ossitaglio, riscaldamento con ossitaglio o TIG. Per i processi ad arco, stabilire l'intervallo di amperaggio operativo. Per i processi ossitaglio, identificare il gas combustibile (acetilene o propano) e lo spessore del materiale da tagliare o riscaldare. Questi parametri restringono immediatamente il campo: un'applicazione MIG da 150 A richiede un ugello standard in ottone o rame; un ciclo MIG robotico da 500 A richiede un ugello in rame placcato per impieghi gravosi; un'applicazione di taglio del propano su una piastra da 20 mm richiede una punta per propano dimensionata per quello spessore del materiale. Abbina i tuoi suggerimenti a quelli corretti regolatori di pressione del gas per completare la configurazione della torcia è altrettanto importante: l'ugello può funzionare come previsto solo quando la pressione del gas rientra costantemente nell'intervallo consigliato per quella dimensione di ugello.
Fase 2 – Valutare l’accessibilità congiunta. Un ugello cilindrico dritto può raggiungere il giunto senza incrostare il pezzo o l'attrezzatura? Se è così, usalo: i fori più grandi massimizzano la copertura del gas e riducono al minimo l'accumulo di spruzzi. Se il giunto si trova in un angolo stretto, in una scanalatura profonda o in una saldatura interna di un tubo, passare a un collo di bottiglia o a un profilo conico. Utilizzare il diametro esterno più piccolo che fornisca comunque una copertura di gas adeguata per le dimensioni del bagno di saldatura, non il più piccolo che si adatti fisicamente. Il sottodimensionamento del foro dell'ugello sacrifica la qualità della schermatura; il sovradimensionamento del diametro esterno crea problemi di gioco.
Passaggio 3: abbinare il materiale alla richiesta termica. Per lavori a ciclo breve e con amperaggio inferiore, l'ottone offre una buona resistenza agli spruzzi a un costo inferiore. Per lavori prolungati ad alto calore o ad alto amperaggio, passare al rame. Per le applicazioni automatizzate o robotiche che eseguono cicli quasi continui, gli ugelli placcati riducono la frequenza di manutenzione abbastanza da compensare la differenza di costo. Per le applicazioni con ossitaglio, utilizzare sempre punte in rame o leghe di rame: le punte in ottone possono fratturarsi sotto lo shock termico di un getto di ossigeno ad alta pressione, un rischio per la sicurezza tanto quanto per le prestazioni.
Manutenzione, pulizia e sostituzione
Un ugello che è stato pulito e mantenuto correttamente durerà più a lungo di un nuovo ugello che è stato ampiamente trascurato. La modalità di guasto per quasi tutti gli ugelli è la stessa: gli schizzi si accumulano nel foro interno, limitano il flusso di gas e creano turbolenze che minano la copertura della schermatura. La qualità della saldatura peggiora prima che l'ugello si guasti visibilmente, il che significa che spesso il danno viene fatto prima che il saldatore riconosca il problema.
La misura preventiva più efficace è il composto antispruzzo (un gel o uno spray) applicato al foro dell'ugello prima di iniziare una sessione di saldatura. L'anti-spruzzi impedisce agli spruzzi di aderire alla superficie dell'ugello, facilitando la rimozione di eventuali accumuli durante o dopo la saldatura. Non fare affidamento sull'antispruzzo come sostituto della pulizia periodica; utilizzarlo come ausilio per la manutenzione che prolunga l'intervallo tra le pulizie.
Quando è necessaria la pulizia, utilizzare una pinza alesatrice per ugelli o una stazione di pulizia della torcia per rimuovere meccanicamente gli schizzi. Non utilizzare un cacciavite o un altro strumento appuntito che possa rigare la superficie del foro: una superficie interna ruvida accelera l'adesione futura degli spruzzi e può alterare la geometria del flusso di gas interno. Per le punte per ossitaglio, pulire le porte dell'orifizio con un detergente per punte della dimensione corretta; un pulitore per punta sovradimensionato allarga l'orifizio, il che compromette permanentemente la fiamma o la qualità del taglio e significa che la punta deve essere sostituita.
Sostituire un ugello MIG quando il foro mostra una distorsione visibile, quando l'isolante è rotto o mancante o quando degli schizzi si accumulano tra l'ugello e la punta di contatto dopo la pulizia. Per le punte da taglio per ossitaglio, sostituirle quando l'allargamento dell'orifizio provoca una fiamma morbida o irregolare che non può essere corretta mediante pulizia, o quando la superficie di appoggio è danneggiata e non sigilla più adeguatamente contro l'accessorio da taglio. Far funzionare un ugello o una punta usurati non fa risparmiare denaro: la perdita di qualità, la rilavorazione e lo spreco di gas dovuti a una scarsa schermatura o a una fiamma degradata costano più del materiale di consumo stesso.