Un saldatore prende una torcia con una punta di misura 2, l'accende, imposta quella che sembra una fiamma neutra e termina comunque il turno con un bordo tagliato che necessita di molatura e un cordone che si incrina lungo la punta. Le pressioni erano conformi al manuale, la piastra era pulita e nulla sul manometro sembrava sbagliato. Ciò che andava alla deriva era la stessa fiamma ossiacetilenica, un po' troppo nell'ossigeno o un po' troppo nell'acetilene.
La versione breve: la fiamma è definita dal rapporto ossigeno/acetilene sulla punta, non solo dai valori del regolatore. Da questo rapporto escono tre fiamme, neutra, cementante e ossidante, e ognuna porta una temperatura diversa, una chimica diversa nel metallo fuso e una serie diversa di lavori che svolge bene. Impara a leggere i coni e la maggior parte dei difetti di taglio e saldatura verranno diagnosticati prima del primo passaggio.
Perché il rapporto conta più della lettura del manometro
L'acetilene bruciato in ossigeno puro raggiunge circa 3.200-3.500 °C (5.790-6.330 °F), più caldo del propano, del propilene o del gas naturale nella stessa torcia. Quel numero nel titolo vale solo per un rapporto vicino a 1:1. Alimenta più acetilene e la fiamma si raffredda leggermente mentre nel cono interno cresce una piuma di carbonio incombusto. Alimenta più ossigeno e il cono si accorcia, la fiamma diventa più dura e l'ossigeno libero inizia ad attaccare l'acciaio.
Un manometro del regolatore mostra ciò che è disponibile all'ingresso, non ciò che arriva all'orifizio. La lunghezza del tubo, la dimensione dell'ugello e un ugello parzialmente bloccato sono tutti fattori che modificano l'erogazione. Ecco perché ogni procedimento sonoro si conclude con la stessa istruzione: regolarsi visivamente, alla torcia, con la fiamma accesa e giocando sul lavoro.
Le tre fiamme ossiacetileniche una accanto all'altra
| Fiamma | Ossigeno in acetilene | Quello che vedi | Lavoro tipico | Rischio se applicato erroneamente |
|---|---|---|---|---|
| Neutro | Circa 1:1 | Due coni nettamente definiti, cono interno bianco-blu brillante, senza piuma | Taglio e saldatura di acciaio dolce, brasatura con disossidante, riscaldamento generale | Basso rischio; leggera ossidazione sull'alluminio |
| Carburazione | Ricco di acetilene, da 0,8 a 0,9:1 circa | Tre zone: cono interno, piuma biancastra, involucro esterno; potrebbe fare fuliggine | Alluminio, leghe di nichel, riparazione della ghisa, riporti duri, acciaio ad alto tenore di carbonio | Raccolta del carbonio, fuliggine nel taglio, saldature sensibili alle crepe |
| Ossidante | Ricco di ossigeno, circa 1,2:1 o più | Cono interno corto, acuto, più chiaro, sibilo più forte, involucro più piccolo | Ottone e bronzo, scriccatura, scordonatura, qualche taglio veloce | Decarburazione, elementi di lega bruciati, saldature porose, bordi di taglio larghi e ruvidi |
Considera la colonna centrale come punto di partenza. Due operatori possono impostare lo stesso rapporto nominale e continuare a vedere lunghezze del cono diverse, poiché l'usura della punta e la purezza del gas spostano il confine visibile. I coni, non i numeri, sono il vero strumento.
Fiamma neutra: la linea di base da padroneggiare per prima
Apri l'acetilene, accendilo, quindi aggiungi ossigeno finché la piuma non svanisce e rimangono due coni puliti: un cono interno brillante e un involucro esterno più chiaro. Nessun sibilo, nessuna fuliggine, nessuna schiaritura sulla punta. Questo è neutrale.
È la fiamma a cui si ricorre perché non aggiunge carbonio né lo spoglia. Il taglio dell'acciaio dolce, la maggior parte delle saldature per fusione, la brasatura con flusso e il riscaldamento in generale si adattano perfettamente a questa soluzione. Per il taglio, il valore predefinito neutro è neutro. Una fiamma leggermente ossidante taglia più velocemente, ma le pareti del taglio risultano più ruvide e il bordo si indurisce, il che costa tempo in fase di lavorazione.
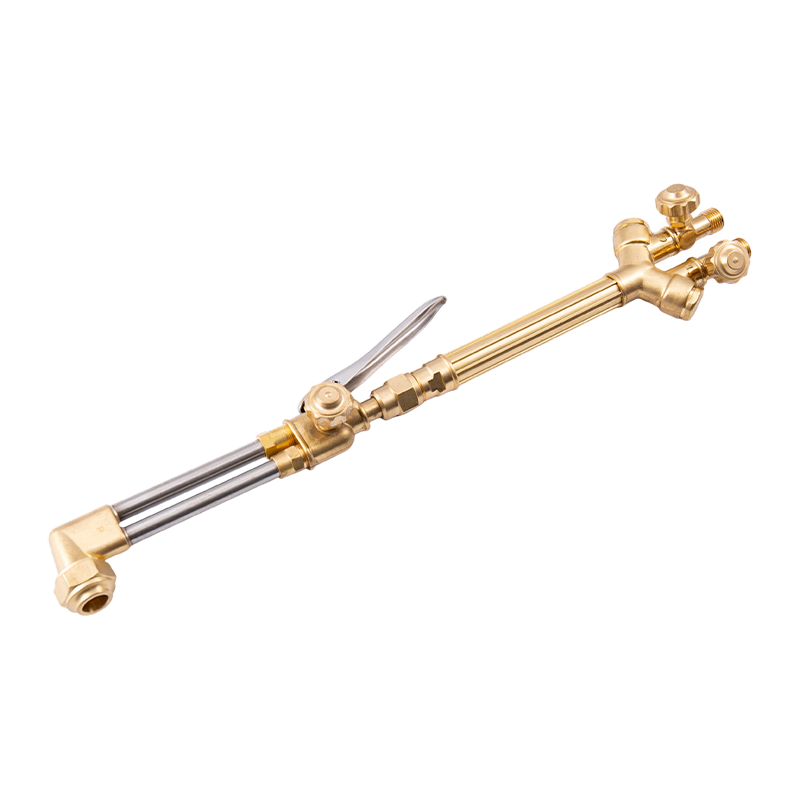
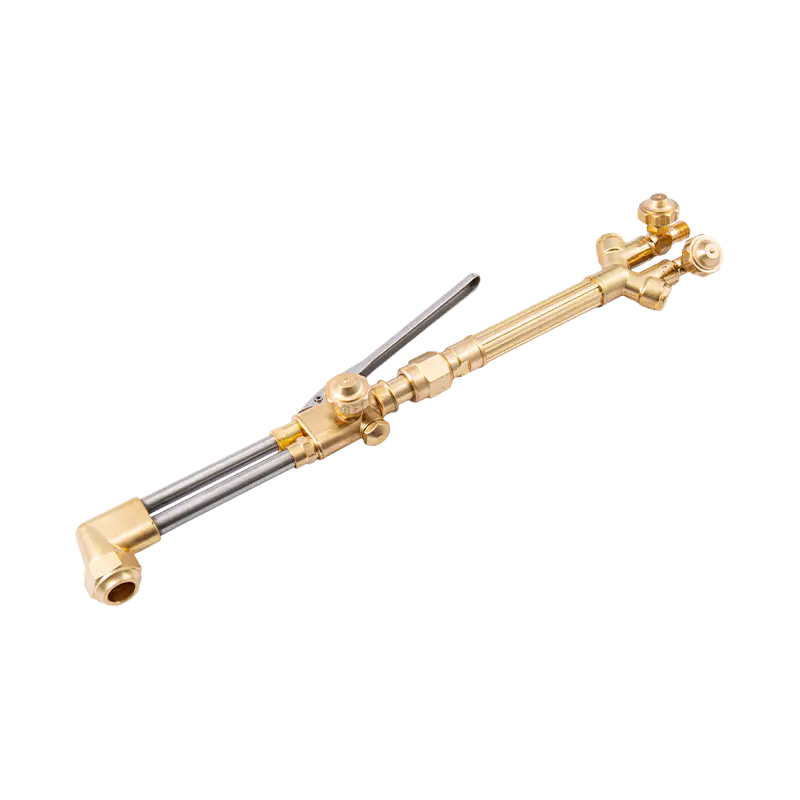
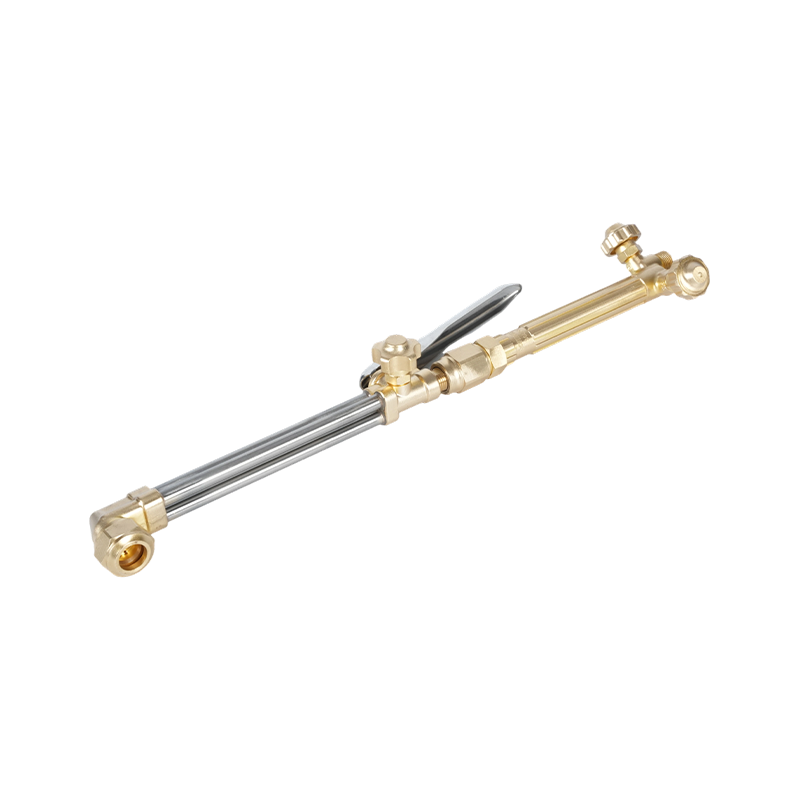
L'attaccamento conta tanto quanto l'ambientazione. Un accessorio di taglio in due pezzi come l'A212 gestisce piastre da pochi millimetri fino a sezioni pesanti su un'unica impugnatura, mantenendo il rapporto coerente tra operatori e turni.
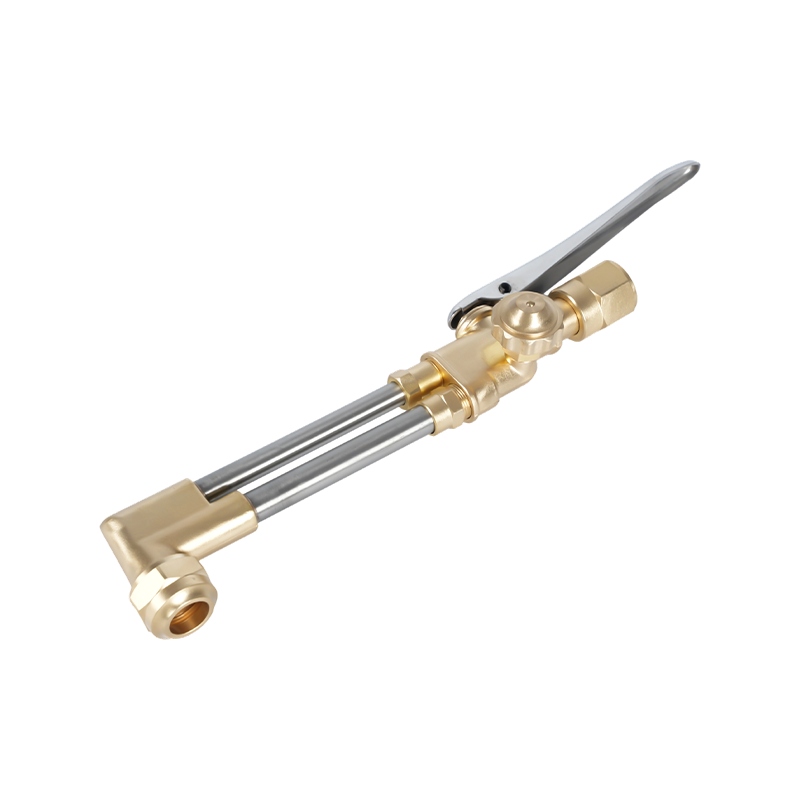 A212 Accessorio da taglio per impieghi gravosi per ossiacetilene e propano Il corpo in ottone forgiato e le valvole in acciaio inossidabile garantiscono durata nel taglio di lamiere pesanti fino a 200 mm, con prestazioni costanti tra operatori e turni. Visualizza il prodotto →
Se la faccia tagliata mostra una linea di trascinamento stretta e pulita e un bordo superiore affilato, la fiamma era quasi neutra. I bordi frastagliati e la bava pesante di solito indicano che la fiamma era sbagliata prima che lo fosse la velocità di viaggio.
Fiamma di carburazione: acetilene extra, massima cura
Apri l'acetilene una frazione oltre l'ossigeno e appare una terza zona, una piuma biancastra situata tra il cono interno e l'involucro esterno. Quella piuma è carbonio incombusto e fa due cose contemporaneamente: abbassa il potenziale di ossigeno nella piscina e deposita carbonio sul metallo.
Utilizzato deliberatamente, è la scelta giusta per alluminio, nichel e leghe ad alto contenuto di nichel, riparazioni e riporti duri della ghisa, dove un'atmosfera leggermente riducente protegge il bagno di fusione. Sugli acciai ad alto tenore di carbonio e per utensili, una piuma corta compensa la combustione del carbonio durante la saldatura.
La trappola è applicarlo all’acciaio a basso tenore di carbonio perché sembra più delicato. L'assorbimento del carbonio indurisce la saldatura e la rende più sensibile alle crepe, mentre la fuliggine rimasta nel taglio provoca una fusione incompleta al passaggio successivo. Mantenere la piuma corta, non più lunga di circa una volta e mezza il cono interno, e pulire il pezzo in lavorazione se appare fuliggine.
Fiamma ossidante: corta, tagliente e facile a strafare
Se si aggiunge troppo ossigeno, il cono interno si accorcia e si affina, la nota aumenta e l'involucro esterno si ritira. Molti operatori creano questa fiamma per sbaglio quando aprono l'ossigeno troppo presto o impostano pressioni al di sopra del grafico della punta.
Appositamente è adatto all'ottone e al bronzo, dove un'atmosfera ossidante sopprime i fumi di zinco, e alla scriccatura e alla scordonatura dove è richiesto un calore aggressivo. Sull'acciaio è corrosivo. Il carbonio brucia dallo strato superficiale, gli elementi leganti si ossidano e il risultato è una saldatura porosa con scorie intrappolate sotto i bordi. Una pelle grigia granulare sulla faccia tagliata e un taglio più largo di quanto previsto dal grafico sono entrambi segni che la miscela è andata troppo oltre.
Impostazione, lettura e spegnimento della fiamma
- Ispezionare la punta: orifizio rotondo, sede pulita, O-ring intatti. Pulire con un detergente per punte adeguato, mai con una punta da trapano.
- Impostare le pressioni del regolatore in base alla tabella degli ugelli del produttore della torcia, mantenendo l'acetilene a un valore pari o inferiore a 1 bar (circa 15 psi).
- Spurgare entrambe le linee per un secondo o due per eliminare l'aria e il gas viziato.
- Aprire la valvola della torcia dell'acetilene di circa un quarto di giro e accendere con un percussore, non con un accendino.
- Aggiungi ossigeno finché la piuma non scompare, quindi perfeziona su un pezzo di scarto dello stesso acciaio.
- Adattarsi al lavoro: una piuma corta per lavori di cementazione, un cono più corto per lavori di ossidazione.
- Spegnere prima l'acetilene, poi l'ossigeno, quindi spurgare le linee e chiudere le valvole delle bombole.
Due abitudini impediscono la maggior parte delle sorprese. Innanzitutto ricontrollare la fiamma dopo ogni cambio di punta o ricollegamento del tubo, perché la portata cambia. In secondo luogo, tieni a portata di mano un tagliando di prova del materiale reale; una fiamma che sembra perfetta all'aria aperta può leggere in modo molto diverso rispetto a una piastra dissipatrice di calore.
Hardware che mantiene la fiamma ripetibile
La fiamma è stabile tanto quanto le parti che la alimentano. Una sede della punta usurata attira l'aria oltre la filettatura, un O-ring rigonfio cambia la miscela tra i passaggi e una punta e un attacco non corrispondenti modificano il rapporto per chiunque prenda in mano la torcia. Su un banco di produzione, tale variazione si manifesta come una larghezza di taglio incoerente molto prima che qualcuno sospetti la presenza di gas.
Le punte dell'acetilene sono dimensionate in base all'orifizio e al servizio. Una serie per uso generale come la 1101 copre gli spessori di lamiera più comuni utilizzati nelle officine di fabbricazione e riparazione, mentre le serie per carichi pesanti sono adatte a sezioni più spesse e tagli continui più lunghi.
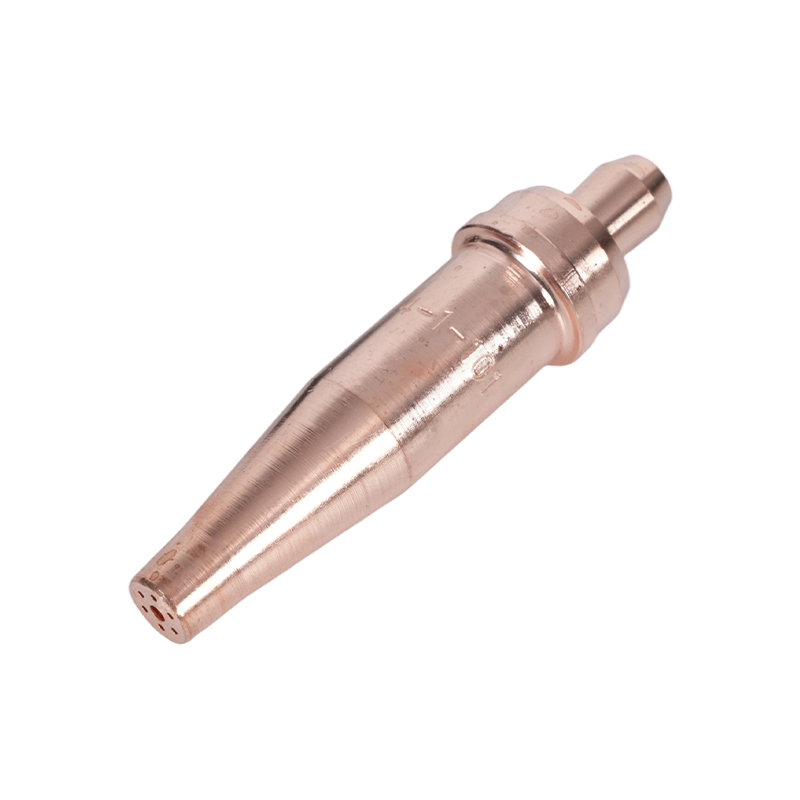 Punte per cannello in acetilene serie 1-101 per taglio da 5–200 mm Copre piastre da 5–200 mm con lunghezza 76 mm e si adatta alle torce A217, A218, A219, A246, A212 e A800 per lavori di fabbricazione e riparazione. Visualizza il prodotto →
I materiali di consumo meritano la stessa attenzione del corpo torcia. La scelta della dimensione giusta, il posizionamento in squadra e la sostituzione al primo segno di scheggiatura vengono trattati in modo più approfondito in questa guida selezione e manutenzione delle punte del cannello da taglio , che vale la pena leggere insieme al grafico dei suggerimenti.
Per gli acquirenti che specificano i kit in un'officina, il controllo pratico è l'uniformità: stessa interfaccia della maniglia, stessa serie di accessori, stessa numerazione delle punte, in modo che l'impostazione della fiamma registrata su un banco possa essere riprodotta su un altro.
Punti di sicurezza che modificano il comportamento della fiamma
Il flashback è la modalità di guasto che conta di più ed è un problema di fiamma piuttosto che un problema di gas. Un fronte di fiamma che risale lungo il tubo trasforma un piccolo errore in un evento cilindrico. Le valvole di non ritorno rallentano l'inversione del gas ma non fermano il fronte di fiamma; solo un adeguato dispositivo di arresto lo fa. Montarli all'uscita del regolatore e, ove la valutazione del rischio lo richieda, anche all'ingresso della torcia.
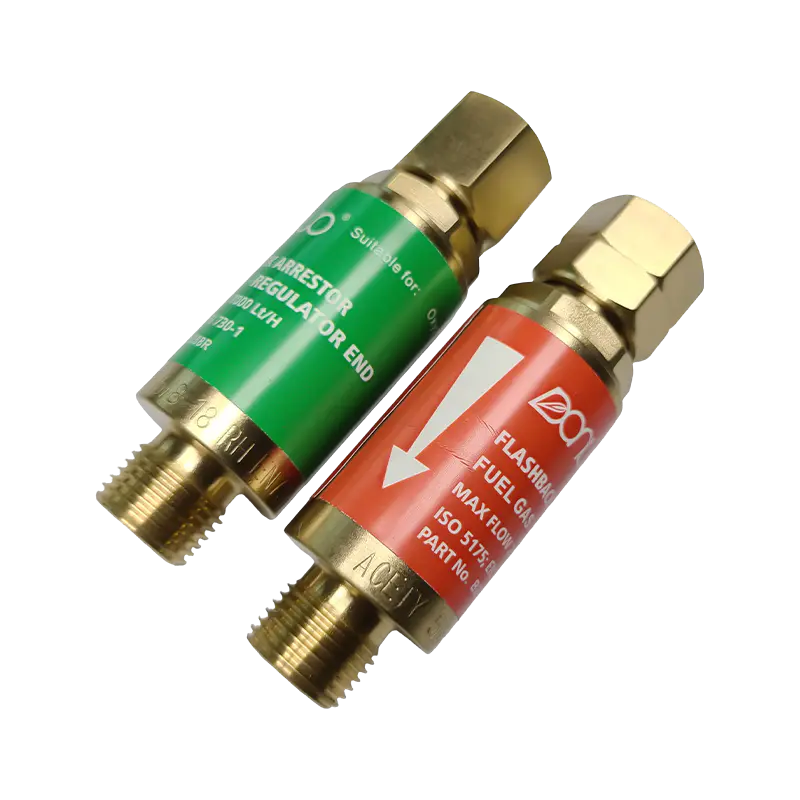 Dispositivo di protezione dal ritorno di fiamma ossiacetilenico serie B288 Previene il ritorno di fiamma e il flusso inverso del gas con i modelli per ossigeno (7.000 l/h) e gas combustibile (2.600 l/h) in diverse dimensioni di filettatura, proteggendo gli operatori e le apparecchiature. Visualizza il prodotto →
Non far mai scorrere l'acetilene al di sopra di circa 1,5 bar (circa 15 psi) nel tubo, poiché l'acetilene libero diventa instabile a una pressione più elevata. Mantenere le bombole in posizione verticale e fissate, tenere il grasso e l'olio lontani dai raccordi dell'ossigeno e indossare la lente filtrante della tonalità corretta per il lavoro da svolgere. Una fiamma che scoppietta, fischia o cambia colore da sola è un segnale di stop al lavoro, non qualcosa da modificare.
L'impostazione della fiamma è un'abilità che si misura in pochi secondi, ma determina la qualità del taglio, la solidità della saldatura e la durata dei consumabili in un'intera officina. Se stai standardizzando torce, punte e limitatori per una linea di produzione o hai bisogno di parti realizzate in base ai tuoi disegni e alle specifiche del gas, il team può essere raggiunto tramite il pagina dei contatti con i tuoi dati.