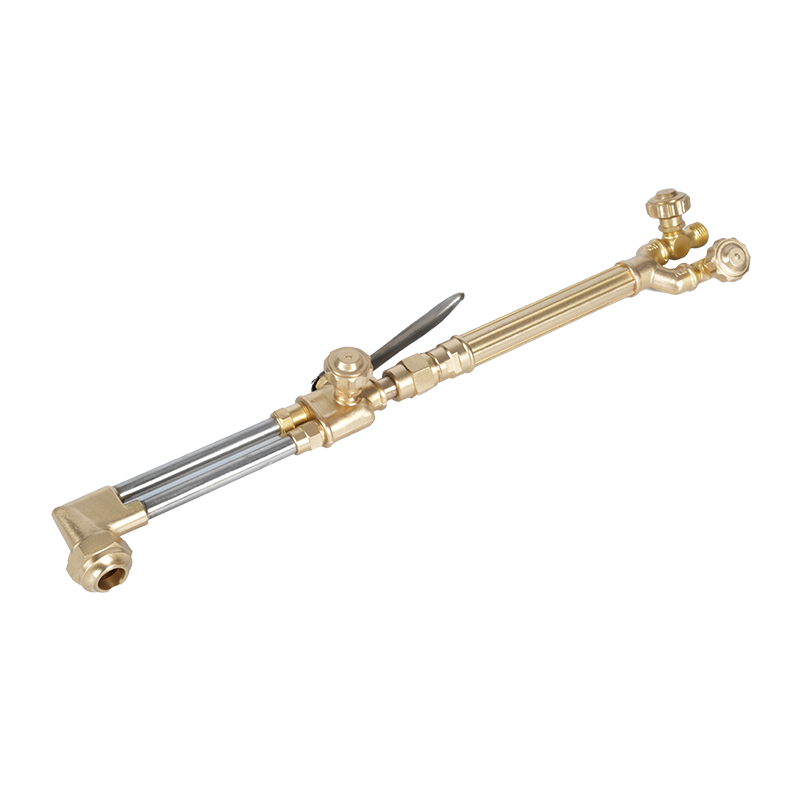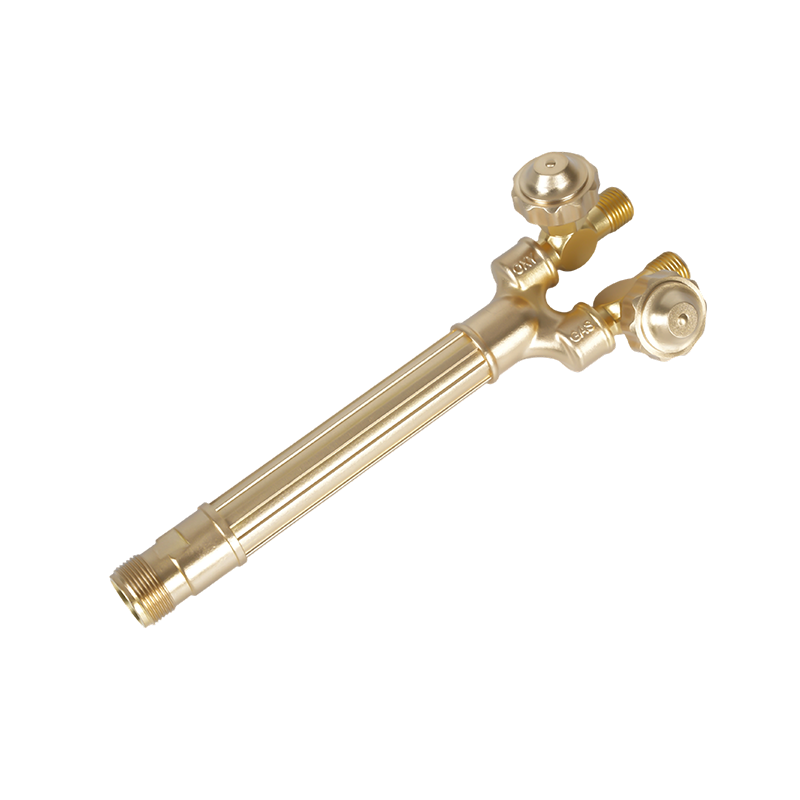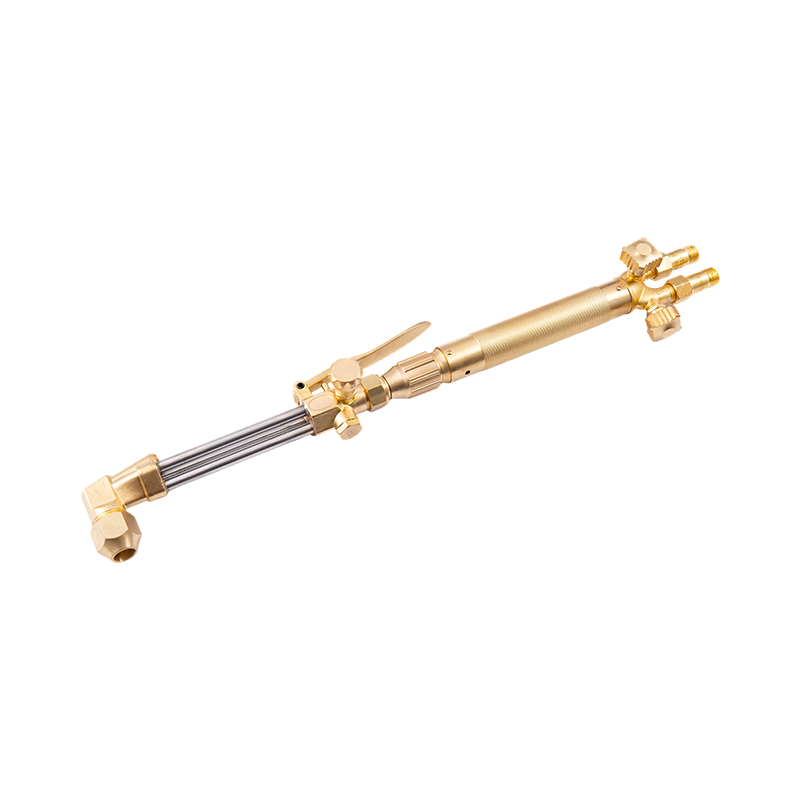
Un cannello da taglio che scoppia sulla punta, un taglio che si sposta da un lato, una punta che continua a fondersi con la piastra: questi difetti di solito non iniziano da nessuna parte vicino a dove si presentano. Iniziano con un diagramma che mostra la forma dell'utensile ma non il percorso del gas. Tracciando ossigeno e acetilene dalla valvola della bombola all'orifizio di taglio, la maggior parte dei problemi al banco diventano diagnosticabili in un minuto e le parti di ricambio possono essere ordinate senza congetture.
La versione corta: su un cannello ossiacetilenico standard a due tubi, il carburante e l'ossigeno corrono in linee separate fino al miscelatore all'interno dell'accessorio da taglio, dove si combinano nel rapporto per il quale è stata progettata la punta. La leva dell'ossigeno da taglio apre un terzo passaggio, molto più ampio, che bypassa completamente il mixer. Tutto il resto nel disegno (regolatori, limitatori, valvole a spillo, dado di punta) esiste per misurare o proteggere questi tre flussi.
Il percorso del gas è il diagramma
La maggior parte dei diagrammi delle pareti dell'officina sono viste esplose: parti disposte per posizione. Un diagramma di lavoro è un diagramma di flusso. Seguitelo in ordine e ogni componente ha esattamente un lavoro.
- Valvola della bombola di acetilene, aperta non più di un giro e mezzo; la valvola della bombola di ossigeno è stata completamente aperta.
- Regolatori, uno per cilindro, che riducono la pressione di stoccaggio elevata a una pressione di mandata bassa.
- Tubi flessibili, convenzionalmente rossi per il carburante e verdi, neri o blu per l'ossigeno, con filettatura sinistra su ogni raccordo carburante-gas in modo che i due non possano essere intercambiati.
- Arresto del ritorno di fiamma o valvole di ritegno sulle uscite del regolatore e spesso anche sugli ingressi della torcia.
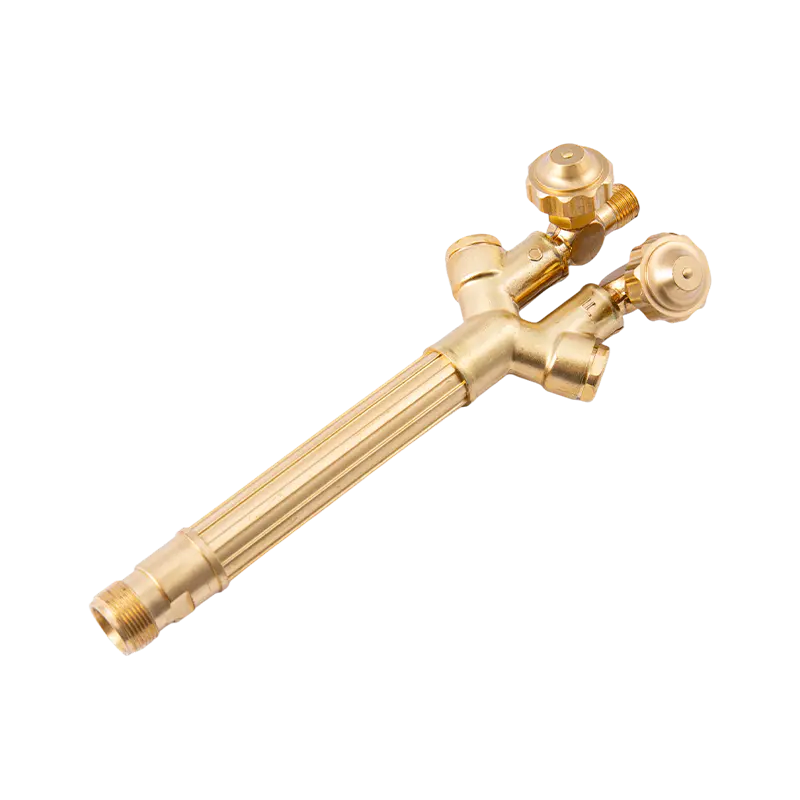
- Raccordi ingresso torcia, poi le due valvole a spillo sull'impugnatura.
- Il miscelatore, dove l'ossigeno preriscaldato e il gas combustibile si combinano prima di entrare nella punta.
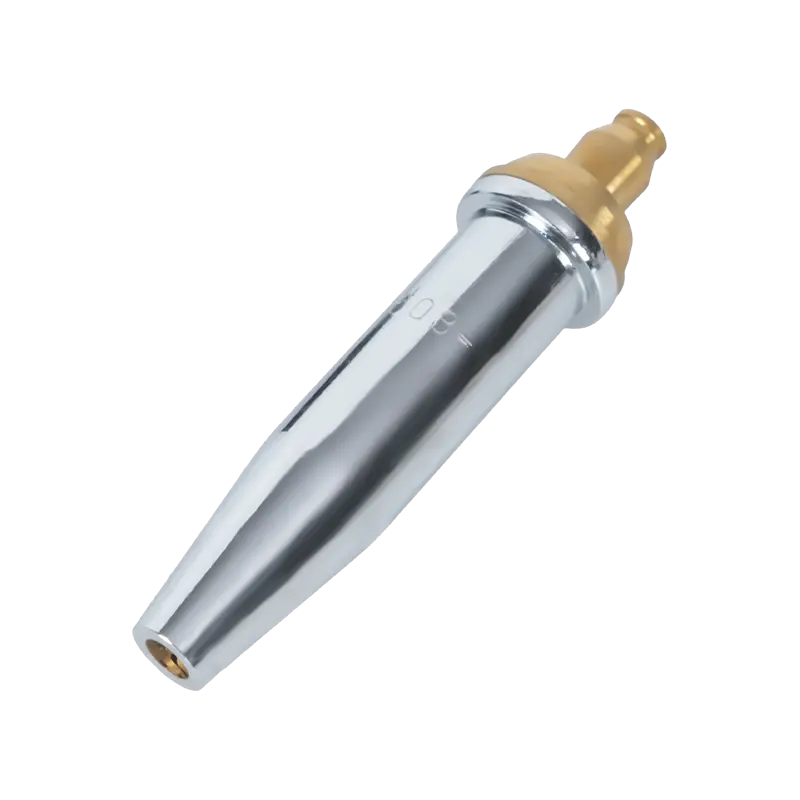
- La punta di taglio, dove gli orifizi di preriscaldamento circondano un orifizio centrale per l'ossigeno di taglio.
| Componente | Posizione nel flusso | Cosa verificare |
|---|---|---|
| Regolatore | Direttamente su ogni cilindro | Il manometro di consegna legge la bassa pressione prevista, non la pressione della bombola |
| Tubo | Cilindro per ingresso torcia | Codifica colore, dado del carburante sinistro, nessuna crepa vicino alla crimpatura |
| Arrestatore | Regolatore outlet or torch inlet | La freccia del flusso è rivolta verso la torcia; elemento non contaminato da olio |
| Valvole a spillo | Gestire il corpo | Corsa fluida, nessuna perdita oltre l'imballaggio, manopole codificate a colori |
| Miscelatore | Base dell'accessorio di taglio | Getti puliti, O-ring integri, tipo corretto per la torcia |
| Leva di taglio | Parte posteriore dell'accessorio | Si apre completamente, si chiude con uno scatto, nessuno scorrimento |
| Punta e dado | Parte anteriore dell'allegato | Sede priva di intaccature, numero di punta corretto, orifizi liberi |
Due numeri in quella catena non sono negoziabili. La pressione di erogazione dell'acetilene deve rimanere pari o inferiore a 15 psig; oltre tale soglia il gas diventa instabile nel tubo ed il rischio passa da scomodo a veramente pericoloso. Anche il foro del tubo è importante: 1/4 di pollice è normale fino a circa la dimensione della punta 5, mentre 3/8 di pollice viene utilizzato su punte più grandi in modo che il flusso di ossigeno di taglio non venga ridotto.
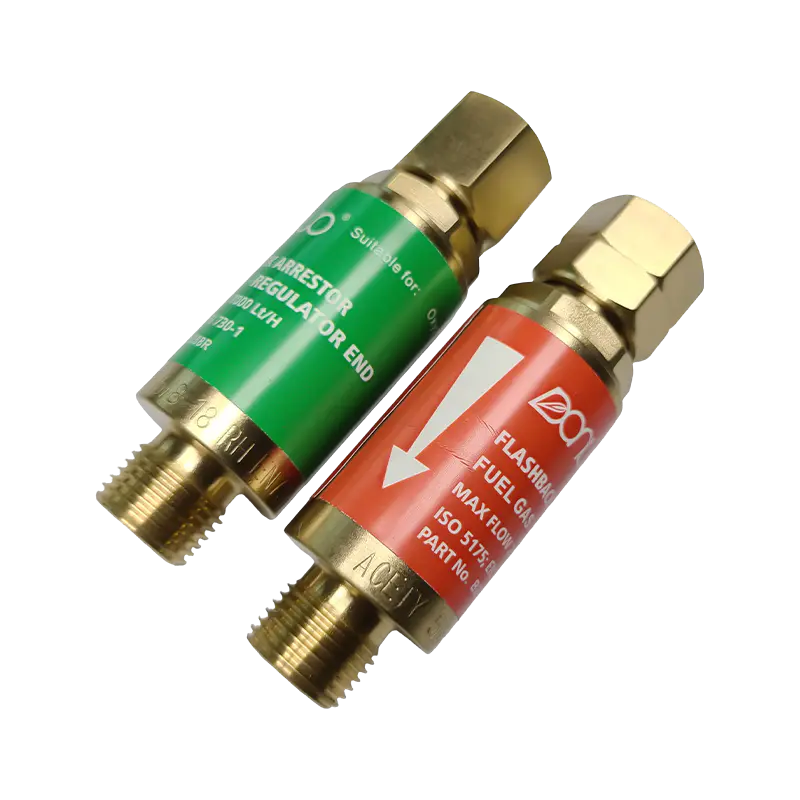 Serie B288 di dispositivi di arresto del ritorno di fiamma ossiacetilenico Per la saldatura e il taglio ossiacetilenico, la serie B288 offre modelli per ossigeno e gas combustibile con connessioni filettate multiple e protezione da ritorno di fiamma/flusso inverso per le configurazioni della torcia. Visualizza il prodotto →
All'interno del manico e dell'accessorio da taglio
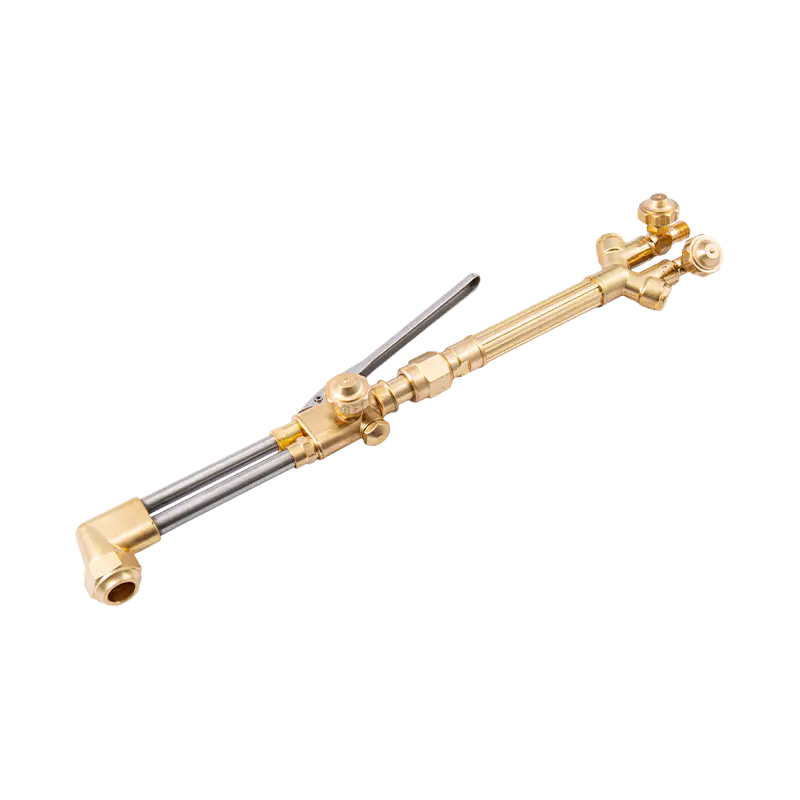
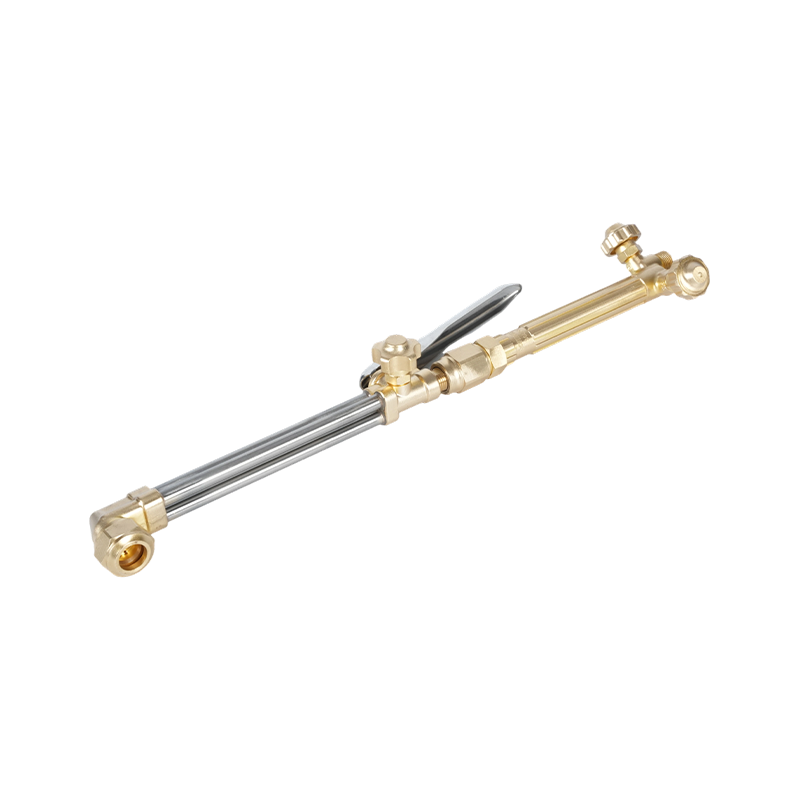
Una torcia in due pezzi si divide in una maniglia e un accessorio di taglio che la unisce con due tubi e un dado di raccordo. Nella maggior parte dei modelli la maniglia non contiene alcuna camera di miscelazione: è costituita da una coppia di corpi valvola con steli, guarnizioni e manopole.
Valvole a spillo
Le manopole del carburante e dell'ossigeno misurano il gas di preriscaldamento e vengono regolate insieme: aprire leggermente il carburante, accenderlo, quindi aggiungere ossigeno finché il cono interno luminoso non si accorcia in una fiamma neutra. I diagrammi solitamente li disegnano come due piccoli cerchi. In pratica sono tra le prime parti sostituite, perché un serraggio eccessivo riga la sede dello stelo e la fiamma smette di rispondere alla regolazione.
Miscelatore o iniettore
Situato alla base dell'accessorio, il mixer è il luogo in cui il disegno guadagna terreno. Le torce a uguale pressione combinano i due gas a pressioni simili. Le torce con iniettore utilizzano un piccolo getto di ossigeno per aspirare il gas combustibile nella camera, mantenendo la miscela stabile quando la pressione dell'acetilene diminuisce. Un mixer usurato si presenta come una fiamma che cambia carattere quando si inclina la torcia, o uno schiocco sul retro della luce.
Taglio della leva dell'ossigeno
La leva apre una valvola che consente un flusso di ossigeno ad alto volume direttamente al centro della punta, bypassando il miscelatore. Dovrebbe aprirsi completamente e chiudersi bruscamente. Una leva che striscia produce un bordo frastagliato e un taglio sovradimensionato senza altre cause evidenti.
Dado e sede della punta
Il dado blocca una sede conica contro una conicità corrispondente sulla punta. Si tratta di una tenuta metallo-metallo, non di una tenuta filettata. Una singola scheggiatura sulla sede lascia passare l'ossigeno nei passaggi di preriscaldamento e crea la familiare lamentela che la punta continua a scoppiare, indipendentemente da come sono impostate le valvole.
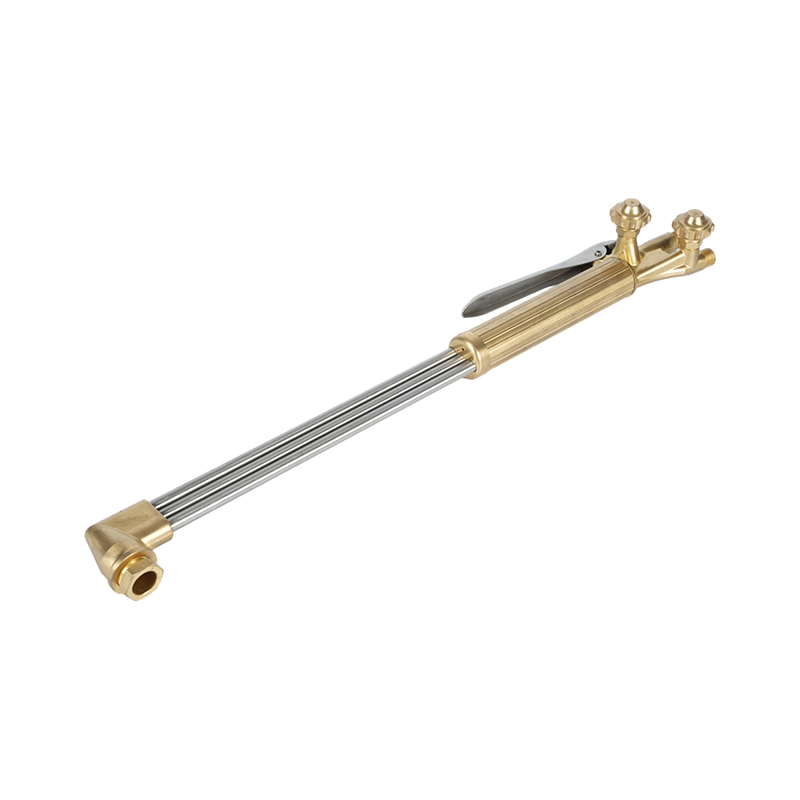 Cannello da taglio portatile ad ossigeno e acetilene B400 per impieghi gravosi Torcia portatile a doppio tubo per tagli impegnativi fino a 300 mm, compatibile con acetilene e propano e ugelli 1502/1503 per lavori di fabbricazione pesanti. Visualizza il prodotto →
Come appare la punta nella sezione trasversale
Ingrandisci e il diagramma diventa un piccolo assieme: un corpo esagonale o zigrinato, una sede conica, un anello di orifizi di preriscaldamento - comunemente da quattro a sei, di più su grandi dimensioni - e un orifizio di taglio centrale. Il numero della punta è stampato sul corpo e quel numero governa l'intera configurazione.
Il taglio non si scioglie. Le fiamme di preriscaldamento portano un punto di acciaio alla sua temperatura di accensione, circa 870 ° C (1.600 ° F), e il getto di ossigeno quindi ossida il ferro e fa esplodere l'ossido dal solco. Ecco perché le condizioni dell'orifizio di preriscaldamento sono più importanti di quanto la maggior parte degli operatori si aspetti: un foro parzialmente ostruito fa sì che un lato del taglio diventi freddo e il taglio si curva allontanandosi dalla linea.
Dimensioni, spessore e pressione della punta corrispondenti
Le tabelle pubblicate variano in base al produttore, al gas combustibile e alla serie di punte, ma la relazione è coerente: il numero di punte aumenta con lo spessore della piastra, la pressione dell'ossigeno di taglio aumenta con il numero di punte e la velocità di spostamento diminuisce.
| Spessore della piastra | Numero di punta tipico | Ridurre la pressione dell'ossigeno |
|---|---|---|
| 3 mm (1/8 pollici) | 000 | 20–25 bar |
| 6 mm (1/4 pollici) | 00 | 20–25 bar |
| 10 mm (3/8 pollici) | 0 | 25-30 bar |
| 20 mm (3/4 pollici) | 1 | 30–35 psi |
| 25 mm (1 pollice) | 2 | 35–40 bar |
| 50 mm (2 pollici) | 3 | 40–45 bar |
| 100 mm (4 pollici) | 5 | 45–55 bar |
Due note pratiche. I puntali per propano trasportano passaggi di preriscaldamento più ampi e consumano più ossigeno rispetto ai puntali per acetilene dello stesso numero, quindi una tabella scritta per un carburante non è valida per l'altro. E ogni pressione in qualsiasi tabella viene misurata al regolatore attraverso una determinata lunghezza del tubo; su percorsi molto più lunghi di 25 piedi, aggiungere una piccola pressione di erogazione e ricontrollare la fiamma prima di incolpare la punta.
Quattro dettagli che il disegno solitamente tralascia
- Posizionamento dello scaricatore. Gli arresti all'estremità del regolatore proteggono i cilindri; le valvole di ritegno all'estremità della torcia proteggono l'operatore. Molti diagrammi mostrano l'uno e non l'altro. Su una panchina occupata, adattali entrambi.
- Mancia di stallo. Il cono interno dovrebbe trovarsi a 1,5-3 mm dalla piastra. Il contatto surriscalda la punta e avvia un ciclo di scoppio che nessuna regolazione della valvola potrà curare.
- Trascina e angolo di anticipo. Le linee di trascinamento si inclinano con la direzione di marcia e un anticipo di 10-15 gradi compensa su una piastra più spessa. Un diagramma che mostra un taglio perfettamente verticale mostra un ideale, non un risultato.
- Pulizia dell'orifizio. I fori di preriscaldamento vengono puliti con un detergente per punte delle dimensioni corrette, mai con una punta da trapano. La foratura rimuove il bordo di misurazione e ritira la punta.
La disciplina della gestione del gas appartiene allo stesso disegno. La nostra guida a precauzioni di sicurezza quando si utilizza un cannello da taglio copre il test di tenuta, la sequenza di illuminazione e lo spegnimento nell'ordine in cui dovrebbero avvenire.
Specificare una torcia rispetto al diagramma
Una volta che il flusso è chiaro, le decisioni di acquisto diventano più semplici. Tre domande ne decidono la maggior parte. Quale classe di servizio richiede il lavoro: pesante, medio o leggero, riflesso nello spessore delle pareti, negli steli delle valvole e nelle maniglie in ottone forgiato rispetto a quelle in alluminio? Quale standard regionale seguono le mance e i posti, dal momento che i modelli statunitense, australiano, britannico e giapponese non si scambiano? E chi fornirà i materiali di consumo (ugelli, dadi, O-ring ed elementi di arresto) tra cinque anni?
Per gli acquirenti che acquistano da un produttore, il diagramma funge anche da scheda tecnica. Un fornitore in grado di forgiare, lavorare e assemblare internamente può mantenere le tolleranze sul cono della sede e sul getto del miscelatore, le due caratteristiche che influiscono maggiormente sulla qualità del taglio. La nostra produzione a Ningbo copre la realizzazione di stampi, forgiatura, finitura superficiale, lavorazione CNC e ispezione sotto lo stesso tetto, con circa due decenni di esperienza nel settore degli utensili per saldatura e taglio, e lavoriamo su disegno del cliente quando un modello standard non si adatta.
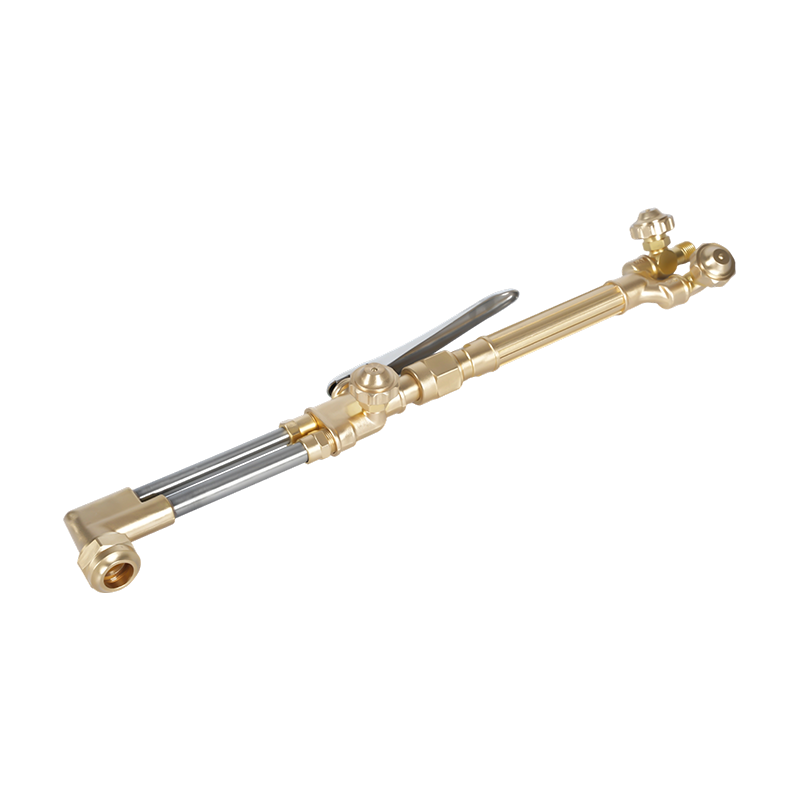 A217 Kit cannello da taglio per carichi pesanti ossiacetilene/propano Kit per carichi pesanti con accessorio da taglio A212 e impugnatura A211, valutato fino a 200 mm e compatibile con ossiacetilene o propano per taglio industriale, brasatura e riscaldamento. Visualizza il prodotto →
Se stai abbinando un set di torce a un inventario di tubo flessibile, regolatore e ugello esistente, invia il disegno o i codici articolo tramite il nostro pagina dei contatti e confermeremo il tipo di sede, la forma della filettatura e la compatibilità della punta prima di quotare.
Stampa il diagramma, quindi annotalo: scrivi le pressioni effettive del regolatore, il numero della punta che usi su ogni spessore della piastra e la data dell'ultima ispezione dei limitatori. Un disegno che porta i tuoi numeri smette di essere un poster e inizia a essere un foglio di installazione - e la prossima volta che un taglio è approssimativo, la risposta di solito è a una riga di distanza.