Una punta n. 1, circa 28 psi di ossigeno e 4 psi di acetilene, smonta una piastra di acciaio dolce da 6 mm in pochi secondi. Passando la stessa torcia su una lamiera da 25 mm senza toccare nulla, il taglio si blocca a metà, il taglio si allarga e qualcuno finisce per riportare il bordo in tolleranza.
Non è cambiato nulla riguardo all'operatore. Il taglio ossiacetilenico è uno dei pochi processi di lavorazione dei metalli in cui le decisioni di impostazione (dimensione della punta, pressione del gas, distanza e velocità di spostamento) determinano il risultato più della mano che tiene la torcia. La guida seguente copre la sequenza di installazione, la selezione della punta e della pressione, la regolazione della fiamma, l'hardware di sicurezza e le scelte dell'hardware che rendono i tagli ripetibili.
Dove viene effettivamente decisa la qualità del taglio
Tre variabili controllano il taglio: velocità del getto di ossigeno sulla punta, apporto di calore di preriscaldamento e velocità di spostamento. Due dei tre vengono bloccati prima che si accenda la fiamma, per questo motivo una torcia che "taglia male" solitamente ha un problema di messa a punto più che un problema dell'operatore.
- Le condizioni dell'orifizio dell'ugello e la dimensione impostano la velocità del getto. Una punta che è stata alesata, lasciata cadere o utilizzata alla pressione sbagliata per le sue dimensioni perde velocità e lascia il classico taglio ruvido e sbiadito.
- Le impostazioni del regolatore impostano il preriscaldamento e il taglio del flusso di ossigeno. La bassa pressione dell'ossigeno provoca tagli lenti e incompleti; una pressione eccessiva crea turbolenza, un ampio solco e bava dura.
- La velocità di traslazione è l'unica variabile in tempo reale regolata durante il taglio. Le linee di trascinamento angolate da 10 a 15 gradi dietro la verticale indicano che la velocità è più o meno quella giusta; le linee di ritardo quasi verticali significano troppo lente e le linee di ritardo appiattite significano troppo veloci.
Sequenza di installazione: ordine delle operazioni
Ripeti ogni volta la stessa sequenza. La maggior parte dei reclami relativi a una "torcia difettosa" sono riconducibili a un passaggio saltato piuttosto che alla torcia stessa.
- Ispezionare prima del collegamento: rivestimento del tubo incrinato o rigonfio, sede dell'ugello danneggiata, guarnizione della valvola usurata.
- Rompere brevemente ciascuna valvola della bombola per eliminare la polvere, quindi richiuderla.
- Montare i regolatori e serrare i dadi di ingresso con una chiave di dimensioni adeguate, mai pinze o giratubi.
- Installare dispositivi di arresto del ritorno di fiamma o valvole di ritegno del flusso inverso sulle uscite del regolatore o sugli ingressi della torcia, a seconda di quale sia il codice del sito richiesto.
- Collegare i tubi ai rubinetti corretti e verificare che i raccordi siano la coppia di filettatura destra sinistra o destra.
- Aprire lentamente le valvole della bombola. Su una bombola di acetilene, aprire non più di un giro e mezzo in modo da poterla chiudere rapidamente.
- Impostare le pressioni di lavoro con le valvole della torcia aperte, quindi chiuderle.
- Testare la tenuta di ogni giunto con acqua saponata o liquido rilevatore di perdite. Mai con la fiamma.
- Accendere con una scintilla, non con un accendino usa e getta o con un fiammifero.
Selezione della punta e pressione del gas
La dimensione della punta dipende innanzitutto dallo spessore della piastra e tutto il resto ne consegue. Una punta classificata per 6 mm non può essere forzata attraverso 25 mm aumentando la pressione; l'orifizio semplicemente non lascia passare abbastanza ossigeno e la pressione extra si trasforma in turbolenza che erode la faccia tagliata.
I modelli regionali contano altrettanto. Una punta che si adatta a un supporto per torcia di tipo americano non si inserirà correttamente su una torcia di tipo australiano o britannico anche quando la filettatura sembra vicina. Gli ugelli per propano in due pezzi aggiungono una seconda differenza: gli orifizi di preriscaldamento e taglio sono separati, quindi non sono intercambiabili con gli ugelli per acetilene in un unico pezzo.
| Spessore della piastra | Dimensione tipica della punta | Pressione dell'ossigeno | Pressione dell'acetilene | Nota pratica |
|---|---|---|---|---|
| da 3 a 6 mm | 0 o 1 | Da 20 a 25 PSI | Da 3 a 5 PSI | Viaggio veloce, preriscaldamento breve |
| da 6 a 12 mm | 1 o 2 | 25-30 PSI | Da 4 a 6 PSI | Velocità costante, anche traiettorie di trascinamento |
| da 12 a 25 mm | 2 o 3 | 30-40 PSI | Da 5 a 8 PSI | Viaggio più lento, attenzione alle scorie |
| da 25 a 50 mm | 3 o 4 | 40-50 PSI | da 7 a 10 PSI | Forare il bordo della piastra |
| da 50 a 100 mm | 5 o 6 | da 50 a 60 PSI | da 8 a 12 PSI | Elevato flusso di ossigeno, preriscaldamento a due stadi |
Una volta che il taglio è in esecuzione, regolalo dal grafico anziché allontanarti da esso. Un bordo superiore arrotondato con scorie saldate al fondo solitamente significa che la pressione dell'ossigeno è troppo alta o la corsa è troppo lenta. Una linea di scorie morbida e gommosa e uno sfondamento incompleto di solito significano che la pressione è troppo bassa o che la corsa è troppo veloce.
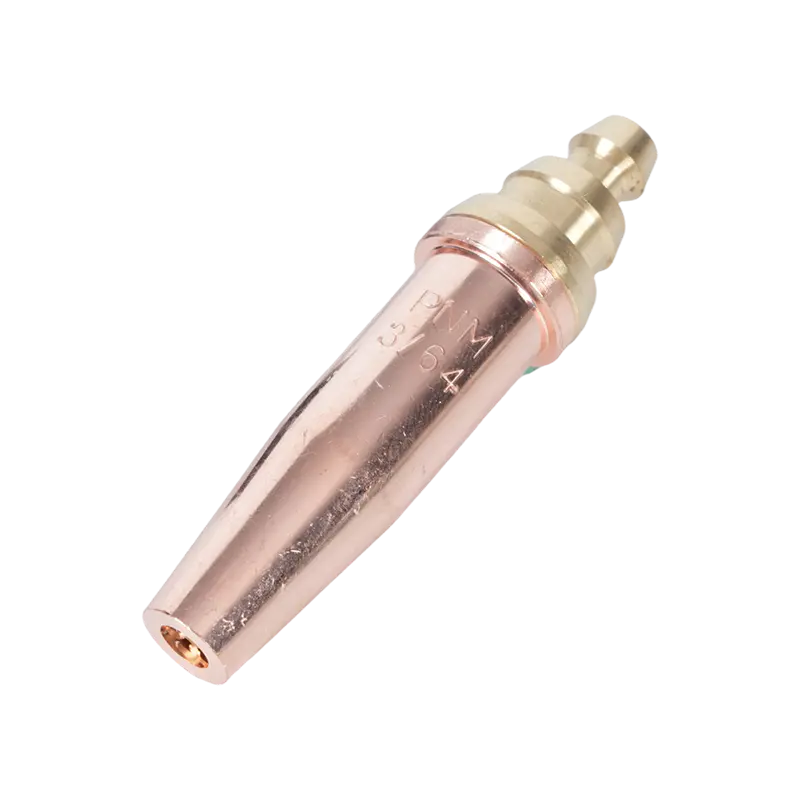
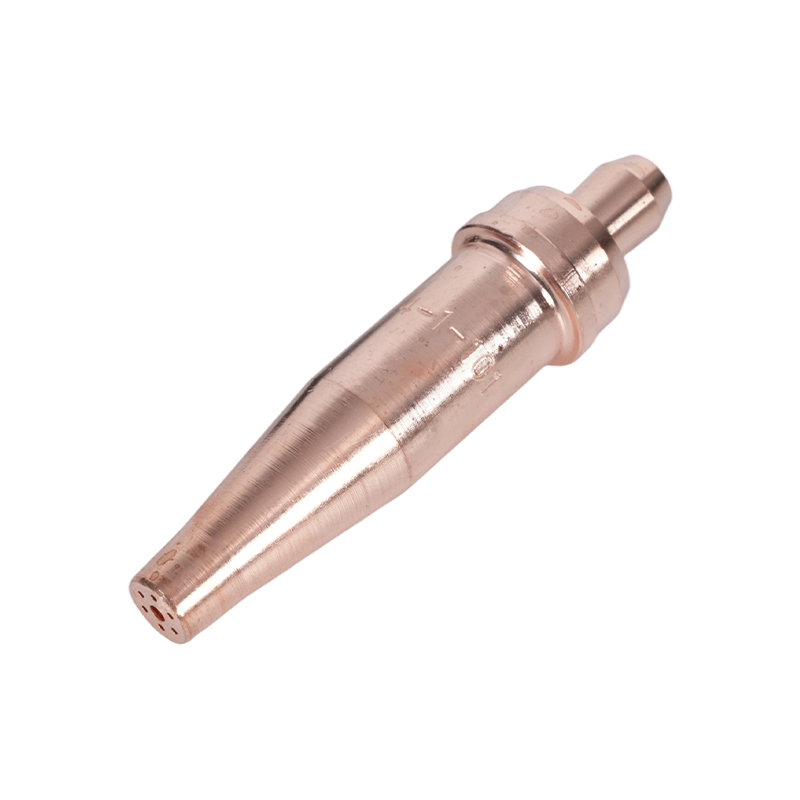
La cura della punta è l'aggiornamento delle prestazioni più economico disponibile. Pulire gli orifizi con il detergente per punte corretto, mai una punta da trapano o un filo di saldatura, e sostituire qualsiasi punta i cui fori di preriscaldamento siano diventati ovali o la cui sede sia graffiata. La nostra guida a selezione, impostazione e manutenzione della punta della torcia da taglio copre le routine di pulizia e la risoluzione dei problemi in modo più dettagliato.
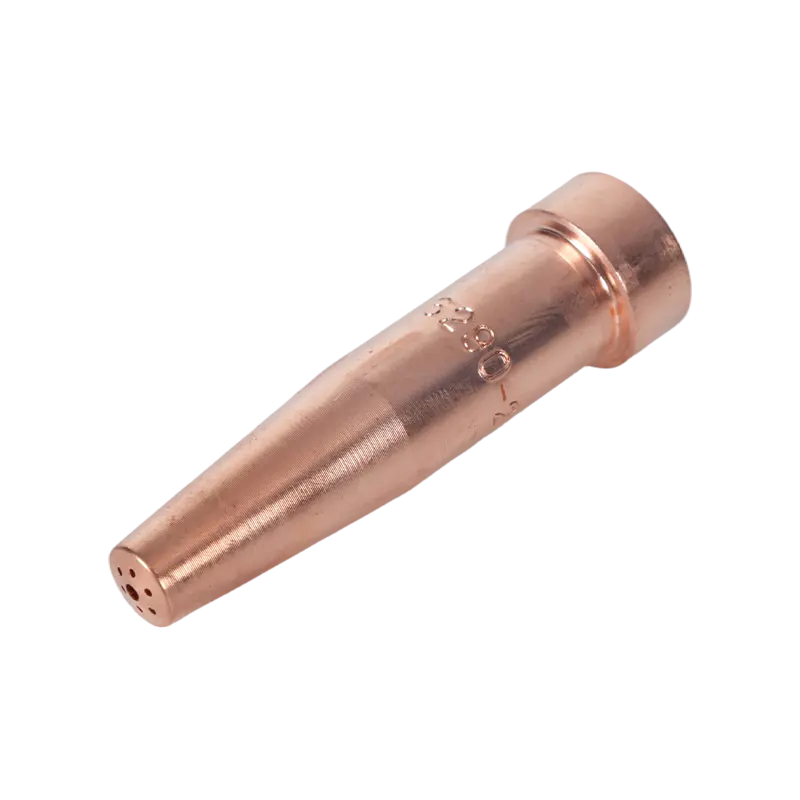 Punta da taglio in acetilene serie 6290 per torce stile americano Questa punta da taglio in acetilene è adatta alle torce A735 e A623 e copre acciaio da 1 a 300 mm; utile per lavori su lamiere sottili e piercing dove l'acetilene rimane preferito. Visualizza il prodotto →
Acetilene o Propano
Per lamiere da 20 mm e superiori, il propano solitamente vince in termini di costo per metro di taglio. Per lamiere più sottili, perforazioni e qualsiasi lavoro di brasatura o riscaldamento, l'acetilene rimane il combustibile migliore.
- L'acetilene brucia a temperature più elevate nell'ossigeno, vicino a 3.100 gradi Celsius, e si preriscalda più velocemente, il che è adatto per lamiere sottili, perforazione e saldatura.
- Il propano ha una temperatura della fiamma più bassa ma un involucro termico più ampio che trattiene sezioni spesse, ed è più economico per bombola e più sicuro da immagazzinare.
- L'acetilene è instabile al di sopra di circa 15 psi, quindi la pressione dell'acetilene rimane bassa e la regola della valvola della bombola è importante.
- Il propano consuma notevolmente più ossigeno per lo stesso taglio, quindi le ricariche di ossigeno diventano il principale costo di gestione.
- I due carburanti necessitano di consigli diversi. Scambiandoli si modifica la forma della fiamma, il tempo di preriscaldamento e la qualità del taglio.
Regolazione della fiamma e tecnica di taglio
Accendere prima l'acetilene, quindi aggiungere ossigeno finché il cono interno non diventa luminoso, nettamente definito e arrotondato in punta. Quella fiamma neutra è ciò che presuppone la maggior parte delle tabelle di taglio. Una fiamma ossidante con un cono corto e appuntito taglia alcuni acciai più velocemente ma consuma le punte e ossida la faccia tagliata; una fiamma cementante con una lunga piuma aggiunge carbonio e rallenta il taglio, quindi viene generalmente mantenuta per specifici lavori di riscaldamento.
Portare la punta sulla piastra a circa 90 gradi, preriscaldare il punto iniziale fino ad un rosso ciliegia opaco, quindi aprire completamente la leva dell'ossigeno di taglio e partire. Mantenere la situazione di stallo stabile a 3-5 mm. L'applicazione della punta sulla piastra la surriscalda e lava via il taglio. Per tagli smussati, inclinare la torcia nella direzione di marcia e ridurre leggermente la velocità in modo che la smussatura rimanga diritta.
Hardware di sicurezza che fa parte di ogni installazione
I dispositivi antiritorno di fiamma e le valvole di ritegno del flusso inverso sono i due elementi che più spesso mancano in una torcia in servizio da anni. Una valvola di ritegno interrompe il flusso del gas all'indietro; un dispositivo di arresto del ritorno di fiamma impedisce inoltre al fronte di fiamma di ritornare lungo il tubo verso il regolatore e il cilindro. Gli arresti all'uscita del regolatore proteggono il tubo e il cilindro, mentre gli arresti all'ingresso della torcia proteggono l'estremità dell'operatore. Molti codici di sito richiedono entrambi.
- I tubi dell'ossigeno e del carburante non sono intercambiabili; utilizza la convenzione di grado e colore corretta per la tua regione.
- Non utilizzare mai ossigeno al posto dell'aria compressa per la pulizia o lo spurgo.
- Ventilare l'area di lavoro; acetilene, propano e ossigeno modificano la composizione dell'aria attorno all'operatore.
- Mantenere una sorveglianza antincendio per il periodo specificato dal permesso di lavoro a caldo, solitamente 30 minuti dopo l'ultimo taglio.
- Controllare i tubi per eventuali bruciature e crepe ad ogni turno; un tubo che è stato investito da una piastra è una perdita in attesa di manifestarsi.
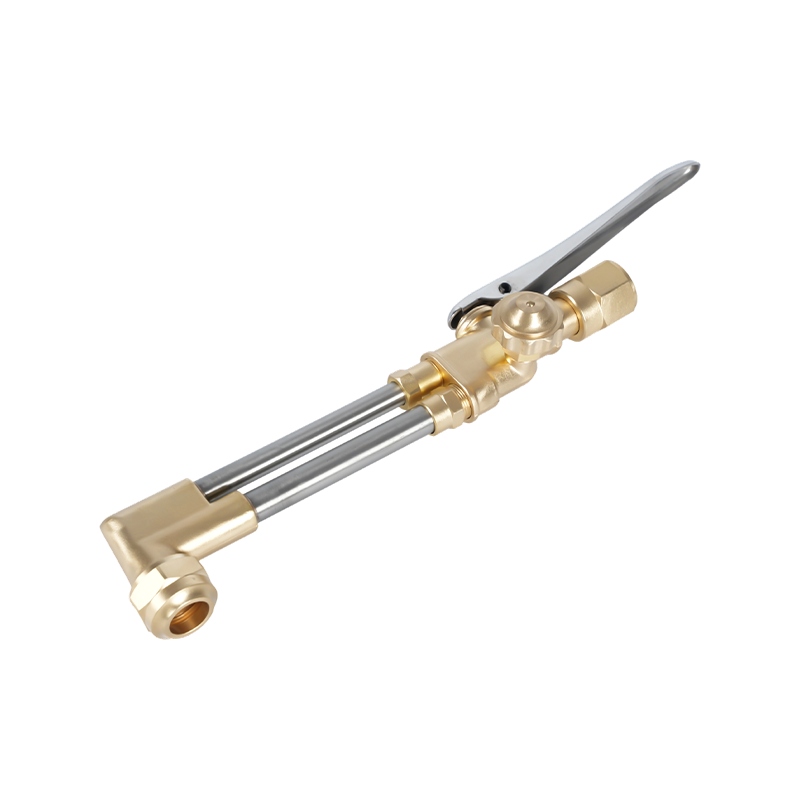
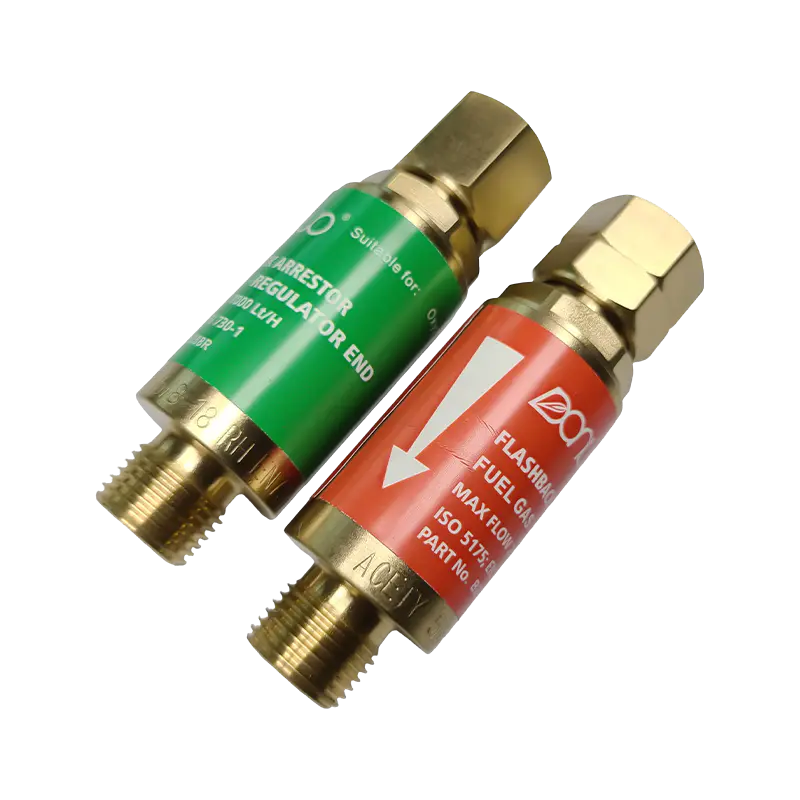 Dispositivo di protezione dal ritorno di fiamma ossiacetilenico serie B288 Spesso mancante nelle torce più vecchie, questo dispositivo di arresto protegge le configurazioni di saldatura e taglio ossiacetilenica da ritorni di fiamma e flusso inverso, con i modelli a ossigeno e gas. Visualizza il prodotto →
Abbinamento del corpo della torcia e dell'impugnatura al lavoro
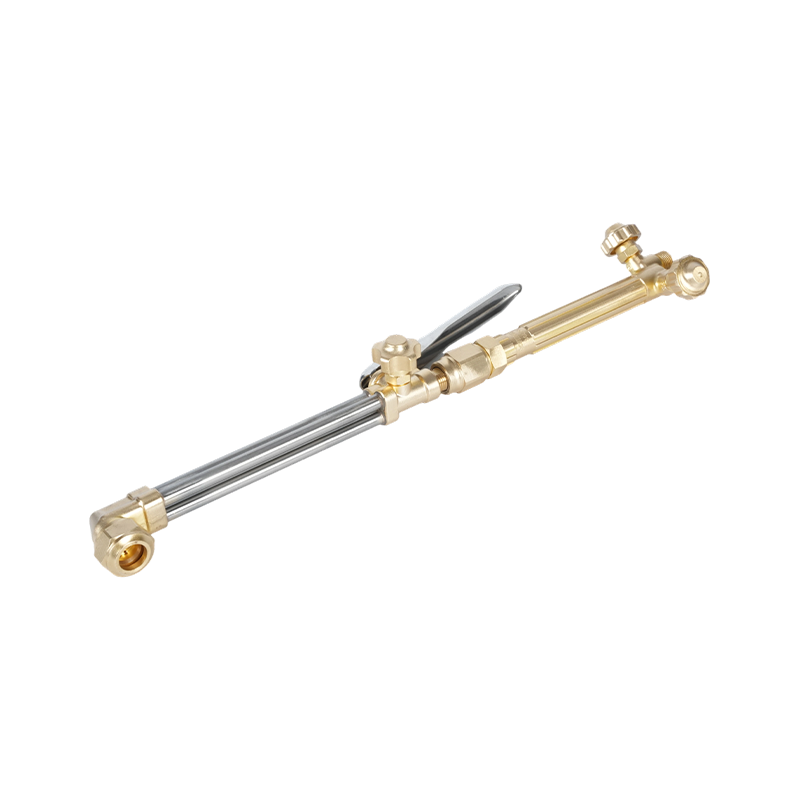
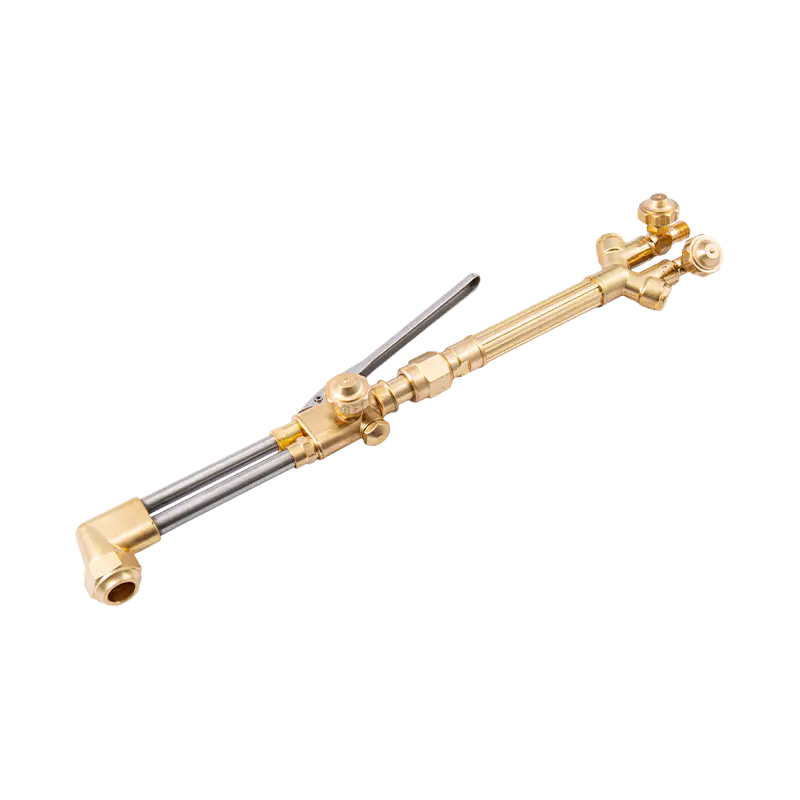
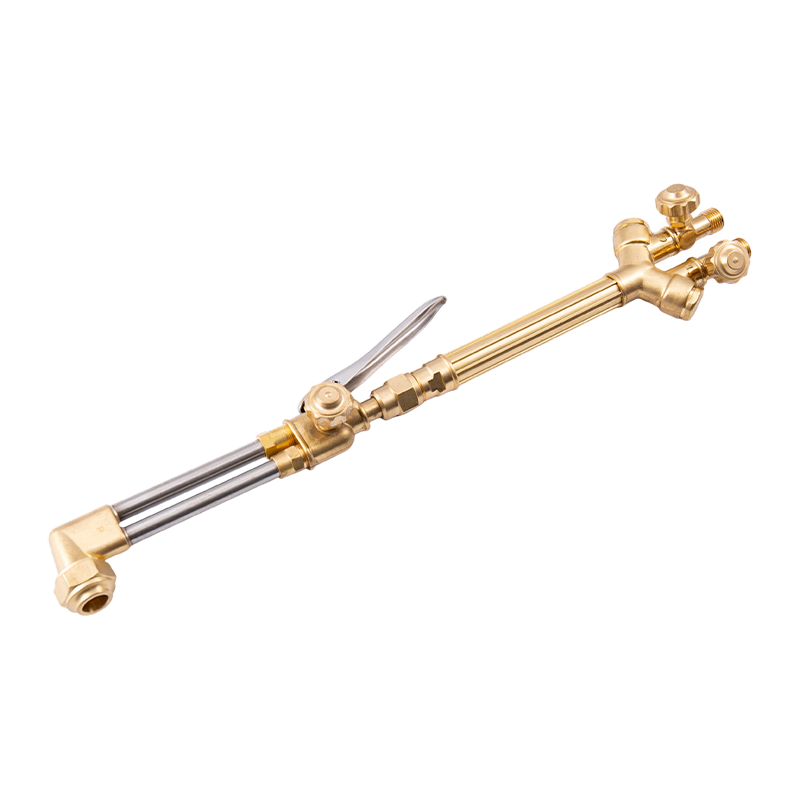
L'hardware della torcia è classificato in base al servizio: pesante, medio e leggero. Un accessorio da taglio per impieghi gravosi con impugnatura abbinata mantiene la pressione e rimane fresco durante il taglio di produzione di lamiere spesse. Una maniglia leggera svolge lo stesso lavoro sulla lamiera con meno peso in mano, ma non sopravvivrà al lavoro continuo su una piastra da 50 mm.
Tre dettagli determinano se una torcia si adatta a una configurazione esistente. Il modello regionale determina la compatibilità di punta, attacco e impugnatura, poiché i modelli statunitensi, australiani, britannici e giapponesi utilizzano standard di sede e filettatura diversi. Anche il formato è importante: le combinazioni attacco-impugnatura sono più economiche da mantenere perché viene sostituita solo la parte usurata, mentre le torce manuali monopezzo sono più semplici per un uso occasionale. Il materiale segue la posizione di lavoro, con corpi in ottone che resistono al calore e all'usura e trattengono bene i fili, e le maniglie in alluminio riducono il peso per i lavori sopra la testa.
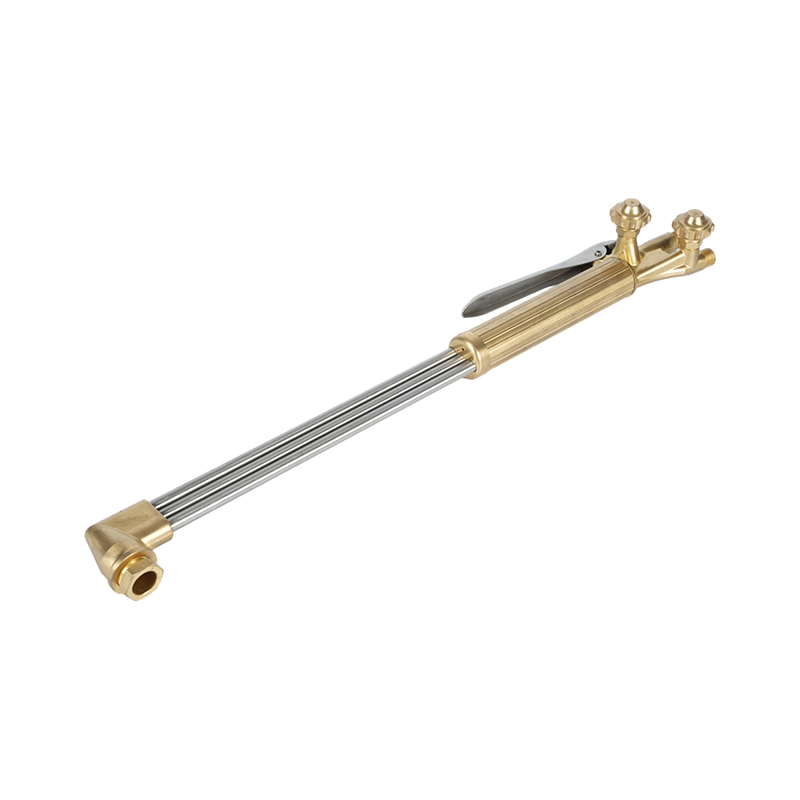 Cannello da taglio portatile ad ossigeno e acetilene B400 per impieghi gravosi Torcia portatile per impieghi gravosi per taglio con acetilene o propano fino a 300 mm, con flusso a doppio tubo e testa in ottone forgiato; adatta alla fabbricazione, alla costruzione navale e alla riparazione. Visualizza il prodotto →
Fornitura di torce, punte e ricambi
Per distributori e produttori, le domande pratiche riguardano la continuità: è possibile riordinare la stessa serie di punte in due anni, le sedi e le filettature sono coerenti da lotto a lotto e i ricambi possono essere forniti con la propria etichetta? Un fornitore che esegue internamente materiali, costruzione di stampi, forgiatura, lavorazione meccanica e test può mantenere tali tolleranze e può anche produrre parti su disegno del cliente quando nessun modello standard si adatta a una torcia esistente.
Se stai abbinando punte e impugnature a una flotta esistente o stai pianificando una gamma OEM, invia i tuoi disegni e le specifiche della filettatura tramite il nostro pagina dei contatti e torneremo con il modello standard più vicino o un'opzione personalizzata.