Un taglio ossiacetilenico pulito è soprattutto una questione di ordine e numeri. Ispeziona l'attrezzatura, imposta ciascun regolatore sulla tabella della pressione per la punta della torcia, spurga entrambi i tubi, accendi l'acetilene e regola una fiamma neutra, quindi porta l'acciaio a un rosso-arancio brillante prima di premere la leva dell'ossigeno. Salta un passaggio e il taglio lo mostra.
Questa guida descrive la sequenza completa di un cannello da taglio per acetilene: ispezione, pressioni, spurgo, illuminazione, regolazione della fiamma, corsa di taglio, spegnimento e i difetti che indicano uno specifico errore di configurazione.
Cosa sta realmente facendo la torcia
Un cannello da taglio ad acetilene non fonde l'acciaio attraverso la piastra. La fiamma di preriscaldamento solleva una stretta fascia di metallo alla sua temperatura di accensione, circa 1.600 F (870 C), quindi il getto centrale di ossigeno brucia il ferro trasformandolo in ossido di ferro e lo fa esplodere. Lo spazio lasciato indietro, il taglio, è costituito da metallo ossidato anziché da metallo fuso.
Ecco perché la pressione dell’ossigeno e la velocità di viaggio contano più dei muscoli. L'acetilene fornisce il calore e un cono interno compatto e caldo. L'ossigeno esegue il taglio. Il lato del carburante funziona sempre a bassa pressione perché l'acetilene diventa instabile al di sopra di circa 15 PSI e può decomporsi all'interno del tubo.
Ispeziona l'attrezzatura prima di aprire una valvola
La maggior parte dei tagli brutti e quasi tutti gli incidenti iniziano con una parte che avrebbe dovuto essere controllata prima. Elabora l'outfit seguendo un ordine fisso in modo che non manchi nulla:
- Cilindri: in posizione verticale e fissati, chiave o chiave inglese a portata di mano, mai trascinati o fatti rotolare.
- Tubi flessibili: verificare la presenza di crepe, bruciature e raccordi allentati e mantenere solo tubi conformi all'acetilene sul lato del carburante.
- Regolatori: viti di regolazione allentate, manometri che indicano zero, assenza di olio o grasso sui raccordi dell'ossigeno.
- Antiritorno di fiamma: montati sulle uscite del regolatore o sugli ingressi della torcia e mai rimossi solo per raggiungere una connessione.
- Torcia e ugello: orifizi puliti, dimensione corretta dell'ugello, sede non danneggiata, dado dell'ugello aderente e valvole che si chiudono completamente.
Una punta usurata è facile da trascurare. Un orifizio a campana o sovradimensionato spreca ossigeno, allarga il taglio e fa vagare il taglio, indipendentemente da quanto sia ferma la tua mano.
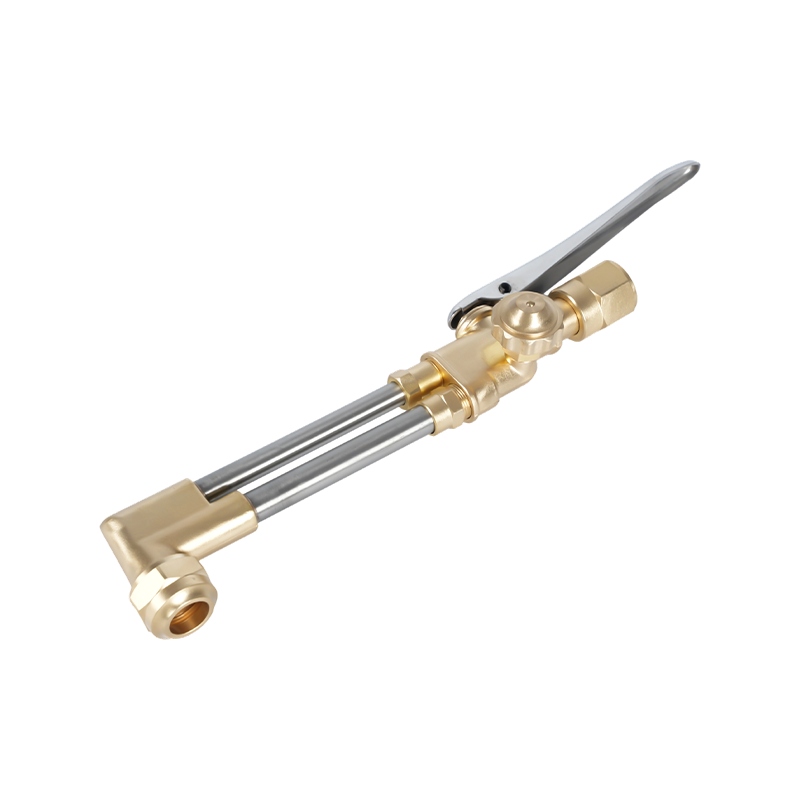
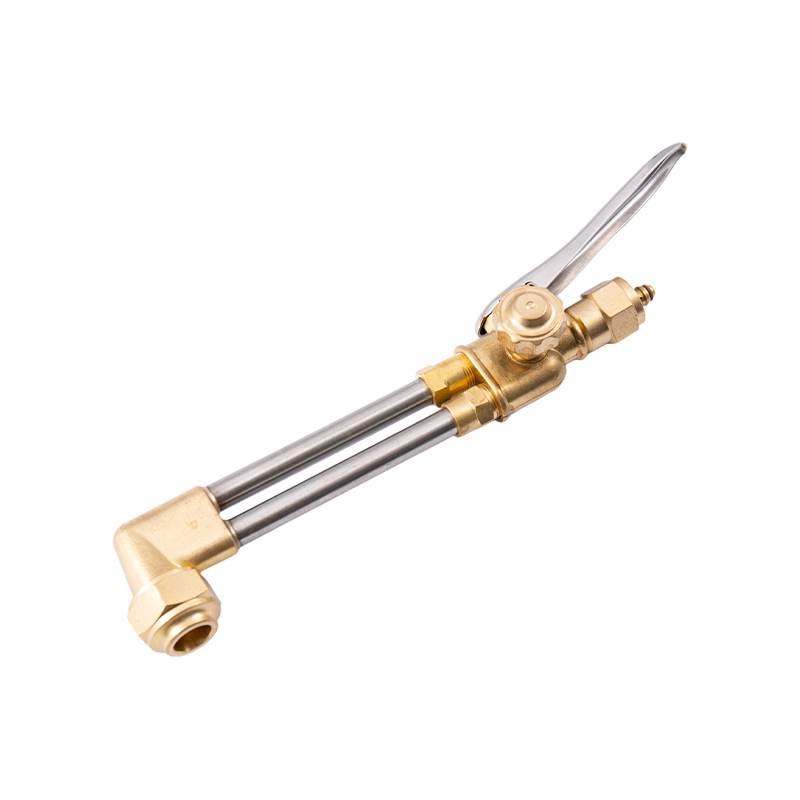
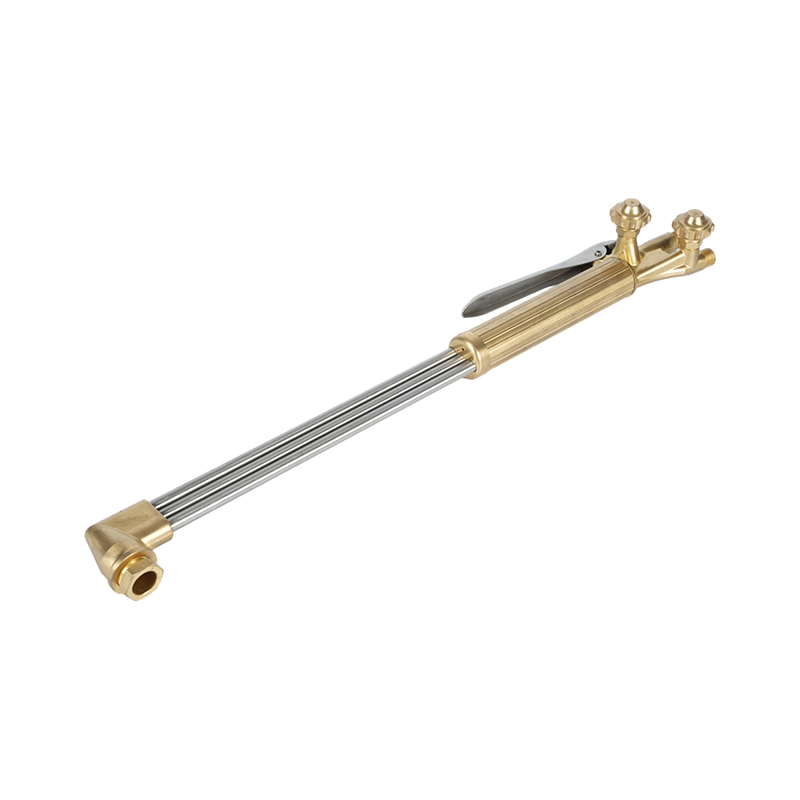 Cannello da taglio portatile ad ossigeno e acetilene B400 per impieghi gravosi Quando una punta usurata o un'impostazione della pressione influiscono sulla qualità del taglio, questa torcia per impieghi gravosi fornisce un flusso di gas stabile, durata dell'ottone forgiato e capacità di taglio di 300 mm. Visualizza il prodotto →
Imposta la pressione del regolatore per la tua punta
Regolare le pressioni tramite le viti di regolazione del regolatore, con le valvole della torcia chiuse, e confermarle sui manometri. L'acetilene rimane basso, solitamente da 3 a 6 Psi per il taglio manuale, e non deve mai superare i 15 PSI. L'ossigeno solitamente funziona tra 20 e 40 Psi a seconda delle dimensioni della punta e dello spessore della piastra.
| Dimensione della punta | Spessore della piastra | Pressione dell'acetilene | Pressione dell'ossigeno |
|---|---|---|---|
| 0 | Da 1/8 a 1/4 pollici (da 3 a 6 mm) | 3 Psi | 20 Psi |
| 1 | Da 6 a 12 mm (da 1/4 a 1/2 pollici) | 4 Psi | 25 PSI |
| 2 | Da 1/2 a 3/4 pollici (da 12 a 20 mm) | 5 psi | 30 Psi |
| 3 | Da 3/4 a 1-1/2 pollici (da 20 a 40 mm) | 5 psi | 35 PSI |
| 4 | Da 40 a 75 mm (da 1-1/2 a 3 pollici) | 6 psi | 40 psi |
Considera il grafico come un punto di partenza. Se compaiono scorie pesanti, la pressione non è automaticamente la colpevole; le condizioni della punta e la velocità di spostamento sono altrettanto probabili.
Purifica, accendi e sintonizza la fiamma
Spurgare ciascun tubo separatamente prima dell'accensione. Aprire una valvola della torcia per due o tre secondi, chiuderla, quindi ripetere sull'altro lato. Questo spinge l'aria fuori dalle linee in modo che la prima fiamma sia prevedibile.
Aprire la valvola della torcia dell'acetilene di circa un ottavo o un quarto di giro e accendere il gas con un percussore. Aumentare l'acetilene finché non scompaiono la fuliggine e la fiamma saltellante. Lasciare aperta la valvola della bombola di acetilene per non più di un giro e mezzo in modo che possa essere chiusa rapidamente e aprire completamente la valvola della bombola di ossigeno in modo che la valvola si posizioni nella sua posizione arretrata.
Quindi introdurre lentamente l'ossigeno finché il cono interno non diventa nitido e definito e la coda piumata di acetilene scompare. Questa è una fiamma neutra ed è l'impostazione per il taglio dell'acciaio.
Le tre impostazioni di fiamma
- Carburazione: acetilene in eccesso, con una piuma morbida oltre il cono interno. Preriscaldamento lento e tendenza a depositare carbonio.
- Neutro: cono interno affilato, senza piuma. La fiamma di taglio standard per l'acciaio dolce.
- Ossidante: un cono interno corto con un sibilo. Aggiunge calore rapidamente ma produce scaglie e bordi ruvidi se usato con noncuranza.
Taglio: preriscaldamento, foratura e spostamento
Tenere la punta perpendicolare alla piastra, a circa 1/8 - 1/4 di pollice sopra la superficie, e preriscaldare il bordo finché non diventa rosso-arancio brillante. Premere completamente la leva dell'ossigeno e avanzare nel taglio con mano ferma. Da quel momento in poi il getto di ossigeno fa il lavoro.
Per un taglio che inizia all'interno della piastra, inclinare la punta, preriscaldare un piccolo punto, quindi aprire lentamente l'ossigeno finché il punto non brucia completamente prima di raddrizzare la torcia e continuare.
La velocità di viaggio è giudicata dal suono e dalle scintille. Un sibilo costante, le scintille che escono in linea retta e un taglio netto sotto la punta indicano che la velocità è giusta. Troppo veloce lascia un taglio incompleto e trascina le linee in basso. Una velocità troppo lenta surriscalda la piastra, arrotonda il bordo superiore e produce bava pesante.
Le torce manuali gestiscono comodamente da 6 a 50 mm (da 1/4 a 2 pollici) di acciaio. Lamiere più pesanti necessitano di una punta più grande e di un preriscaldamento più lungo, e il taglio manuale superiore a circa 4 pollici diventa una prova di pazienza piuttosto che di tecnica.
Difetti di taglio della lettura
La maggior parte dei difetti di taglio manuale hanno più di una possibile causa, ma il disegno del taglio restringe rapidamente il campo.
| Quello che vedi | Solita causa | Cosa regolare |
|---|---|---|
| Tagliare le fermate prima del fondo | Viaggio troppo veloce o pressione dell'ossigeno troppo bassa | Rallentare, verificare la dimensione della punta e l'impostazione dell'ossigeno |
| Scoria superiore pesante, bordo superiore arrotondato | Corsa troppo lenta, punta sovradimensionata, preriscaldamento eccessivo | Aumentare la velocità di spostamento, montare una punta più piccola |
| Scorie strette intrappolate sotto la piastra | Viaggio troppo veloce, flusso di ossigeno basso, punta troppo piccola | Aumenta l'ossigeno, allenta la velocità di viaggio, aumenta la dimensione della punta |
| Taglio irregolare e largo | Punta usurata o sporca, distanza errata, sede danneggiata | Pulire o sostituire la punta e ripristinare la situazione di stallo |
| Ritorno di fiamma o scoppio | Punta surriscaldata, punta che tocca il lavoro, dado della punta allentato | Raffreddare la punta, serrare il dado, ricontrollare le pressioni |
Arresto nel giusto ordine
Chiudere prima la valvola del carburante sulla torcia, poi la valvola dell'ossigeno sulla torcia, quindi le valvole della bombola. Aprire le valvole della torcia una alla volta per spurgare la pressione rimanente da ciascun tubo finché entrambi i manometri non indicano zero, quindi chiudere nuovamente le valvole della torcia.
Allentare entrambe le viti di regolazione del regolatore finché non girano liberamente e verificare che la pressione non ritorni sui manometri. Avvolgere i tubi senza attorcigliarli, riporre la torcia con le valvole chiuse e non lasciare mai l'attrezzatura sotto pressione durante la notte.
Regole di sicurezza che non sono facoltative
Il taglio dell'acetilene ha un breve elenco di regole rigide ed esistono perché la modalità di fallimento è un flashback piuttosto che un taglio rovinato:
- Montare dispositivi antiritorno di fiamma sia sulle linee dell'ossigeno che su quelle del carburante e trattarli come parti di ricambio, non come raccordi a vita.
- Non superare mai i 15 psi di acetilene e non aspirare più di circa un settimo del contenuto di una bombola all'ora mentre la bombola è in posizione verticale.
- Tenere olio, grasso e fluido idraulico lontano dai raccordi e dai tubi dell'ossigeno.
- Tagliare solo con ventilazione o aspirazione locale, perché metalli e rivestimenti bruciati rilasciano fumi gravi.
- Usa un attaccante anziché un fiammifero e indossa occhiali colorati o una visiera.
- Non tagliare mai un fusto, un serbatoio o un tubo che conteneva carburante o una sostanza sconosciuta senza una pulizia documentata.
Le scorciatoie di installazione sono la parte meno indulgente di questo lavoro. Per una lista di controllo più completa puoi consegnare a un equipaggio, la nostra guida a precauzioni di sicurezza per il cannello da taglio vale la pena stamparlo e affiggerlo vicino alla panchina.
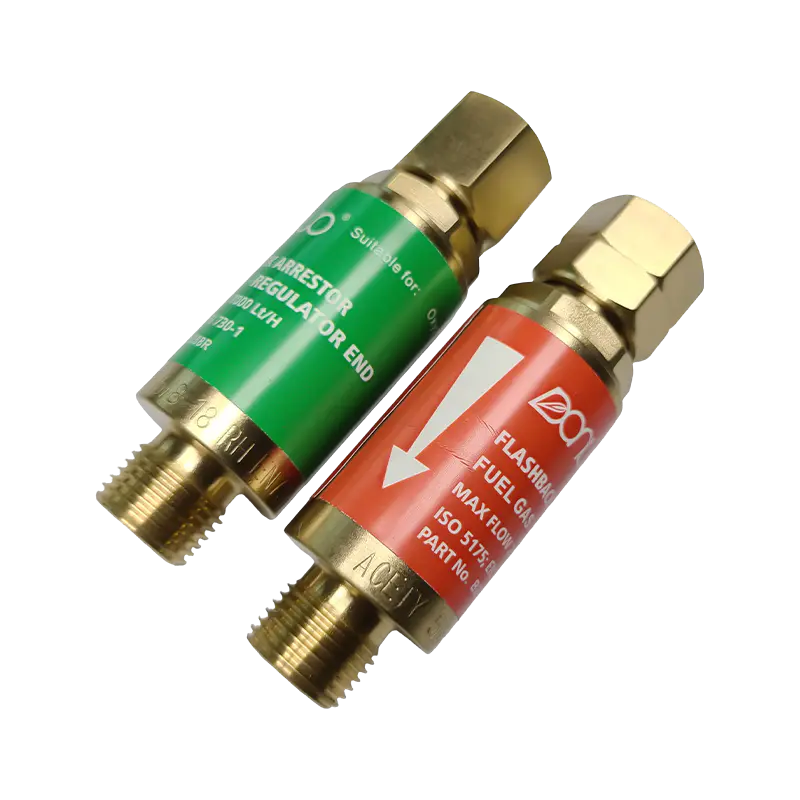 Dispositivo di protezione dal ritorno di fiamma ossiacetilenico serie B288 Quando le scorciatoie di configurazione sono rischiose, questo dispositivo di arresto previene i ritorni di fiamma e il flusso inverso del gas, con più modelli di connessione. Visualizza il prodotto →
Punte, ugelli e ricambi che cambiano il taglio
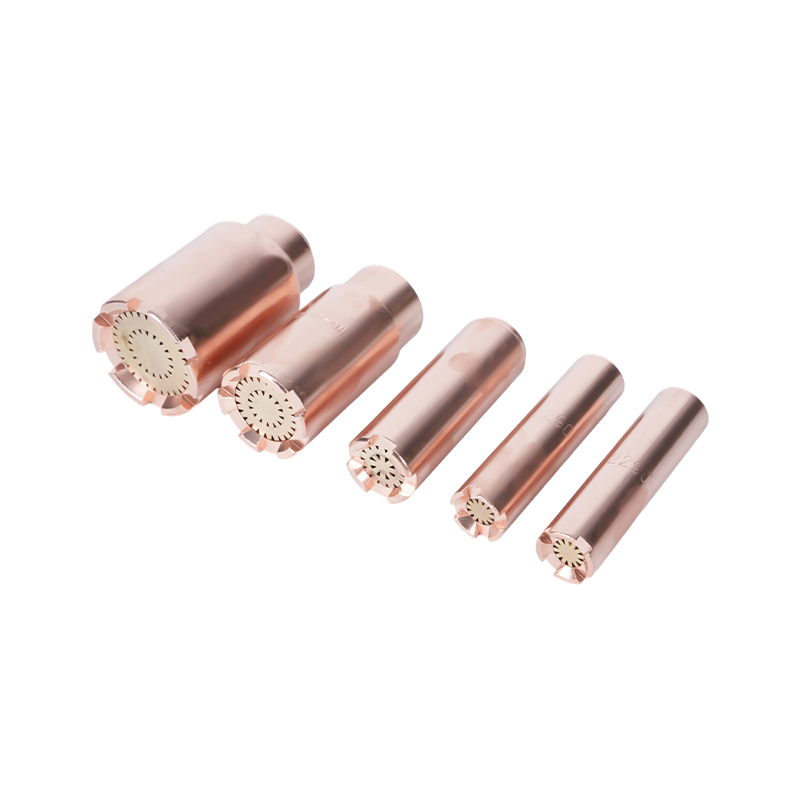
La scelta della punta è la decisione più piccola con il maggiore effetto sulla qualità del taglio. L'orifizio deve prima corrispondere allo spessore della piastra e poi la famiglia di punte deve corrispondere al gas combustibile, poiché le punte per acetilene sono costruite in modo diverso da quelle per propano e non si scambiano in modo pulito.
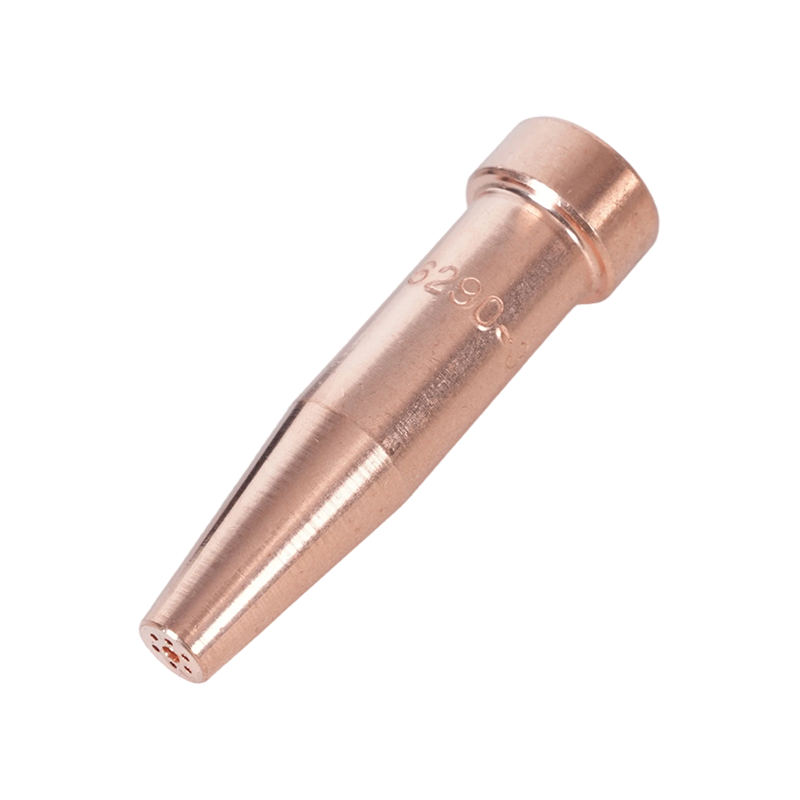
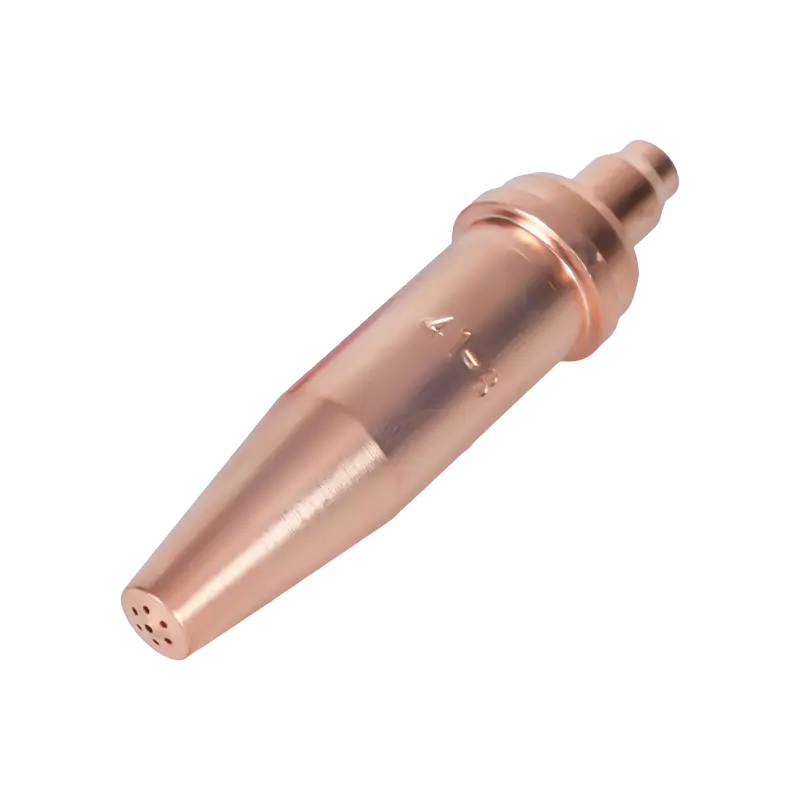
Le punte da taglio in acetilene presentano un orifizio forato dritto in un corpo monopezzo e si usurano in modo prevedibile. Una volta che la canna si allarga o la faccia si erode, il consumo di ossigeno aumenta e il taglio si allarga, anche con le stesse impostazioni di pressione che hanno funzionato il mese scorso. Pulire con il detergente per punte corretto e tenere un set di riserva sullo scaffale è più economico che combattere il taglio.
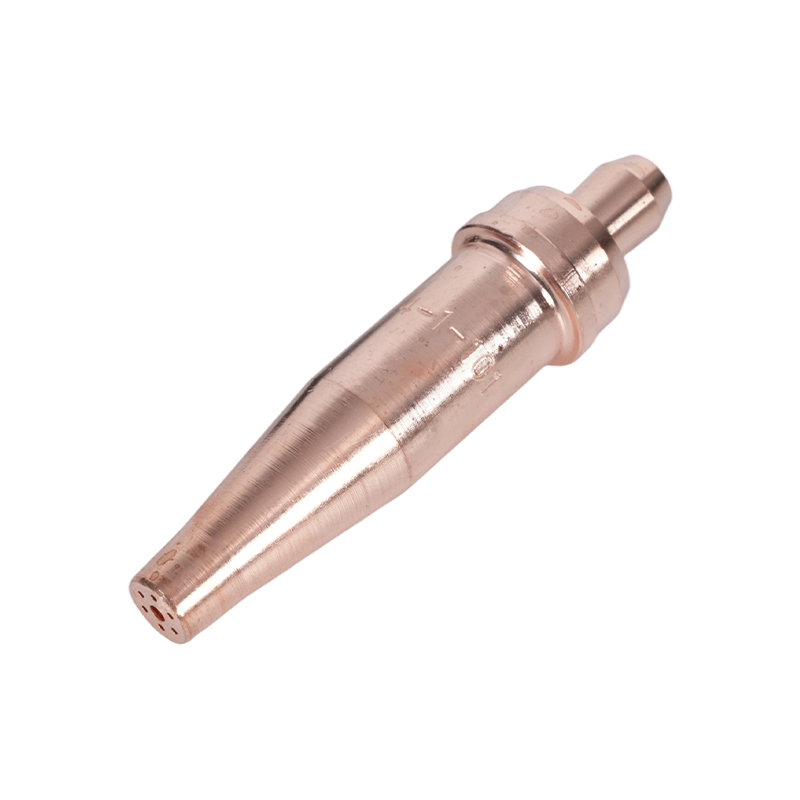 Punte per cannello in acetilene serie 1-101 Quando le punte usurate allargano i solchi e aumentano il consumo di ossigeno, queste punte in acetilene offrono una lunghezza di 76 mm, una portata di 5–200 mm e un'ampia compatibilità con la torcia. Visualizza il prodotto →
La sequenza non cambia mai veramente: ispezionare, impostare le pressioni sulla tabella per la punta, spurgare, accendere l'acetilene, regolare la fiamma su folle, preriscaldare su arancione, tagliare con corsa costante, quindi spegnere nell'ordine. Un outfit ben tenuto con punte pulite fa la maggior parte del lavoro prima che la tua mano faccia qualsiasi cosa.
Se hai bisogno di aiuto per abbinare il corpo, l'impugnatura o la punta della torcia al gas con cui tagli, o desideri quantità e tempi di consegna per un negozio o un programma di rivenditori, il nostro team può guidarti attraverso le opzioni .