Un costruttore che si prepara a tagliare una lamiera di acciaio da 25 mm ha una domanda pratica: quanto è calda una torcia ad acetilene? La risposta utile è tra 3.150 e 3.330 °C (da 5.700 a 6.030 °F) quando l'acetilene brucia con l'ossigeno in una torcia correttamente regolata. Questa è la temperatura massima della fiamma, non la temperatura del metallo o la temperatura media dell'intera fiamma. La regione più calda è una piccola zona appena davanti al cono interno luminoso.
L'acetilene bruciato nell'aria è molto più freddo, circa da 2.400 a 2.500°C. È ancora abbastanza calda per saldature e piccoli lavori di riscaldamento, ma non è la fiamma utilizzata per il taglio serio dell'acciaio. Una volta aggiunto l'ossigeno, la temperatura della fiamma aumenta notevolmente e la torcia può tagliare, saldare, brasare o riscaldare rapidamente il metallo. Il numero varia con il rapporto del gas, la dimensione dell'ugello, la purezza dell'ossigeno e la pressione operativa, quindi considerare ogni singolo valore come un intervallo di lavoro piuttosto che come una costante di laboratorio.
La risposta breve: quanto è calda una torcia ad acetilene?
In una fiamma ossiacetilenica neutra, la temperatura massima è comunemente indicata come 3.150°C. Altri riferimenti attendibili collocano il picco più vicino ai 3.300°C. La differenza deriva dal metodo di misurazione, dalla purezza dell'ossigeno, dal design della punta e dal punto esatto in cui viene rilevata la temperatura. Per la pianificazione dell'officina, un intervallo compreso tra 3.150 e 3.330°C è pratico e onesto.
La fiamma ha due zone principali. Il cono interno è dove l'acetilene e l'ossigeno iniziano a reagire. L'involucro esterno è dove i gas rimanenti bruciano con l'aria circostante. La temperatura più alta non si trova sulla bocca della punta e non nella lunga penna esterna. Si trova appena oltre il cono interno, dove la combustione primaria è più completa. Ecco perché un saldatore regola la fiamma a occhio: la lunghezza e la forma del cono interno dicono di più sulla concentrazione del calore rispetto alla sola lettura del manometro.
Perché una fiamma ossiacetilenica raggiunge un calore così elevato
L'acetilene è C2H2, un idrocarburo compatto con un elevato calore di combustione. Quando reagisce con l'ossigeno puro, la reazione primaria rilascia una grande quantità di energia in un volume molto piccolo. La fiamma ha anche un'elevata velocità di fiamma, quindi la reazione rimane stabile sulla punta e produce una fonte di calore concentrata.
Propano, gas naturale e gas MAPPA possono tutti tagliare l'acciaio se abbinati all'ossigeno, ma la loro temperatura di fiamma è inferiore. Una temperatura più bassa non è automaticamente uno svantaggio. Il propano è spesso più economico e più sicuro da immagazzinare e produce un modello di calore più ampio che può essere utile per il riscaldamento. Per il preriscaldamento rapido, il taglio stretto e la saldatura o brasatura ad alta temperatura, l'acetilene rimane il gas combustibile di riferimento.
Confronto della temperatura della fiamma per i comuni gas combustibili
| Gas combustibile con ossigeno | Tipica temperatura di picco della fiamma | Nota pratica |
|---|---|---|
| Acetilene | 3.150–3.330°C (5.700–6.030°F) | Temperatura massima; preriscaldamento veloce e fiamma concentrata |
| Propano | 2.800–2.900°C (5.070–5.250°F) | Temperatura più bassa; buono per il riscaldamento e il taglio più lento |
| MAPP | 2.900–3.000°C (5.250–5.430°F) | Gamma media; spesso utilizzato dove lo stoccaggio dell'acetilene è limitato |
| Gas naturale | 2.700–2.800°C (4.890–5.070°F) | Il più basso di questo gruppo; conveniente dove è disponibile il gas convogliato |
| Acetilene in air | 2.400–2.500°C (4.350–4.530°F) | Non utilizzato per tagli pesanti; piccolo riscaldamento e saldatura |
Per il taglio non è necessario che la fiamma sciolga l'acciaio. È necessario portare una piccola area alla temperatura di accensione, circa 870°C per l'acciaio dolce, dopodiché il flusso di ossigeno brucia il ferro. Una fiamma di acetilene più calda raggiunge quel punto più velocemente e immette meno calore totale nella piastra, il che aiuta a controllare la distorsione.
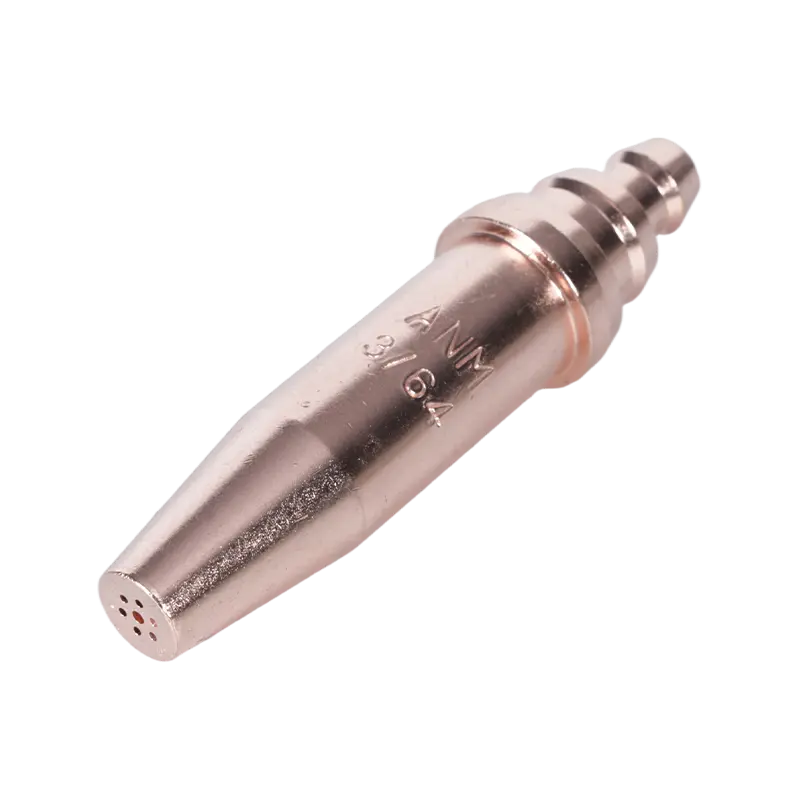
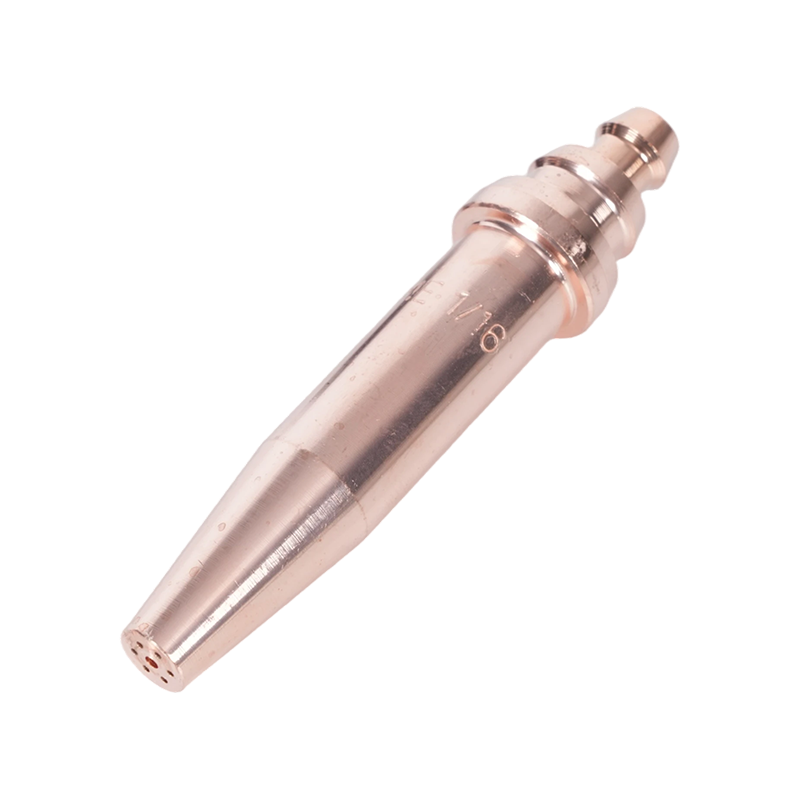
 Punta per cannello da taglio in acetilene serie 1502 per il taglio di metalli Acetilene cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Visualizza il prodotto →
Cosa cambia la temperatura reale in punta
Diverse variabili decidono se la fiamma si comporta come uno strumento a 3.150°C oppure come uno deludente a 2.800°C. Sono le stesse variabili che decidono la qualità del taglio, il consumo di gas e la sicurezza.
- Purezza dell'ossigeno: l'ossigeno al 99,5% produce una fiamma più nitida e calda rispetto all'ossigeno di purezza inferiore o alla fornitura contaminata.
- Rapporto gas: una fiamma neutra ha un cono interno chiaro e arrotondato. Una fiamma ossidante è più corta e più forte; una fiamma cementante ha un leggero eccesso di acetilene. Per la maggior parte dei tagli viene utilizzata solo la fiamma neutra o leggermente ossidante.
- Dimensioni e condizioni della punta: un orifizio usurato, allargato o bloccato modifica la velocità del gas e la forma della fiamma. Una punta adatta allo spessore della piastra mantiene il calore concentrato.
- Pressione e portata del regolatore: Una portata troppo piccola produce una fiamma morbida. Un flusso eccessivo può sollevare la fiamma o il gas di scarico senza aggiungere calore utile.
- Pulizia dell'ugello e spruzzi: sporco, scorie e olio disturbano la miscela di gas. Le punte pulite tagliano più velocemente e in modo più sicuro.
- Tecnica: la velocità di spostamento, la distanza di sicurezza e il tempo di preriscaldamento determinano la quantità di calore della fiamma che raggiunge il metallo.
Una torcia adattata correttamente al lavoro fornisce un cono interno stabile e un flusso di ossigeno di taglio costante. Se la fiamma cambia forma quando si preme la leva di taglio, l'impostazione della punta o della pressione è errata e il calore effettivo sul taglio diminuirà.
Quanto è abbastanza caldo per tagliare, saldare e riscaldare?
Taglio
Per il taglio ossiacetilenico, la fiamma preriscalda l'acciaio alla sua temperatura di accensione, solitamente intorno a 870°C (1.600°F) per l'acciaio dolce. A quel punto il getto di ossigeno reagisce con il ferro e fa uscire l'ossido fuso dal solco. La temperatura della fiamma di 3.000°C o più offre un ampio margine, quindi la velocità di taglio dipende più dall'efficienza del preriscaldamento e dal flusso di ossigeno che dalla temperatura della fiamma grezza.
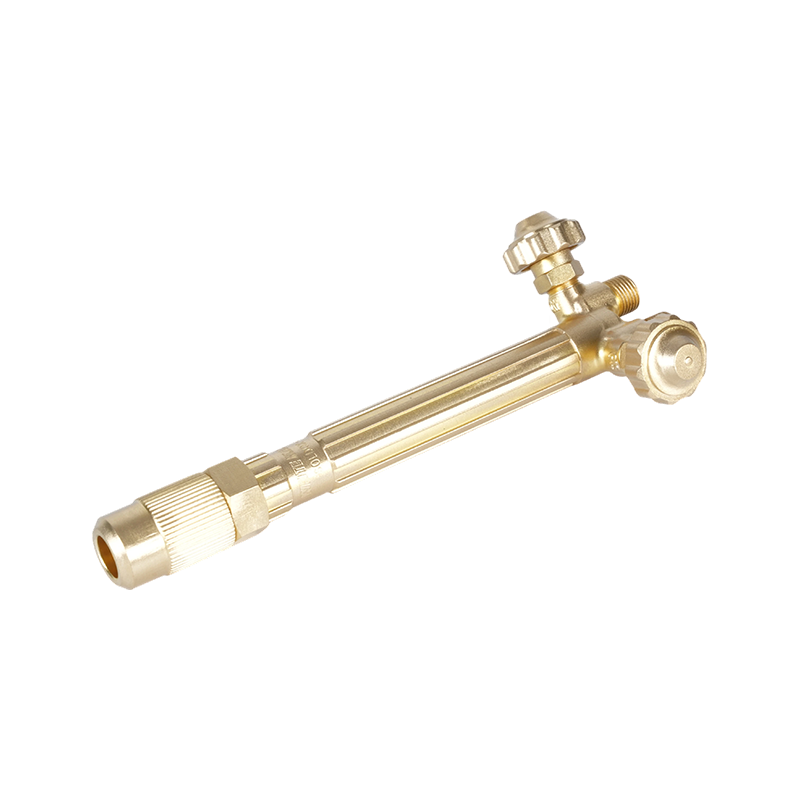
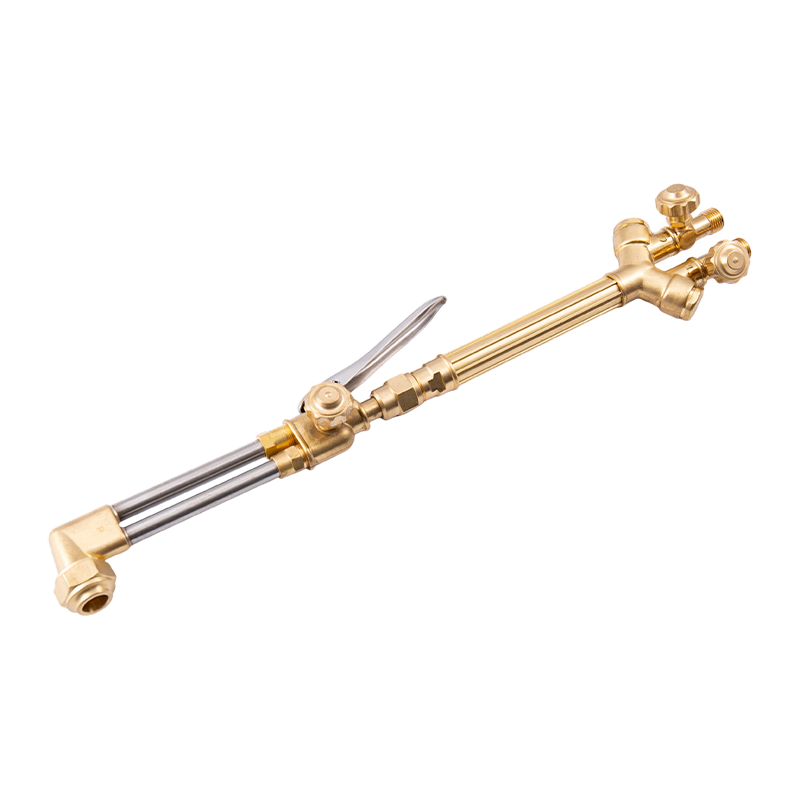
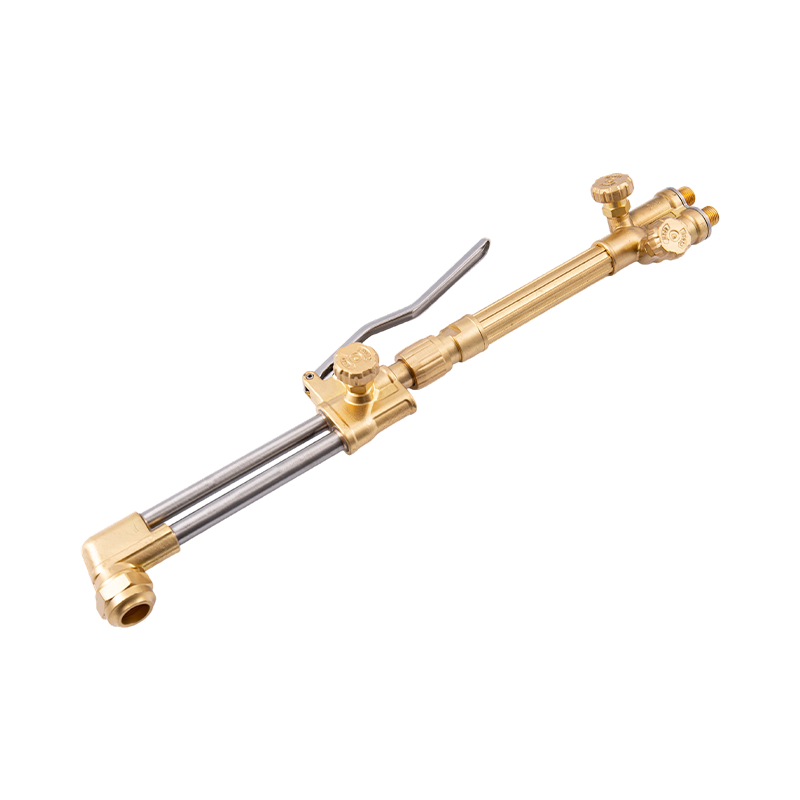
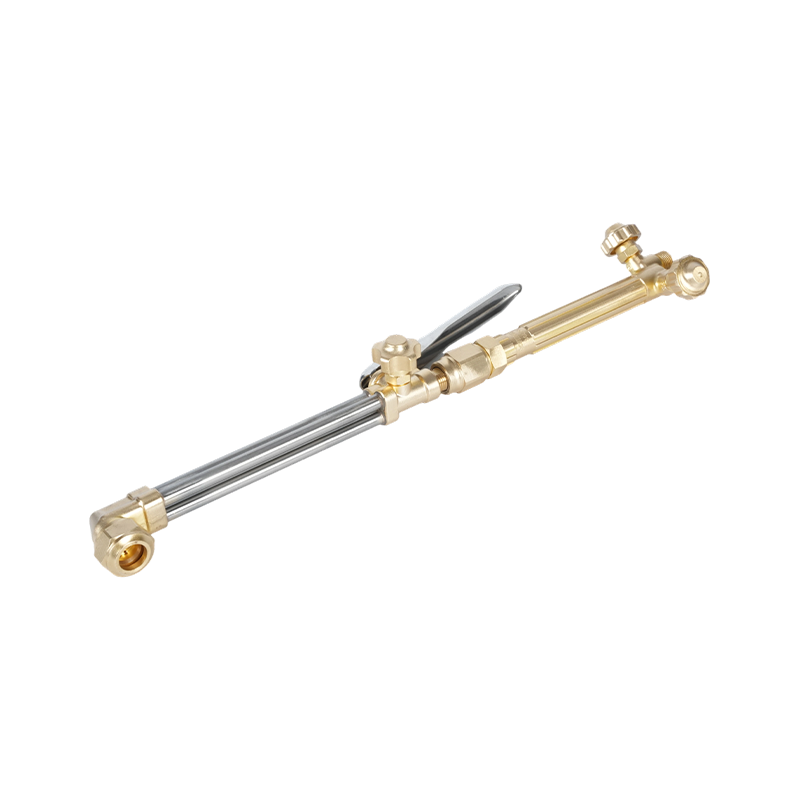
 Torcia portatile in acetilene per impieghi gravosi E250 per taglio professionale Torcia portatile per carichi pesanti per il taglio di acetilene o propano, con impugnatura in acciaio inossidabile, valvole a spillo e capacità fino a 250 mm. Visualizza il prodotto →
Saldatura e brasatura
L'acciaio fonde a una temperatura compresa tra 1.370 e 1.530 °C circa, a seconda della lega. Una fiamma ossiacetilenica supera facilmente questo valore, motivo per cui può saldare acciaio, brasare leghe di rame e giunti con saldatura all'argento. Il rischio è il surriscaldamento. Una fiamma troppo calda per il materiale d'apporto e il metallo base può bruciare elementi leganti, creare porosità o deformare parti sottili.
Riscaldamento
Riscaldamento jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Scelte di sicurezza e attrezzature che influiscono sulla temperatura
La temperatura è anche un problema di accumulo di energia. La fiamma di una torcia superiore a 3.000°C può incendiare i materiali vicini, danneggiare i tubi e trasformare un piccolo ritorno di fiamma in un flashback. I dispositivi antiritorno di fiamma, le valvole di ritegno e le corrette impostazioni del regolatore non abbassano la temperatura della fiamma, ma impediscono alla fiamma di ritornare nel tubo o nel cilindro.
Utilizzare dispositivi di arresto del ritorno di fiamma sia sulle linee dell'ossigeno che su quelle del gas combustibile. Tenere i tubi lontani da metalli caldi e scorie. Verificare la presenza di perdite con acqua saponata, mai con una fiamma. Spurgare le linee secondo la procedura del produttore della torcia. Se la fiamma scoppietta, stride o cambia colore mentre lavori, spegni il cannello e individua la causa prima di continuare. Queste abitudini contano più di qualsiasi singola valutazione della temperatura.
 Dispositivo di protezione dal ritorno di fiamma per torcia in acetilene serie C588 Dispositivo di arresto del ritorno di fiamma in ottone per saldatura e taglio di acetilene, che supporta l'erogazione sicura del gas e la protezione dal flusso inverso nei lavori di fabbricazione, costruzione e manutenzione. Visualizza il prodotto →
Per un elenco di controllo più approfondito, consulta questa guida precauzioni di sicurezza quando si utilizza un cannello da taglio .
Considerazioni pratiche sull'acquisto delle torce ad acetilene
Quando si confrontano torce e punte per acetilene, non acquistare solo alla temperatura di picco indicata. Guarda il servizio del gas, il livello di servizio e il modo in cui viene lavorata la punta. Una maniglia per impieghi gravosi con corpo in ottone resiste a ripetuti riscaldamenti e resiste all'usura del filo meglio di una maniglia per impieghi leggeri. Una punta tagliente con un orifizio pulito e di dimensioni corrette fornisce una fiamma stabile e un taglio stretto.
Adattare la punta allo spessore della piastra e al gas combustibile. Gli ugelli per acetilene non sono intercambiabili con quelli per propano perché le caratteristiche dell'orifizio e del flusso differiscono. Anche gli standard regionali contano: i collegamenti delle torce americana, australiana, britannica e giapponese utilizzano filettature e angoli di sede diversi. Se si sostituisce una torcia su un collettore esistente, verificare lo stile di connessione prima di ordinare.
Per i produttori e le grandi aziende manifatturiere, la coerenza è un problema della catena di fornitura. Un fornitore che forgia internamente le proprie maniglie e le punte delle macchine può mantenere le tolleranze degli orifizi e la qualità della lega da lotto a lotto. Se la torcia deve adattarsi ad un disegno esistente o ad un pannello gas, inviare al fornitore il disegno, il tipo di gas e la pressione di esercizio prima della produzione. Puoi contattare il produttore per confermare la compatibilità e i tempi di consegna.
Per riassumere: una torcia ad acetilene con ossigeno raggiunge circa 3.150-3.330°C nel suo punto più caldo e il calore è concentrato appena oltre il cono interno. Il numero esatto nel tuo negozio dipende dalla purezza dell'ossigeno, dal rapporto del gas, dalle condizioni della punta e dalle impostazioni della pressione. Imposta una fiamma neutra, usa la punta giusta e tratta i dispositivi di sicurezza come parte del sistema di controllo della temperatura. Fallo e la fiamma taglierà, salderà o riscalderà in modo prevedibile anziché bruciare semplicemente.