Un cannello ossiacetilenico adeguatamente regolato produce una fiamma neutra di circa 3.300°C (6.000°F) sulla punta del cono interno e i valori di funzionamento normali rimangono nell'intervallo 3.100–3.300°C (5.600–6.000°F). Ciò la rende la fiamma a gas più calda e pratica nella lavorazione dei metalli, nettamente superiore alle fiamme a ossigeno-propano o ossigeno-MAPP.
Questo calore è la ragione per cui l'attrezzatura ossiacetilenica rimane l'impostazione predefinita per la saldatura a gas, il taglio, la brasatura e il riscaldamento locale dopo più di un secolo di uso industriale. Le sezioni seguenti spiegano da dove proviene la temperatura, come viene distribuita sulla fiamma e cosa significa quando si seleziona, si imposta o si utilizza una torcia.
Cosa misuriamo esattamente quando parliamo di temperatura della fiamma
Una "torcia ad acetilene" nel linguaggio dei negozi è una torcia ossiacetilenica: combustibile acetilenico mescolato con ossigeno invece che con aria atmosferica. La fiamma non è un blocco uniforme di calore. Ha tre zone con temperature molto diverse e sapere quale zona viene misurata è importante per ogni lavoro.
| Zona di fiamma | Temperatura approssimativa | Ruolo nel lavoro |
|---|---|---|
| Cono interno (fiamma primaria) | 3.100–3.300°C (5.600–6.000°F) | Zona più calda; utilizzato per la saldatura e per il taglio preriscaldamento |
| Busta centrale (fiamma secondaria) | 1.800–2.800°C (3.300–5.100°F) | Area di riscaldamento più morbida per brasatura e preriscaldamento |
| Bordo esterno della fiamma | 500–1.200°C (900–2.200°F) | Schermatura; diffonde il calore su un'area più ampia |
Per la maggior parte delle operazioni di taglio e saldatura, il numero che conta è la temperatura del cono interno, perché è quello il punto verso cui miri il metallo. L'involucro esterno più freddo è ancora sufficientemente caldo per preriscaldare i pezzi e brasare. Le tre impostazioni della fiamma cambiano l'immagine:
- Fiamma neutra — ossigeno bilanciato e acetilene; fornisce il massimo calore di lavoro pulito ed è l'impostazione corretta praticamente per tutti i tagli e le saldature.
- Fiamma di carburazione — eccesso di acetilene; funziona a temperature più basse, produce fuliggine e aggiunge carbonio. Usatelo solo per casi particolari come la tempra alla fiamma.
- Fiamma ossidante — eccesso di ossigeno; brucia con un sibilo più acuto e può essere leggermente più caldo, ma ossida il metallo saldato ed è riservato a pochi lavori in bronzo.
Quindi quando qualcuno cita la temperatura di una torcia ad acetilene, intende il cono interno della fiamma neutra. Poiché la fiamma neutra è il punto di riferimento, il resto di questo articolo la utilizzerà se non diversamente specificato.
Perché l'acetilene produce la fiamma del gas più calda
L'acetilene (C2H2) rilascia una grande quantità di calore per unità di gas durante la combustione, ma questo da solo non è il motivo per cui vince. La proprietà decisiva è la velocità della fiamma. La reazione acetilene-ossigeno si propaga molto più velocemente delle reazioni propano o MAPP, quindi l'energia rilasciata si concentra in una zona piccola e intensa invece di diffondersi. Il propano fornisce più energia totale per chilogrammo di carburante, ma la sua fiamma è più ampia e più fredda perché la reazione è più lenta.
| Gas combustibile | Temperatura massima approssimativa con ossigeno |
|---|---|
| Acetilene (C2H2) | 3.100–3.300°C (5.600–6.000°F) |
| Gas MAPP | 2.900–3.000°C (5.300–5.400°F) |
| Propano (C3H8) | circa 2.800°C (5.100°F) |
| Gas naturale (metano) | circa 2.700°C (4.900°F) |
Se si utilizza l'acetilene con aria pura, la temperatura scende a circa 2.400°C (4.400°F), motivo per cui l'aria compressa non viene utilizzata per il taglio dell'acciaio. L'elevata temperatura, combinata con il rilascio di calore concentrato, è anche il motivo per cui l'acetilene rimane il gas preferito per la saldatura per fusione dell'acciaio piuttosto che solo per il riscaldamento.
Cosa significa in pratica 3.300°C (6.000°F).
La temperatura massima della fiamma non è quella che fonde l'acciaio durante il taglio. L'ossitaglio funziona portando l'acciaio al carbonio alla sua temperatura di accensione in un flusso di ossigeno, circa 870–980°C (1.600–1.800°F) a seconda della lega. La fiamma della torcia esegue il preriscaldamento; la leva dell'ossigeno brucia quindi il ferro caldo e lo soffia via. Ecco perché una piastra spessa necessita di un preriscaldamento più lungo, ma il taglio procede poi a una velocità costante.
- Taglio — preriscaldare il bordo fino al colore rosso vivo, quindi avviare il getto di ossigeno; la temperatura del cono interno lascia ampio margine anche in officine fredde.
- Saldatura per fusione — il cono interno fonde il metallo di base abbastanza rapidamente da consentire all'asta di riempimento e al metallo di base di fondersi in un'unica pozza senza surriscaldare l'area circostante.
- Brasatura e saldatura ad argento — la fiamma esterna controllabile riscalda rapidamente le parti accoppiate mantenendo il metallo d'apporto al di sotto del suo intervallo di fusione finché non ne hai bisogno.
- Riscaldamento, piegatura e raddrizzatura — l'ampio involucro della fiamma aiuta a restringere e raddrizzare alberi e piastre dove il riscaldamento lento e uniforme conta più della temperatura di picco.
In breve, l'elevata temperatura di picco ti dà velocità e controllo. Una fiamma a temperatura più bassa come il propano può comunque tagliare l'acciaio se l'operatore è paziente, ma gli stabilimenti di produzione scelgono l'ossiacetilene perché il calore arriva rapidamente e può essere direzionato con precisione.
Perché la vera fiamma è più calda o più fredda del valore contabile
I produttori citano le temperature ideali della fiamma misurate in laboratorio. Su una panchina reale, diverse cose allontanano il valore di lavoro da quel numero:
- Rapporto gas — lo spostamento dall'impostazione neutra modifica il carattere della fiamma; una fiamma cementante raffredda la zona e ricopre di fuliggine l'opera.
- Dimensione della punta — una punta scelta per la lamiera sottile produce una piccola fiamma che toglie calore alla piastra spessa; una mancia troppo grande per il lavoro da svolgere crea rumore e sprechi.
- Condizioni della punta — accumuli di carbonio, schizzi o una sede danneggiata distorcono il cono di fiamma e riducono drasticamente l'effettivo trasferimento di calore.
- Distanza di lavoro — il cono interno deve trovarsi a circa 2–4 mm dal lavoro; troppo indietro e la maggior parte del calore si disperde nell'aria.
- Qualità della fornitura di gas — umidità, perdite o impostazioni di pressione non corrispondenti fanno sì che la fiamma scoppietti e raffreddi la zona in modo non uniforme.
Nessuno di questi problemi impedisce alla torcia di raggiungere la temperatura nominale. Significano che l'impostazione e le condizioni dell'attrezzatura determinano ciò che effettivamente si ottiene sul pezzo.
Scegliere una punta e una torcia che forniscono calore
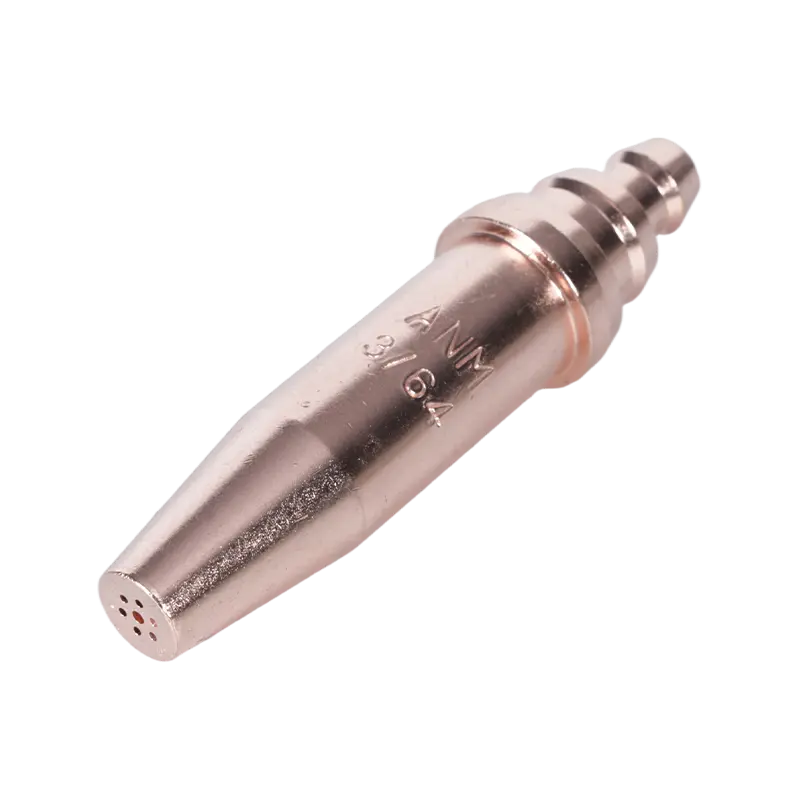
Il modo più semplice per perdere gran parte del vantaggio teorico dell'acetilene in termini di temperatura è utilizzare l'ugello sbagliato. Le punte da taglio per acetilene hanno passaggi del gas più piccoli rispetto alle punte per propano e non possono essere scambiate tra tipi di carburante. Per qualsiasi lavoro, abbina tre cose: la serie della punta alla torcia, la dimensione della punta allo spessore della lamiera e l'accessorio di taglio alla classe dell'impugnatura (leggera, media o pesante). Nella nostra produzione, vediamo che un set non corrispondente è quasi sempre la ragione per cui un negozio segnala che la sua torcia "non si scalda abbastanza".
Gli ugelli per acetilene sono prodotti in numerose serie numerate per adattarsi a diversi marchi di torce e standard regionali. Se stai allestendo una stazione, vale la pena leggere il guida alla selezione e alla manutenzione delle punte e degli ugelli del cannello da taglio in modo da ordinare la giusta dimensione del sedile e la perforazione del gas la prima volta.
 Punte per cannelli da taglio in acetilene serie 1-101 Queste punte in acetilene standardizzate da 76 mm si adattano a diversi modelli di torce e gestiscono acciaio da 5 a 200 mm, rendendole una scelta pratica quando si seleziona la dimensione della punta giusta per la propria stazione. Visualizza il prodotto →
Per quanto riguarda la torcia, una torcia da taglio per impieghi gravosi rappresenta la base giusta per il taglio quotidiano dell'acciaio: tiene saldamente l'accessorio, fornisce un flusso di gas uniforme e gestisce lamiere più spesse con tempi di preriscaldamento più brevi. Per gli utenti che lavorano sia con ossiacetilene che con propano, è pratica una torcia progettata per passare da un gas all'altro, a condizione che l'attacco e le punte vengano cambiati insieme.
 A217 Kit cannello da taglio ossiacetilene propano per impieghi gravosi Questo kit per carichi pesanti abbina l'accessorio A212 all'impugnatura A211, offrendo un controllo uniforme del flusso di gas per il taglio, la brasatura o il riscaldamento. È adatta agli utenti che necessitano di una torcia robusta e versatile. Visualizza il prodotto →
Controllare inoltre lo stile regionale prima di acquistare i componenti: le torce e le punte in stile americano, australiano, britannico e giapponese non sono intercambiabili. Acquista da un produttore che soddisfa i tuoi standard locali, in modo che le punte sostitutive rimangano disponibili per tutta la vita della torcia.
Lavorare in sicurezza a queste temperature
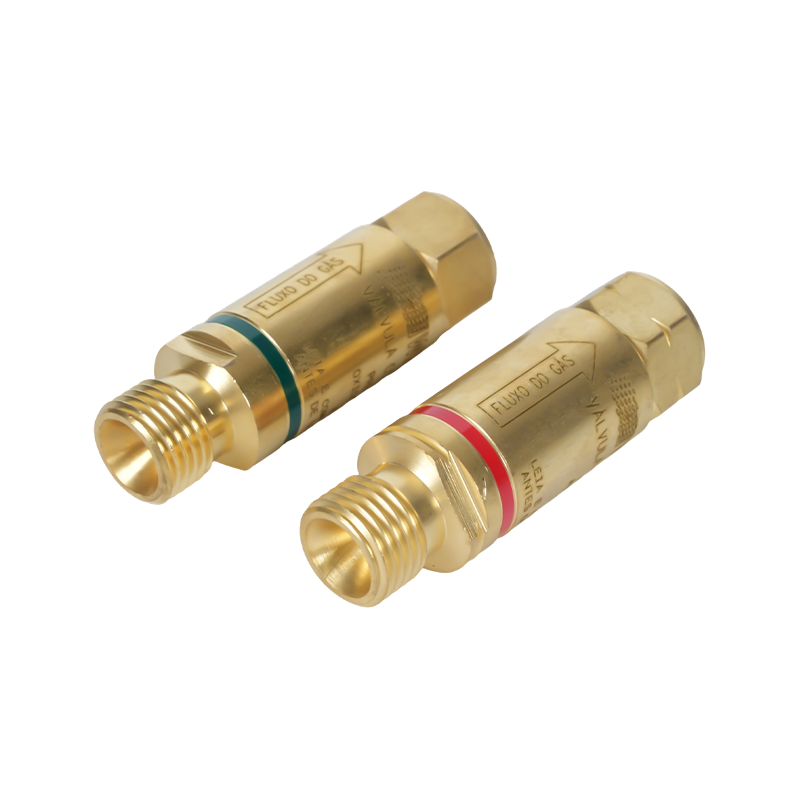
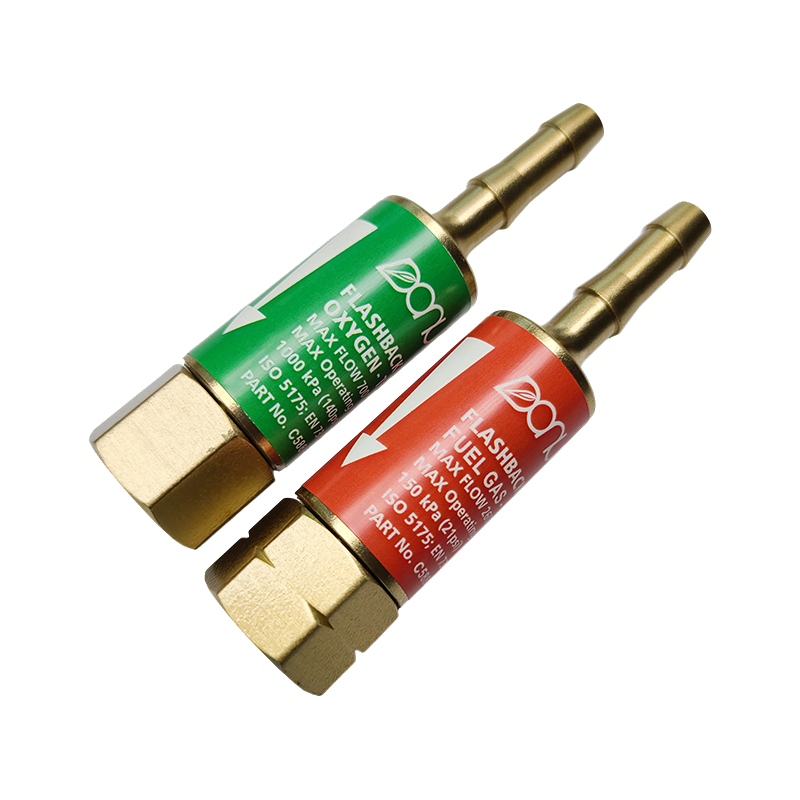
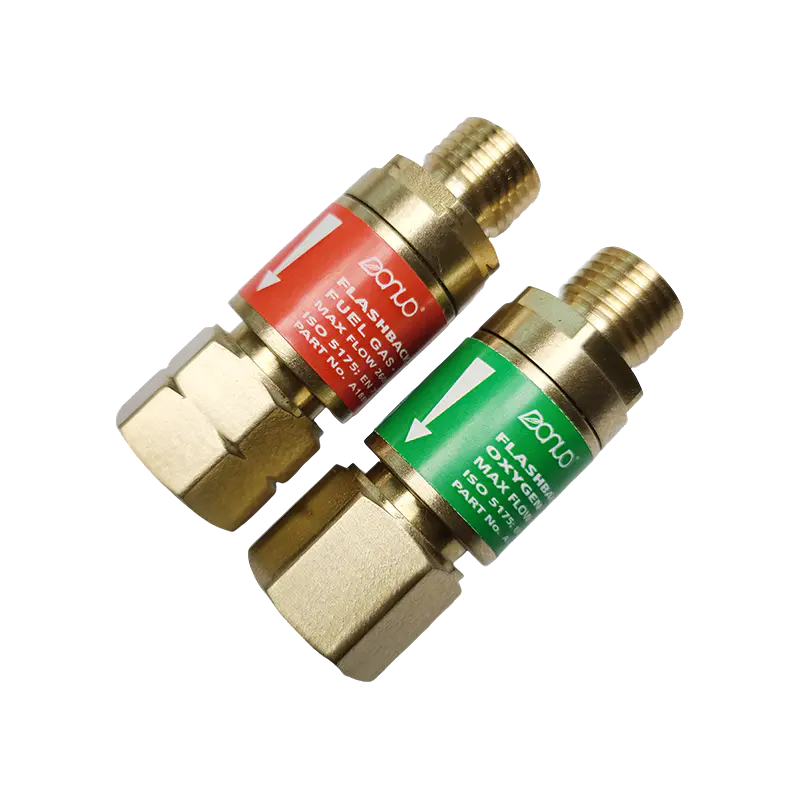
A 3.300°C il vero rischio non è la fiamma in sé ma tutto ciò che la circonda. Il riflusso della fiamma nel tubo o nel miscelatore crea un ritorno di fiamma che può far scoppiare una linea o danneggiare la torcia in pochi millisecondi. La protezione standard è un dispositivo antiritorno di fiamma montato sulla torcia e sul regolatore, oltre a una valvola di ritegno laddove le normative lo richiedono.
 Dispositivo di protezione dal ritorno di fiamma ossiacetilenico serie B288 Progettato per prevenire ritorni di fiamma e flusso inverso del gas, questo dispositivo di arresto aggiunge una protezione essenziale alla torcia e al regolatore. Aiuta a mantenere sicure le linee del gas durante i lavori di taglio ad alta temperatura. Visualizza il prodotto →
- Pressione dell'acetilene — non impostare mai il regolatore dell'acetilene al di sopra di 15 psi (circa 1,0 bar); l'acetilene diventa instabile e può decomporsi a pressioni più elevate.
- Movimentazione del cilindro — mantenere le bombole di acetilene in posizione verticale, fissarle e conservarle lontano da fonti di calore.
- Raccordi e tubi flessibili — mantenere i raccordi dell'ossigeno privi di olio e grasso e ispezionare i tubi per eventuali crepe prima di ogni lavoro pesante.
- Ventilazione e DPI — lavorare in uno spazio ventilato e utilizzare guanti da saldatura e protezioni per gli occhi ombreggiate adatte ai lavori con gas.
Niente di tutto questo è facoltativo a queste temperature. Un dispositivo antiritorno di fiamma costa poco rispetto alla linea che protegge e la stessa logica si applica a un ugello adeguatamente pulito: ogni componente del percorso del gas contribuisce alle prestazioni dello strumento.
Se stai allestendo una stazione e desideri una risposta affidabile: la fiamma neutra ossiacetilenica raggiunge circa 3.100–3.300°C (5.600–6.000°F) nel cono interno e la temperatura di lavoro dipende dalle dimensioni e dalle condizioni della punta e da quanto vicino tieni la fiamma al metallo. Il carburante non è il fattore limitante; l'abbinamento di torcia, punta, pressione e attrezzatura di sicurezza lo è.
Se stai acquistando corpi della torcia, accessori di taglio o punte di ricambio, contatta il nostro team con lo spessore della piastra, il gas combustibile e lo standard regionale in base al quale lavori, puoi ottenere componenti adatti alla temperatura della fiamma effettivamente necessaria per il tuo lavoro.