Accendi una torcia ossiacetilenica adeguatamente regolata e la punta del cono interno si troverà a una temperatura compresa tra 5.600 ° F e 6.300 ° F (3.100–3.480 ° C). Ciò rende l'acetilene, quando bruciato con ossigeno puro, il più caldo dei comuni gas combustibili utilizzati nelle apparecchiature di saldatura e taglio portatili. Questi numeri non sono solo curiosità. Ti dicono quali metalli può saldare la torcia, quanto velocemente può tagliare una lamiera e perché la protezione dal ritorno di fiamma deve essere inserita nella linea del gas.
Dove si trova effettivamente la temperatura più calda
La fiamma di un cannello ossiacetilenico non è una sfera di calore uniforme. Ha un cono interno affilato, dove l'acetilene e l'ossigeno si mescolano e reagiscono per primi, e un involucro esterno più grande che è più fresco. La temperatura sulla punta del cono interno è la cifra che le persone citano quando dicono che una torcia ad acetilene arriva a circa 5.600°F. Quella zona concentrata è dove posizioni il lavoro quando desideri il massimo apporto di calore.
Tre impostazioni comuni della fiamma producono temperature leggermente diverse:
- Fiamma neutra (più o meno uguale ossigeno e acetilene): circa 5.600 ° F (3.100 ° C). Ideale per la maggior parte delle operazioni di saldatura e brasatura perché non aggiunge né carbonio né ossigeno in eccesso al bagno di saldatura.
- Fiamma di carburazione (acetilene in eccesso): circa 5.000–5.400 °F. Lascia una zona ricca di carbonio, utile per riporti duri ma non per saldature pulite dell'acciaio.
- Fiamma ossidante (eccesso di ossigeno): può raggiungere la parte alta dell'intervallo, fino a circa 6.300°F. Brucia più caldo ma aggiunge ossigeno; viene utilizzato principalmente per la lavorazione dell'ottone e del bronzo e per alcune operazioni di taglio.
L'acetilene puro che brucia nell'aria, senza la bombola di ossigeno, raggiunge solo circa 4.000 ° F (2.200 ° C). L'apporto di ossigeno è ciò che spinge la fiamma oltre i 5.000 ° F, motivo per cui un impianto ossiacetilenico completo è lo standard per tagli e saldature impegnativi.
Come si confronta l'acetilene con altri gas combustibili
L'acetilene non è l'unico combustibile che puoi inserire in una torcia, ma produce la temperatura di fiamma più alta con un'impostazione neutra. Se si confronta l'acetilene con un carburante più economico come il propano o il propilene, il divario di temperatura spiega gran parte della differenza di prestazioni.
| Gas combustibile | Temperatura della fiamma dell'ossitaglio (circa) | Utilizzo tipico |
|---|---|---|
| Acetilene | 5.600–6.300°F (3.100–3.480°C) | Taglio, saldatura, brasatura, riscaldamento |
| Propano | ~2.250°C (4.100°F) | Taglio, riscaldamento, brasatura |
| Propilene | ~5.200°F (2.870°C) | Taglio, riscaldamento |
| Gas MAPP | ~5.300°F (2.930°C) | Brasatura, saldatura, taglio leggero |
| Aria-acetilene | ~2.200°C (4.000°F) | Brasatura leggera, lavori di saldatura, HVAC |
Il propano si trova a circa 1.500 ° F sotto l'acetilene quando entrambi vengono bruciati con l'ossigeno. Puoi comunque tagliare lamiere di acciaio con propano, ma il preriscaldamento richiede più tempo, la velocità di taglio diminuisce e sono necessarie punte specifiche per il propano. L'acetilene produce anche una zona di calore più concentrata, motivo per cui gli installatori continuano a tornarci quando la qualità e la velocità della saldatura sono importanti.
Cosa significano queste temperature per il metallo
La temperatura della fiamma fissa il soffitto; ciò che accade effettivamente dipende da quanto di quel calore raggiunge il pezzo. Ecco i punti di fusione approssimativi rispetto a ciò che la torcia può fornire:
| Materiale | Punto di fusione (circa) | Risultato ossiacetilenico |
|---|---|---|
| Alluminio | ~1.220 °F (660 °C) | Si scioglie facilmente; torcia utilizzata per brasatura e lavori sottili |
| Ottone/bronzo | ~1.700–1.900°F | Si scioglie; comunemente brasato con fiamma ossidante |
| Rame | ~1.980 °F (1.084 °C) | Si scioglie; torcia utilizzata per brasatura e riscaldamento |
| Ghisa | ~2.200°F (1.200°C) | Si scioglie; può essere saldato con barre di ghisa |
| Acciaio al carbonio | ~2.500–2.800°F (1.370–1.540°C) | Salda e taglia facilmente |
| Tungsteno | ~6.170°F (3.410°C) | Non può essere sciolto con un cannello manuale |
La tabella risponde anche a una domanda che si pone spesso: se la fiamma raggiunge i 6.300°F e il tungsteno si scioglie a circa 6.170°F, perché una torcia non riesce a fondere il tungsteno? Perché il pezzo non vede mai il picco di temperatura della fiamma. Il cono caldo interno è piccolo e il calore viene disperso continuamente nell'aria circostante, nel corpo della torcia e nella conduzione attraverso il metallo stesso. Passa una fiamma a 6.000 ° F su un blocco di tungsteno e la superficie diventa molto calda, ma non può accumulare abbastanza energia per raggiungere il punto di fusione prima che il calore si dissipi.
Per tagliare l'acciaio non è necessario fondere l'intera piastra. La torcia preriscalda l'acciaio a circa 1.600-1.800 ° F finché non diventa rosso vivo, quindi la leva dell'ossigeno spruzza ossigeno puro sul punto. L'acciaio brucia, nel senso di rapida ossidazione, e l'ossido fuso fuoriesce dal solco. Ecco perché un cannello da taglio è dotato di un getto di ossigeno separato e perché il design della punta da taglio è importante tanto quanto la temperatura della fiamma.
Fattori reali che modificano il calore fornito
Due torce identiche possono comportarsi in modo molto diverso in base ai materiali di consumo e alle impostazioni del gas. Se la punta da taglio ha una dimensione sbagliata, la sede è intaccata o la pressione è assente, la fiamma potrebbe apparire normale mentre il pezzo non si riscalda mai abbastanza.
- Dimensioni e condizioni della punta. Una punta dimensionata per una piastra spessa ha porte più grandi e fornisce più calore. Una punta usurata o sporca distorce la fiamma e rallenta il taglio.
- Pressioni del gas. Troppo basso e la fiamma scoppietta o torna indietro; troppo alto e si solleva dalla punta. Entrambe le condizioni riducono il calore effettivamente trasferito al metallo.
- Distanza dal lavoro. La zona più calda si trova a circa 1/8-1/4 di pollice oltre la punta interna del cono. Tenendo la torcia più lontano la temperatura diminuisce sorprendentemente velocemente.
- Massa del pezzo. Una fusione pesante allontana il calore più velocemente di una lamiera sottile. Compensate con una punta più grande o un preriscaldamento più lungo.
- Purezza dell'ossigeno. L'ossigeno dovrebbe essere almeno al 99,5%. Il gas contaminato riduce la temperatura della fiamma e lascia un bordo tagliato ruvido.
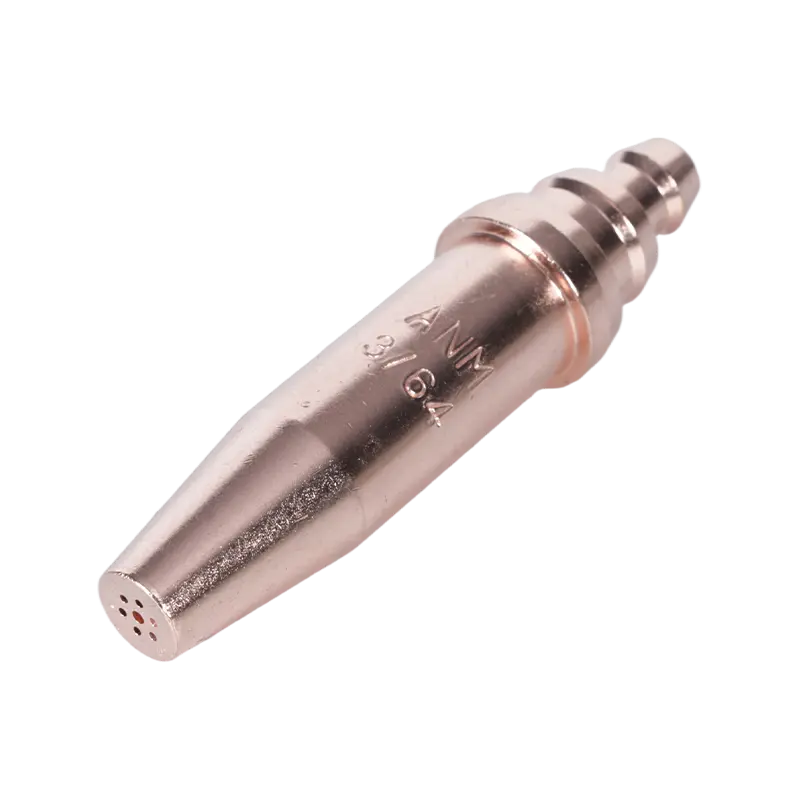
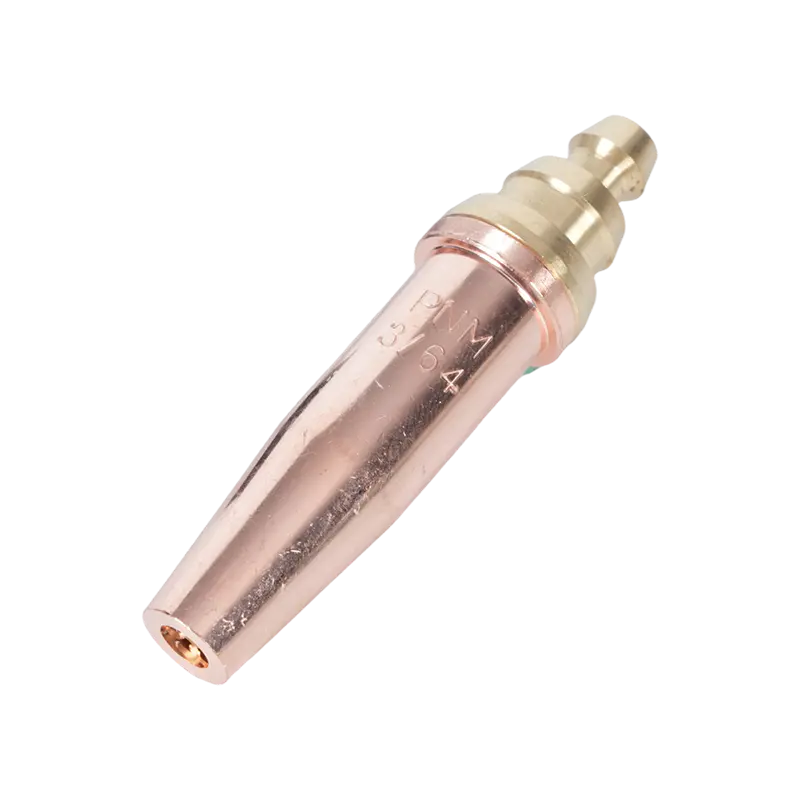
Queste variabili sono il motivo per cui i negozi tengono nel cassetto una gamma di dimensioni di punta. Per un taglio pesante su acciaio pulito, una punta per acetilene standard americana di dimensioni adeguate, come la serie 6290, fornisce i flussi di getto di preriscaldamento e taglio necessari al lavoro.
 Ugello con punta da taglio in acetilene serie 6290 per torce stile americano Questa punta in acetilene copre spessori di taglio da 1 mm a 300 mm e si adatta alle torce A735 e A623, rendendola una scelta versatile per le officine che necessitano di un ugello per diverse lavorazioni in acciaio. Visualizza il prodotto →
Scegliere una torcia che mantenga la fiamma costante
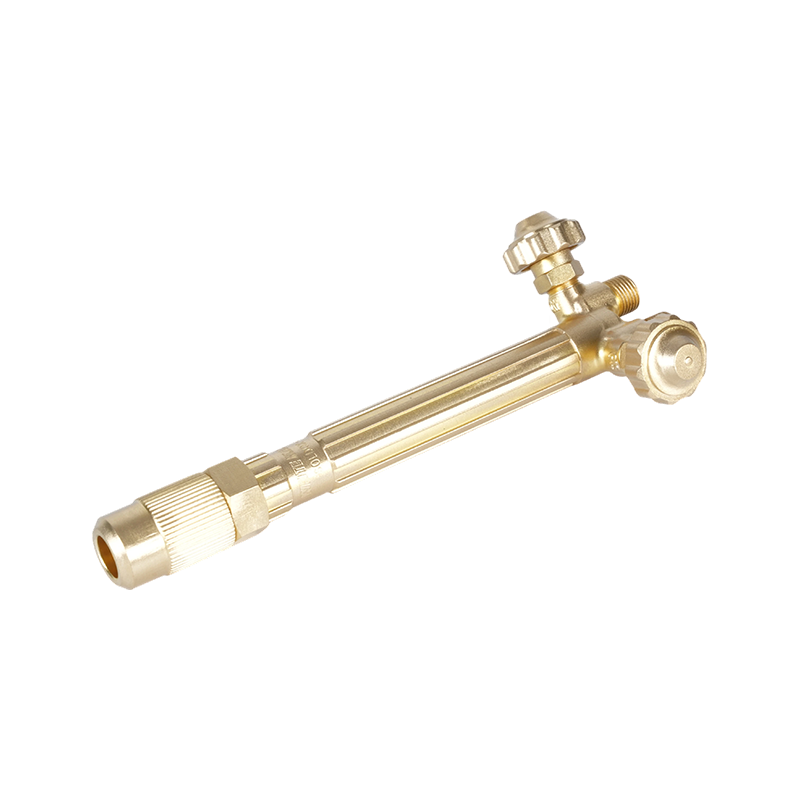
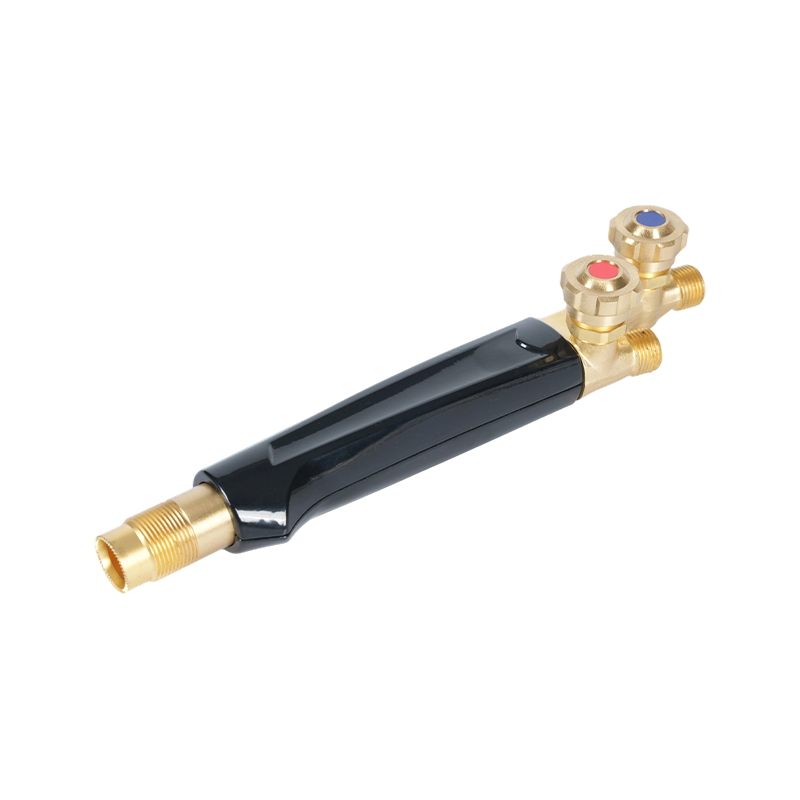
Il corpo della torcia e l'impugnatura hanno il compito di miscelare i gas nel giusto rapporto e di mantenere stabile la fiamma. Un cannello manuale ben costruito sigilla correttamente le valvole, trattiene saldamente la punta e continua a fornire le stesse caratteristiche di fiamma per anni. Per lavori di taglio, riparazione e manutenzione manuali, un cannello manuale ossiacetilenico per impieghi gravosi della classe B400 offre una lunghezza dell'impugnatura confortevole e il flusso di gas di cui la maggior parte delle officine ha bisogno.
 Cannello da taglio ossiacetilenico portatile per impieghi gravosi B400 La testa in ottone forgiato e il design a doppio tubo supportano il taglio di acciaio fino a 300 mm di spessore, con ugelli intercambiabili per acetilene e propano per un uso flessibile e pesante. Visualizza il prodotto →
Qualunque sia la torcia che scegli, mantieni i materiali di consumo adatti al lavoro. Un accessorio da taglio e una torcia manuale potrebbero accettare la stessa famiglia di punte, ma i loro passaggi interni del gas differiscono, quindi utilizzare la tabella delle punte del produttore. Lo stesso principio per la selezione e la cura della punta è trattato in modo più dettagliato in selezione e manutenzione delle punte del cannello da taglio .
Sicurezza contro il calore e il ritorno di fiamma
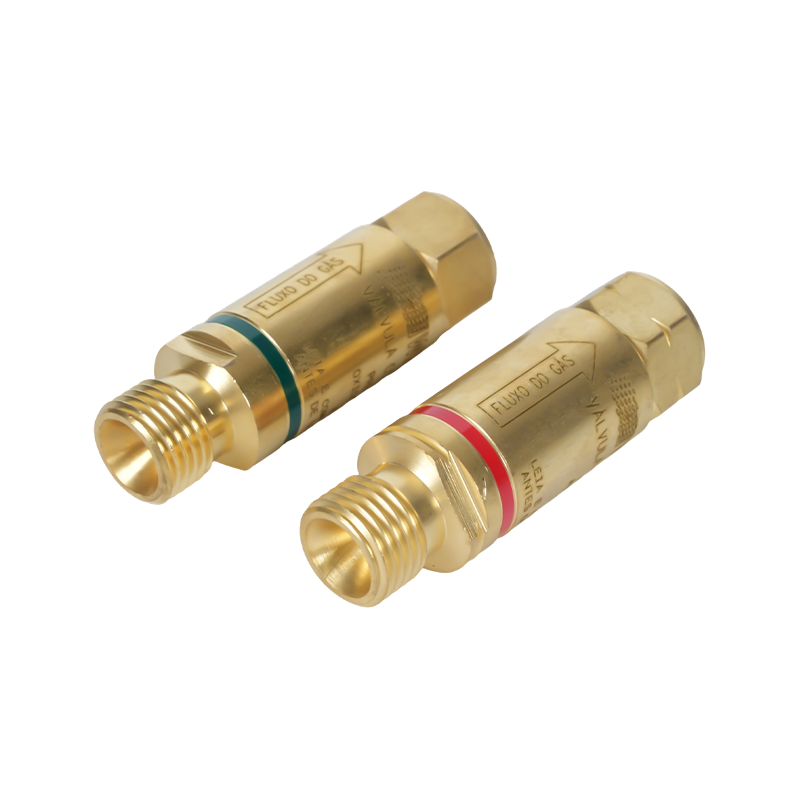
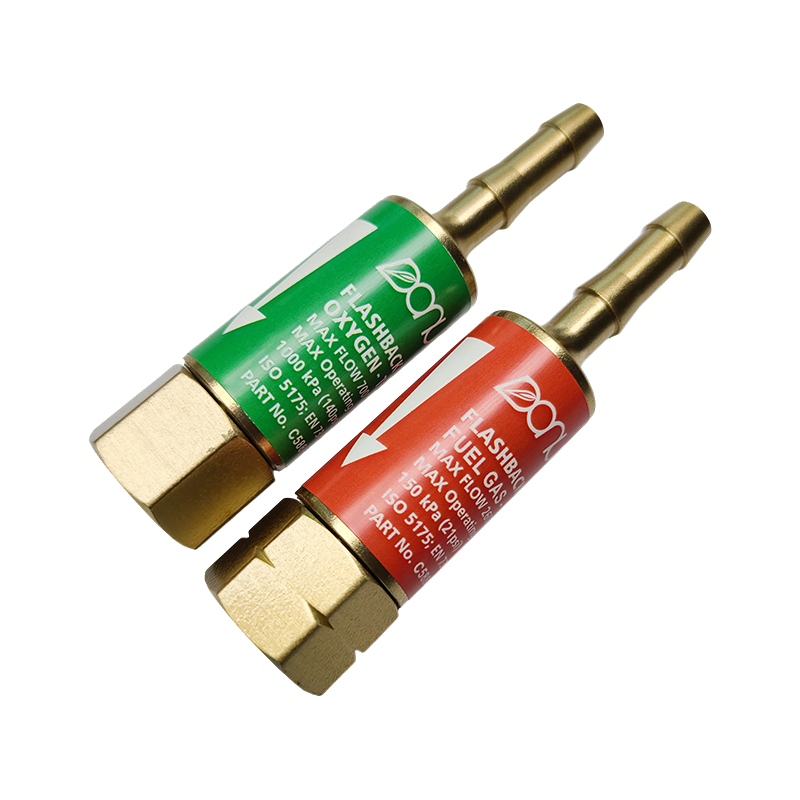
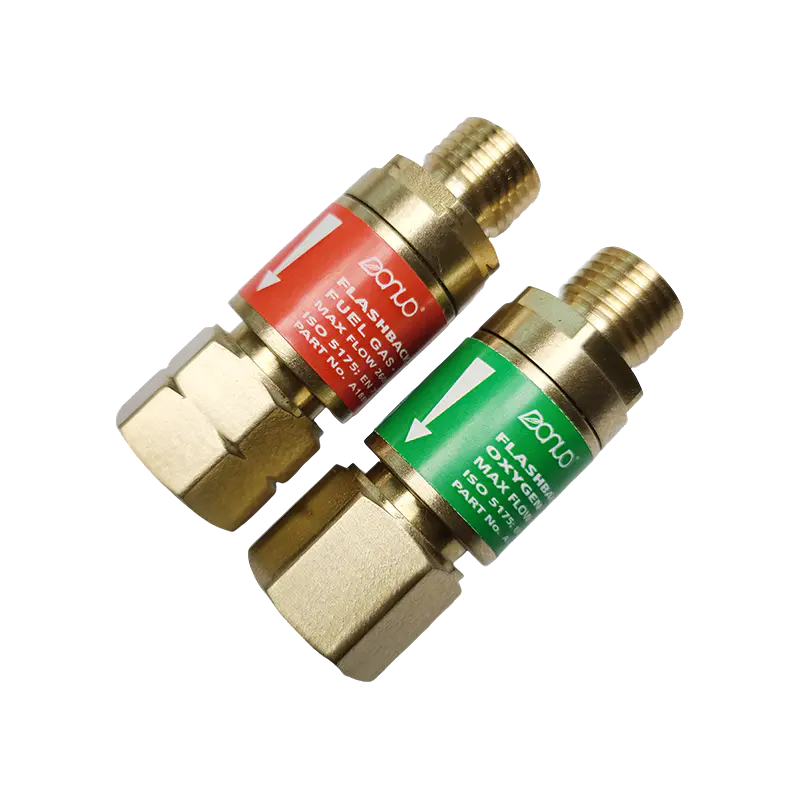
Le temperature nell'intervallo di 6.000 ° F non tagliano solo l'acciaio. Accendono qualsiasi cosa infiammabile nelle vicinanze e rendono il flashback un rischio reale. Il ritorno di fiamma si verifica quando la fiamma scompare nella punta e continua a bruciare all'interno del corpo della torcia o del tubo, il che può distruggere l'attrezzatura e ferire l'operatore in pochi secondi. La protezione più diretta è un dispositivo antiritorno di fiamma installato tra la torcia e il regolatore. Per i lavori ossiacetilenici, un modello di qualità come la serie B288 arresta il flusso inverso e spegne la fiamma prima che risalga la linea.
 Dispositivo di protezione dal ritorno di fiamma ossiacetilenico serie B288 Installato tra la torcia e il regolatore, questo dispositivo di arresto impedisce lo spostamento della fiamma e il flusso inverso del gas, garantendo la sicurezza essenziale per le operazioni di taglio e saldatura ossiacetilenica. Visualizza il prodotto →
Trattare ogni bombola come una fonte di alta pressione: aprire la valvola dell'acetilene di circa tre quarti di giro, spurgare i tubi prima dell'accensione e non utilizzare mai olio o grasso vicino ai raccordi dell'ossigeno. Se una torcia si ritorce contro ripetutamente, spegni tutto e ispeziona la punta, la sede e i tubi prima di riaccendere. Seguire passo dopo passo le precauzioni di sicurezza standard del cannello da taglio e tenere un estintore a portata di mano.
Una torcia ad acetilene diventa abbastanza calda, circa 5.600–6.300 °F se combinata con l'ossigeno, per saldare i metalli più comuni, tagliare lamiere di acciaio e gestire lavori di brasatura e riscaldamento che gli utensili elettrici non possono facilmente eseguire. La vera abilità sta nel convertire la temperatura della fiamma in calore utile sul pezzo da lavorare: la punta giusta, le impostazioni corrette del gas e una torcia e un cavo di sicurezza di cui ti puoi fidare, supportati da un produttore che costruisce attrezzature per saldatura e taglio internamente.