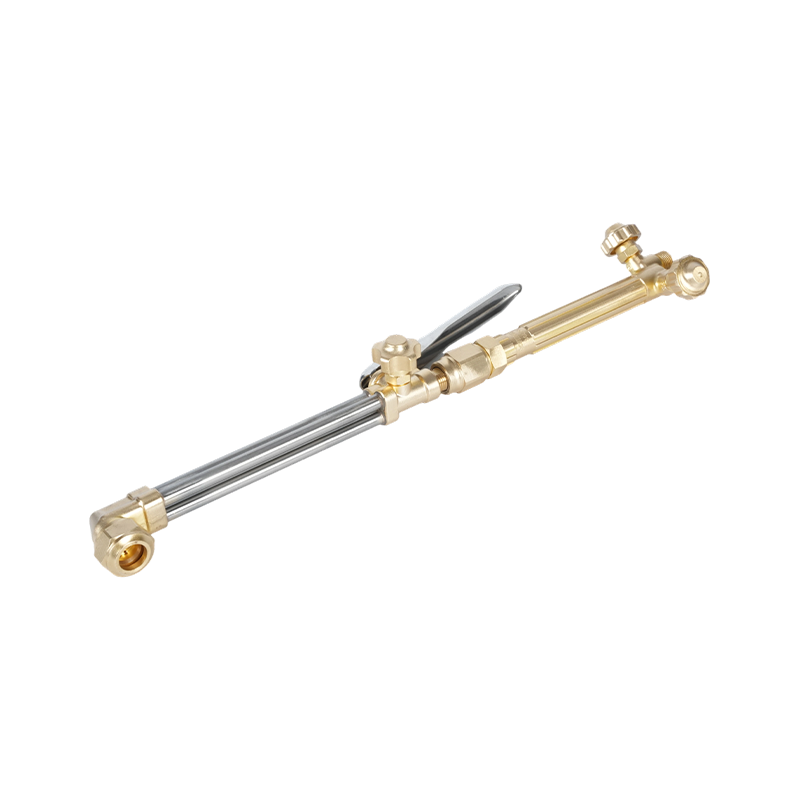
Un'officina ha un lotto di lamiere da 20 mm in attesa sul tavolo da taglio. Il caposquadra imposta i regolatori sulle stesse pressioni che avevano funzionato per una lamiera da 6 mm il giorno prima, accende la torcia e ottiene un taglio che scoppietta, scoppietta e lascia profonde linee di trascinamento. Prova un altro piccolo aggiustamento, poi un altro, e ogni taglio è leggermente peggiore.
L'approccio più rapido consiste nel smettere di effettuare regolazioni alla cieca e controllare la tabella delle impostazioni della torcia ossigeno-acetilene. La tabella collega la dimensione della punta, lo spessore del metallo e le pressioni del regolatore in modo che la torcia sia impostata correttamente prima dell'accensione della fiamma. Quando la punta giusta è abbinata alle giuste pressioni, il taglio è netto, la scoria è leggera e la punta sopravvive molto più a lungo.
Cosa contiene effettivamente la tabella delle impostazioni della torcia
Una tabella per l'ossitaglio viene solitamente stampata su una scheda, un poster o direttamente sull'impugnatura della torcia. Elenca i numeri delle punte in serie, l'intervallo di spessori del materiale che ciascuna punta può gestire e le pressioni consigliate per il taglio di ossigeno e gas combustibile. Alcuni grafici rilevano anche se la punta produce una fiamma di preriscaldamento leggera, media o pesante, che è importante quando l'acciaio presenta ruggine, incrostazioni o vernice.
I valori di pressione sono garantiti solo per le serie di punte indicate in tabella. I sistemi di numerazione delle punte differiscono da produttore a produttore e anche due punte stampate con lo stesso numero possono avere dimensioni dell'orifizio diverse. Considera un grafico di un marchio come una guida approssimativa solo quando utilizzi il suggerimento di un altro marchio.
Abbina prima la punta allo spessore del metallo
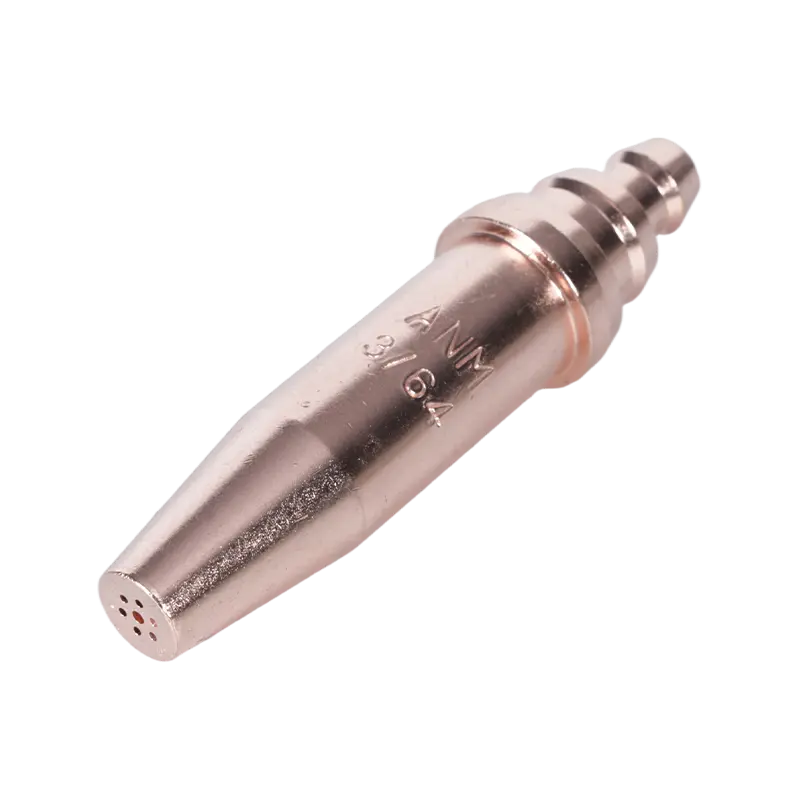
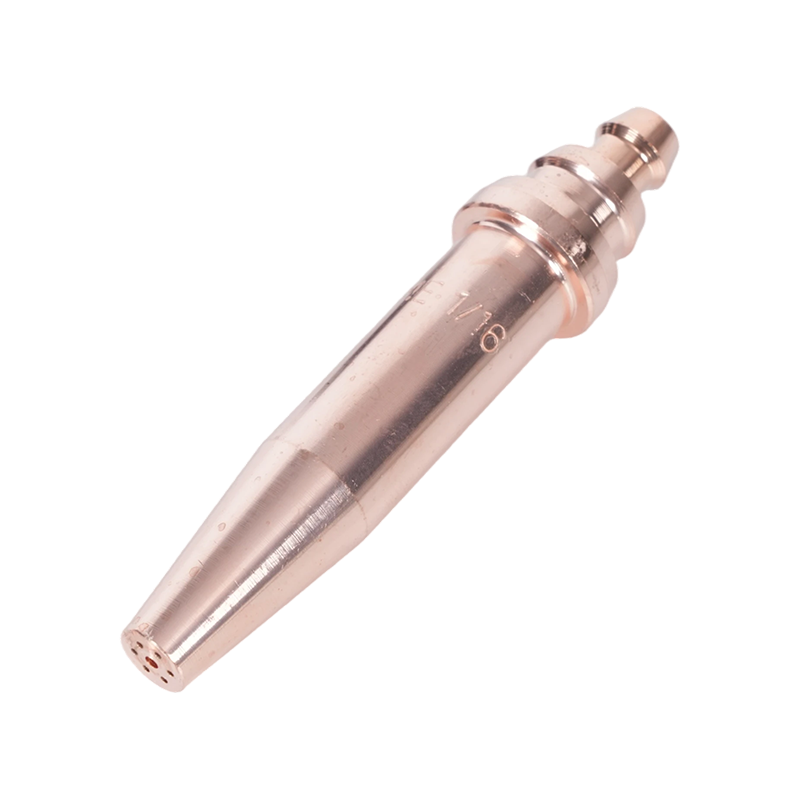
Il numero della punta, solitamente stampigliato sul corpo esagonale, controlla la dimensione dell'orifizio dell'ossigeno e della fiamma di preriscaldamento. Installare la punta che corrisponde allo spessore dell'acciaio prima di toccare i regolatori. Una punta troppo piccola non può fornire abbastanza ossigeno di taglio per una lamiera spessa, quindi il flusso di taglio perde slancio a metà strada. Una punta troppo grande apre un solco ampio, spreca gas e aumenta il rischio di fusione del bordo superiore.
La tabella seguente mostra i punti di partenza tipici per una serie di punte da taglio ossiacetilenica per servizio medio che lavorano su acciaio dolce. I valori sono vicini alle cifre trovate nelle tabelle dei produttori comuni, ma confermali sempre rispetto alla tabella fornita dal produttore della torcia.
| Dimensione della punta | Spessore del materiale | Taglio dell'ossigeno (psi) | Acetilene (psi) |
|---|---|---|---|
| 00 | Fino a 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
Se manca la tabella, il numero della punta stampato è ancora il punto di partenza. Punte da taglio per acetilene serie 1101 coprono le dimensioni comuni dei negozi, dal foglio leggero alla piastra media e sono contrassegnati in modo sufficientemente chiaro da poter essere identificati prima di regolare i regolatori. Per uno sguardo più ampio su come il design della punta influisce sulla configurazione e sulla durata, consultare questa guida pratica selezione, impostazione e manutenzione della punta della torcia da taglio .
 Fornitori di punte per torce in acetilene serie 1-101, azienda all'ingrosso - NINGBO WELDMAN WELDMAN è il principale fornitore e azienda cinese di punte per torce per acetilene serie 1-101, punte per torce per acetilene serie 1-101 all'ingrosso in vendita, The 1-... Visualizza il prodotto →
Intervalli di pressione in base all'operazione
La tabella di taglio è solo una parte dell'immagine. La stessa configurazione della torcia viene utilizzata per saldatura, brasatura, riscaldamento e taglio e ogni lavoro richiede un diverso bilanciamento della pressione. La tabella seguente riassume le gamme che appaiono più spesso nelle tabelle dei produttori per punte piccole e medie.
| Operazione | Ossigeno (psi) | Acetilene (psi) |
|---|---|---|
| Saldatura, punta piccola | 5-10 | 3-7 |
| Brasatura e riscaldamento | 3-5 | 3-5 |
| Taglio, punta piccola | 20-40 | 5-10 |
| Punta tagliente e pesante | 40-50 | 7-10 |
Si noti che la pressione dell'ossigeno di taglio è sempre il valore più alto del set. Il flusso di ossigeno da taglio svolge due compiti: ossida il ferro nel taglio ed espelle l'ossido fuso dal taglio. Nessuno dei due lavori viene eseguito correttamente se la pressione è troppo bassa. Il lato dell'acetilene rimane in una banda stretta perché la fiamma di preriscaldamento necessita solo di gas combustibile sufficiente per mantenere una piccola area di metallo alla temperatura di accensione.
Esiste un limite rigido che si applica a ogni configurazione di acetilene. L'acetilene diventa instabile al di sopra di circa 15 Psi e può decomporsi con forza esplosiva. Le pressioni del regolatore superiori a tale valore sono pericolose, indipendentemente da ciò che suggerisce un grafico. Se una punta richiede una pressione di acetilene maggiore rispetto al limite di sicurezza, la punta è troppo grande per il sistema di erogazione oppure i tubi sono troppo lunghi.
Perché il grafico è una base di riferimento, non una garanzia
Le carte sono state sviluppate con una nuova punta, un accessorio per il taglio pulito e tubi ragionevolmente corti. Le condizioni reali dell'officina differiscono. Un regolatore che è stato buttato giù da un carrello può leggere un valore massimo di 5 psi. Una lunga corsa del tubo riduce la pressione tra il cilindro e la torcia, soprattutto quando la richiesta di ossigeno è elevata. Una punta con depositi di carbonio nel foro produce una fiamma distorta anche alla pressione esatta indicata nella tabella.
Inizia con il grafico, quindi perfezionalo a piccoli passi. Impostare innanzitutto una fiamma di preriscaldamento neutra, senza ossigeno da taglio, quindi aggiungere il flusso di taglio. Se il taglio è lento o il bordo superiore si scioglie, aumentare l'ossigeno da taglio di circa 5 psi. Se le scorie sono difficili da rimuovere, probabilmente la punta è troppo grande o l'acciaio presenta scaglie pesanti. Documenta ciò che funziona per la tua attrezzatura; gli operatori esperti spesso scrivono le pressioni corrette accanto alla tabella sulla parete dell'officina.
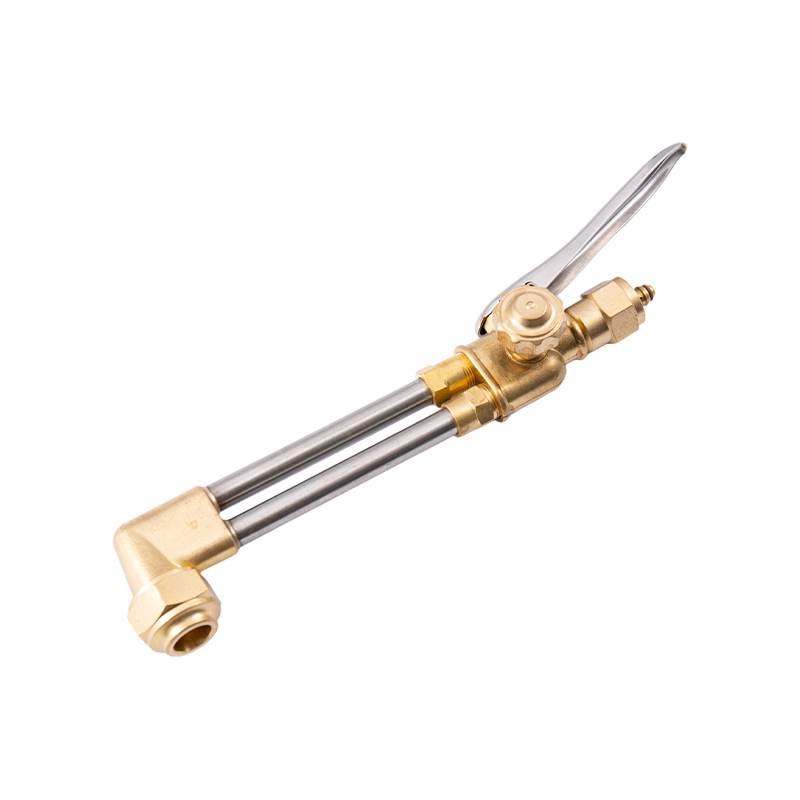
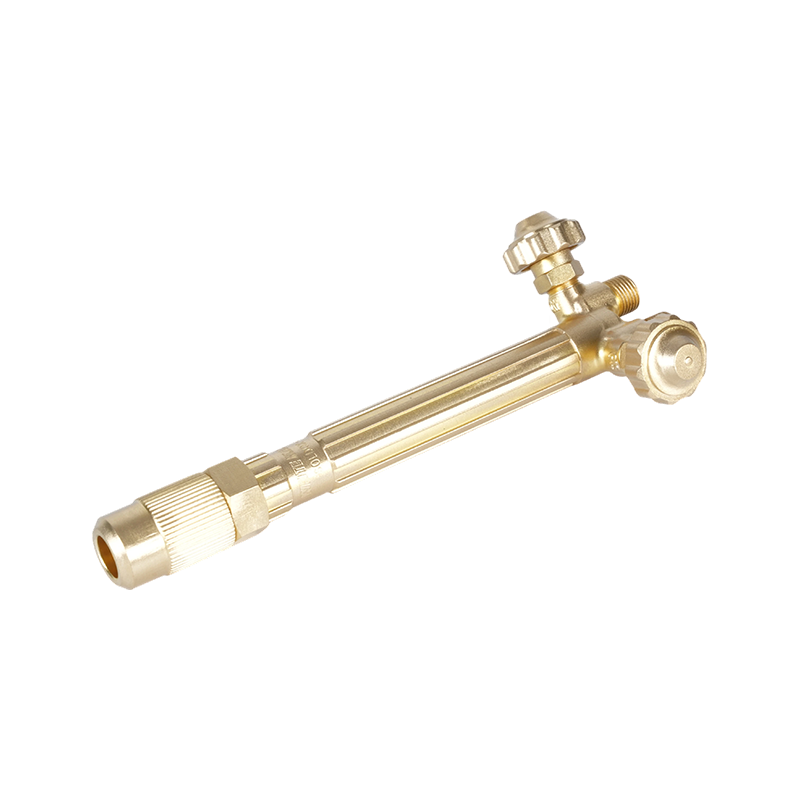
Quando l'accessorio di taglio e l'impugnatura della torcia non sono abbinati, le pressioni sulla carta diventano più difficili da riprodurre. A Accessorio per cannello da taglio ossiacetilenico e propano per impieghi gravosi con risposta pulita della valvola, come l'A212, mantiene la fiamma prevedibile e facilita la riproduzione delle impostazioni del grafico.
 A212 Fornitori di accessori per cannelli da taglio a ossiacetilene propano per impieghi gravosi, interi WELDMAN è il principale fornitore e azienda di accessori per cannelli da taglio a ossi-acetilene propano A212 in Cina, commercio all'ingrosso A212 Oxy A... Visualizza il prodotto →
Errori comuni che compaiono nel taglio
La maggior parte dei tagli errati può essere ricondotta a uno dei pochi errori evitabili. Controllarli prima di modificare qualsiasi pressione.
- Impostare l'acetilene sopra i 15 psi. Questo è l'errore più pericoloso nel lavoro con ossitaglio e non migliorerà mai il taglio.
- Leggere un grafico da una serie di suggerimenti diversa. I sistemi di numerazione delle punte non sono universali tra i produttori.
- Impostazione dei regolatori mentre le valvole della torcia sono completamente chiuse. La lettura si sposta quando il gas inizia a fluire; impostare pressioni con la torcia aperta quanto basta per sentire un flusso leggero.
- Utilizzare una punta troppo piccola per la piastra. La fiamma di preriscaldamento non può portare il bordo alla temperatura di accensione e il flusso di taglio perde slancio prima di raggiungere il fondo del taglio.
- Ignorando le condizioni della sede e del foro della punta. Una sede danneggiata perde gas di preriscaldamento oltre le filettature e un foro sporco distorce il flusso di taglio.
- Iniziare il taglio prima che l'acciaio raggiunga la temperatura di accensione. Aspettare un secondo in più sul bordo è più economico di un taglio fallito.
La fiamma stessa è il miglior indicatore in tempo reale. Una fiamma neutra, con un cono interno bianco e affilato e senza sfumatura sul lato dell'acetilene, garantisce il taglio più pulito sulla maggior parte degli acciai puliti. Se la fiamma ritorna nella punta, fermarsi, lasciare raffreddare la punta e ispezionare la sede e il foro prima di riaccendere.
Metti il grafico in funzione nel tuo negozio
Anche il grafico migliore non può compensare la mancata corrispondenza dei componenti. Un accessorio di taglio con i coni della valvola usurati, un manico con filetti danneggiati o una punta che non si inserisce correttamente distorcono la pressione sulla fiamma. Attenersi alla serie di punte di un produttore e abbinare l'accessorio da taglio all'impugnatura riduce il numero di variabili.
Un outfit completo come il Set cannello da taglio per carichi pesanti A217K include l'accessorio da taglio, l'attrezzatura per l'ossigeno e le punte compatibili in un unico pacchetto, in modo che le pressioni della tabella possano essere riprodotte senza mescolare parti provenienti da fonti diverse.
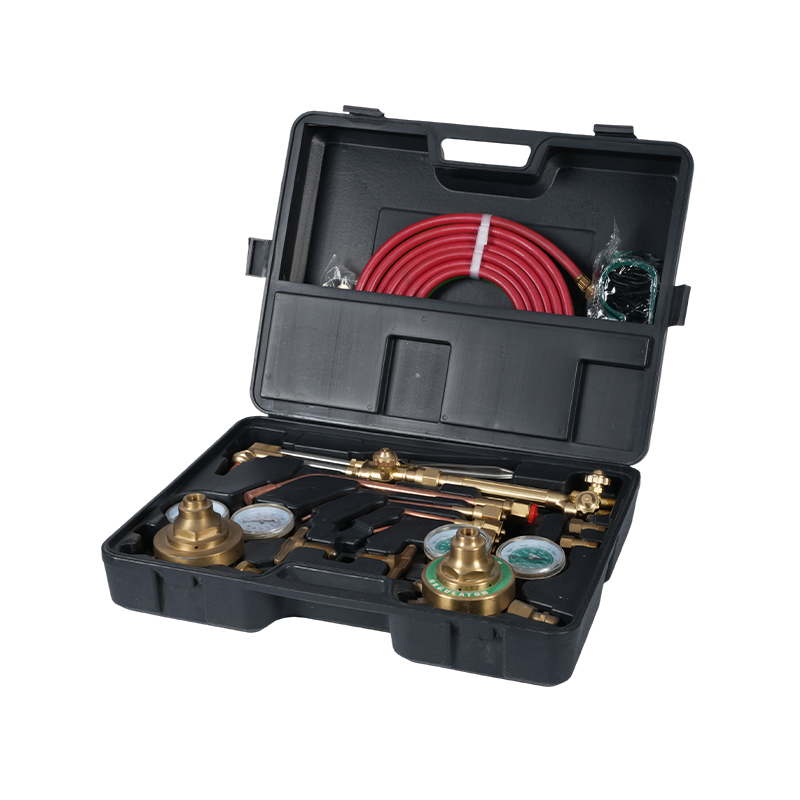 A217K Set cannello da taglio per impieghi gravosi Accessorio da taglio a propano Ossigeno Acetilene T WELDMAN è il miglior fornitore e azienda di kit torcia per ossigeno e acetilene con attacco per taglio a propano in Cina A217K, intero... Visualizza il prodotto →
Se la tua officina ha bisogno di aiuto per selezionare una serie di punte o un accessorio da taglio per lo spessore della lamiera che gestisci normalmente, contattaci con il modello della tua torcia e la gamma di materiali e ti indicheremo i componenti giusti.